 LINGUAGEM

Lar / Notícias / Notícias da indústria / Escolhendo fornecedores de fundição sob pressão de alumínio: principais critérios, custos e sinais de alerta
Um único aglomerado de porosidade em uma caixa de transmissão pode parar uma linha de montagem por uma semana. É por isso que os fornecedores de fundição sob pressão de alumínio nunca são escolhidos apenas pelo preço. Eles são escolhidos com base na repetibilidade, no controle do processo e na capacidade de entregar peças acabadas que se encaixam sem surpresas.
A resposta direta sobre como escolher um fornecedor de fundição sob pressão de alumínio é avaliar cinco áreas em ordem: capacidade do processo de fundição, usinagem secundária interna, rotinas de inspeção e medição, comunicação de engenharia e transparência de custos. Um fornecedor com boa pontuação em todos os cinco manterá seu projeto previsível. Um fornecedor forte em apenas um ou dois acabará gerando retrabalho, atrasos ou falhas em campo.
Desde 2010, a Ningbo Beilun Youyuan Machinery Manufacturing combina fundição sob pressão, usinagem CNC e ferramentas em uma única instalação. A orientação abaixo reflete o que vemos quando os compradores nos comparam com outros fornecedores de fundição sob pressão de alumínio, e é a estrutura que recomendamos que qualquer pessoa aplique antes de enviar um desenho para cotação.
O que separa um fornecedor capaz de fundição sob pressão de alumínio de uma incompatibilidade
Comece com as máquinas. As ligas de alumínio são fundidas em máquinas de câmara fria porque atacam o sistema de injeção de câmara quente. A força de travamento, medida em toneladas, define a área máxima projetada e, portanto, o envelope prático da sua peça. Um típico fornecedor de componentes personalizados opera prensas de 180 a 1.600 toneladas, com máquinas maiores reservadas para carcaças grandes, como carcaças de motores e caixas de transmissão.
Não combine demais a máquina com a peça. Se um fornecedor operar uma prensa de 2.000 toneladas, mas nenhum equipamento menor, sua caixa de 200 gramas será cotada com custos indiretos ineficientes. A combinação certa é uma linha de máquinas que se adapta à sua família de peças com alguma flexibilidade para alterações posteriores no projeto.
| Ponto de verificação | O que isso diz a você | O que perguntar |
|---|---|---|
| Faixa de tonelagem da máquina | Tamanho máximo da peça e área projetada que a matriz pode suportar | Qual prensa irá acionar esta peça e qual é a sua força de travamento? |
| Suporte interno de ferramentas | Velocidade de reparo da matriz e consistência de manutenção ao longo da vida útil da produção | Você mantém e repara matrizes dentro de sua própria fábrica? |
| Experiência de liga | Adequação das propriedades mecânicas e de corrosão para sua aplicação | Quais ligas você utiliza com mais frequência e por que para essas aplicações? |
| Disciplina de dados de processo | Se o fornecedor mede e controla condições de fundição repetíveis | Você pode compartilhar a taxa de rejeição interna do último trimestre com um detalhamento por tipo de defeito? |
A escala também molda a experiência. Uma fábrica de médio porte com cerca de 10 milhões de CNY em ativos fixos e 30 milhões de CNY em produção anual, que é a escala aproximada de nossa própria operação, pode produzir componentes personalizados de 0,05 kg a 15 kg por peça sem a pressão mínima de pedido de um grupo industrial. Para peças projetadas, essa faixa de tamanho geralmente significa cotações mais rápidas, cadeias de comando mais curtas e respostas mais diretas das pessoas que realmente operam as máquinas.
O mix de produtos também diz algo. Um fornecedor que lista peças de motores, carcaças de transmissão, corpos de válvulas hidráulicas e carcaças de motores espalhou seu conhecimento de ferramentas e processos em geometrias desafiadoras. Essa diversidade melhora a resolução de problemas em seu próprio componente.
 Peças do cilindro do motor automático de alumínio para peças fundidas complexas Esta linha de produtos demonstra a experiência do fornecedor em fundição sob pressão de alta pressão para componentes de motores complexos e de paredes finas, suportando escalabilidade e diversidade de geometria essenciais para um fornecimento confiável. Ver Produto →
Alta Pressão vs Baixa Pressão: Escolha o Processo Antes do Fornecedor
O filtro técnico mais importante é o processo de fundição. A fundição sob pressão de alta pressão (HPDC) injeta alumínio fundido em uma matriz de aço em alta velocidade, produzindo peças complexas de paredes finas em tempos de ciclo de aproximadamente 30 a 90 segundos. HPDC é o motivo pelo qual cárteres de motocicletas e caixas de caixas de câmbio automotivas podem ser fabricados em grande escala. A compensação é um risco moderado de porosidade do gás; portanto, as peças que devem manter a pressão geralmente precisam de impregnação ou de um processo diferente.
A fundição sob pressão de baixa pressão (LPDC) preenche a matriz por baixo sob pressão controlada de gás. O enchimento mais lento e calmo produz metal mais denso com muito menos inclusões de gás. LPDC é a escolha padrão para suportes estruturais, cabeçotes de cilindro e outros componentes que devem ser estanques à pressão ou tratados termicamente. Os tempos de ciclo variam de dois a dez minutos, e é por isso que o LPDC tende a ser reservado para peças onde a solidez mecânica supera a economia do ciclo.
| Fator | Fundição sob pressão de alta pressão | Fundição sob pressão de baixa pressão |
|---|---|---|
| Tempo de ciclo | 30 a 90 segundos | 2 a 10 minutos |
| Espessura típica da parede | 1,5 a 4mm | 3 a 8mm |
| Risco de porosidade | Moderado | Baixo |
| Estanqueidade à pressão | Muitas vezes requer impregnação | Naturalmente denso |
| Mais adequado para | Carcaças complexas de alto volume | Peças estruturais e de suporte de carga |
Para uma visão mais ampla de por que a fundição de alumínio supera outras rotas de fabricação para muitos componentes, leia nosso visão geral das vantagens da fundição de alumínio . A versão curta: o alumínio oferece uma excelente relação resistência/peso, alta condutividade térmica e a capacidade de integrar vários recursos em uma única peça fundida.
Se a sua peça suportar carga estrutural ou precisar vedar líquidos ou gases, pergunte especificamente se o fornecedor recomenda HPDC, LPDC ou uma abordagem híbrida. Um fornecedor que fornece a mesma resposta de processo para cada consulta geralmente tem apenas um processo para vender, o que por si só é um sinal de alerta.
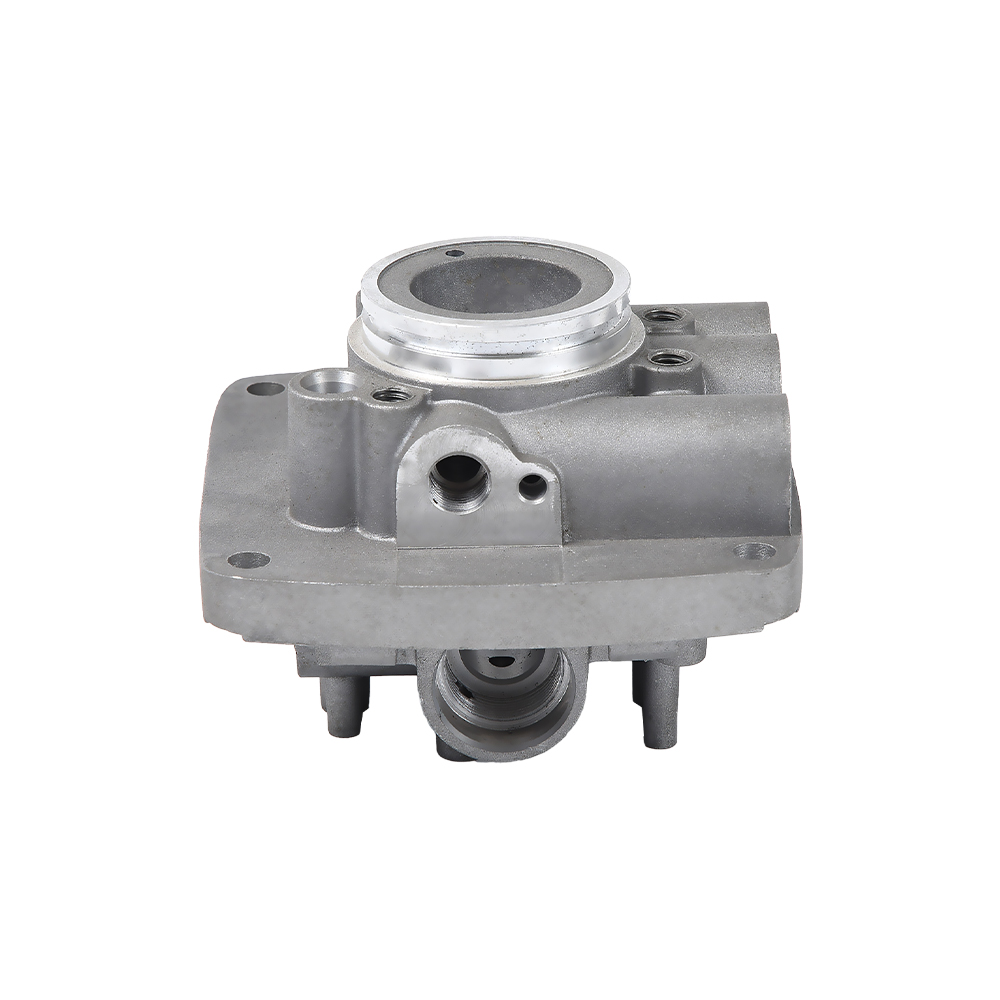
 Peças do corpo do cilindro de automóvel que exigem tolerâncias rigorosas Para corpos de cilindros estruturais ou selados, este fornecedor oferece peças fundidas que atendem a tolerâncias lineares de ±0,10–0,30 mm, com usinagem CNC para características críticas – um recurso essencial para verificação interna. Ver Produto →
Usinagem e Acabamento: Onde a Tolerância Real é Decidida
A fundição sob pressão sozinha mantém dimensões lineares de cerca de /-0,10 a /-0,30 mm, dependendo do tamanho da peça e da orientação do recurso. As faces de vedação, os assentos dos rolamentos e os furos de montagem exigem um controle mais rígido, normalmente de /-0,02 a /-0,05 mm. Esses números só são alcançáveis com usinagem CNC, e a questão crítica de aquisição é se o fornecedor de fundição também realiza essa usinagem sob o mesmo teto.
Quando a usinagem é terceirizada, a fundição e a oficina de usinagem não compartilham dados de medição e nenhum ponto único de responsabilidade. Danos no transporte, desvios na configuração e desalinhamento do cronograma tornam-se o seu problema. Quando a fundição e a usinagem ocorrem na mesma fábrica, as características usinadas fazem referência direta aos dados de fundição e uma equipe possui o resultado dimensional desde a fusão até a peça acabada.
- Furos usinados e faces de vedação: /-0,02 a /-0,05 mm típico.
- Dimensões no estado fundido: /-0,10 a /-0,30 mm, dependendo da linha de corte.
- Planicidade nas faces de montagem usinadas: 0,05 mm acima de 100 mm é alcançável.
- Rugosidade superficial em faces usinadas: Ra 1,6 a Ra 3,2 micrômetros, com Ra 0,8 micrômetros disponíveis para áreas de vedação.
Finalizar é a segunda metade da decisão. As superfícies de alumínio fundido são funcionais, mas têm aparência porosa, e a oxidação escurece o metal com o tempo. As rotas de acabamento mais comuns são revestimento em pó para proteção e aparência contra corrosão, anodização para uma camada dura e resistente ao desgaste e jateamento para uma textura fosca uniforme. Você deve perguntar qual tratamento de superfície o fornecedor aplica rotineiramente, pois os tratamentos interagem com a liga e com a qualidade da pele fundida.
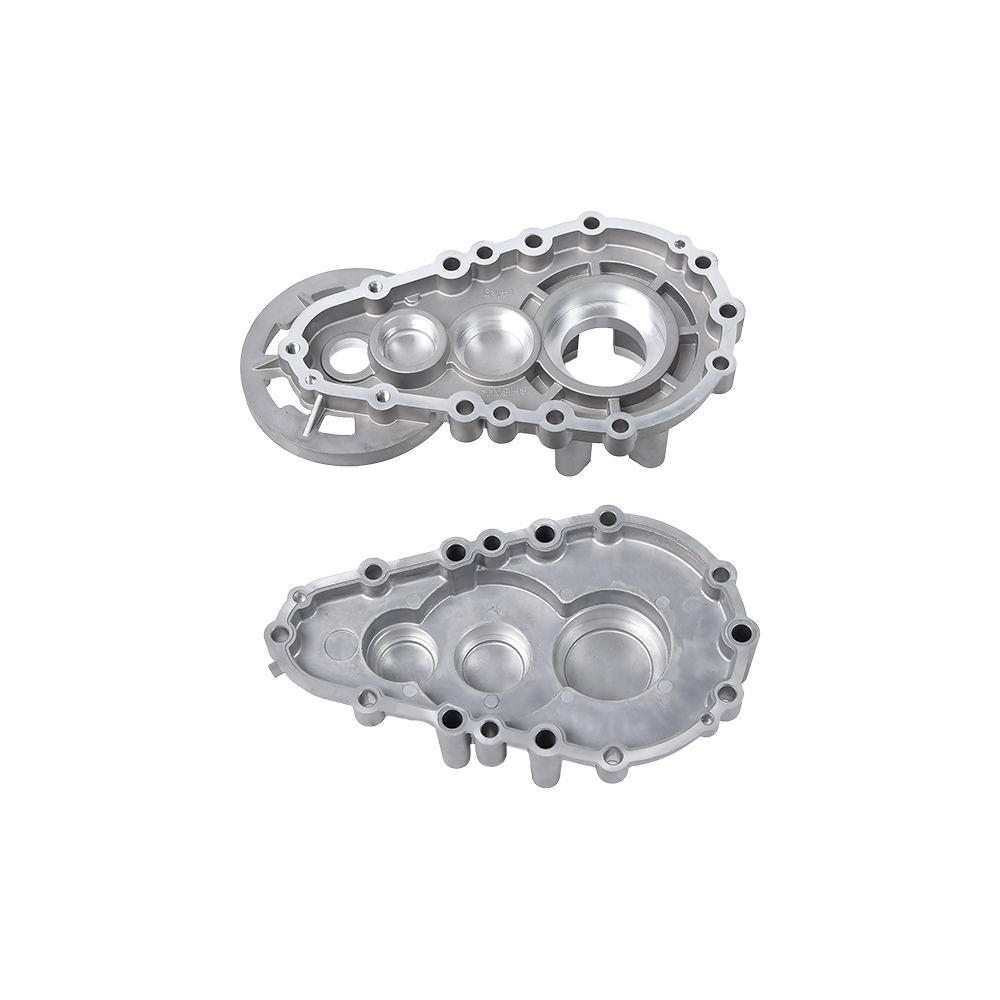
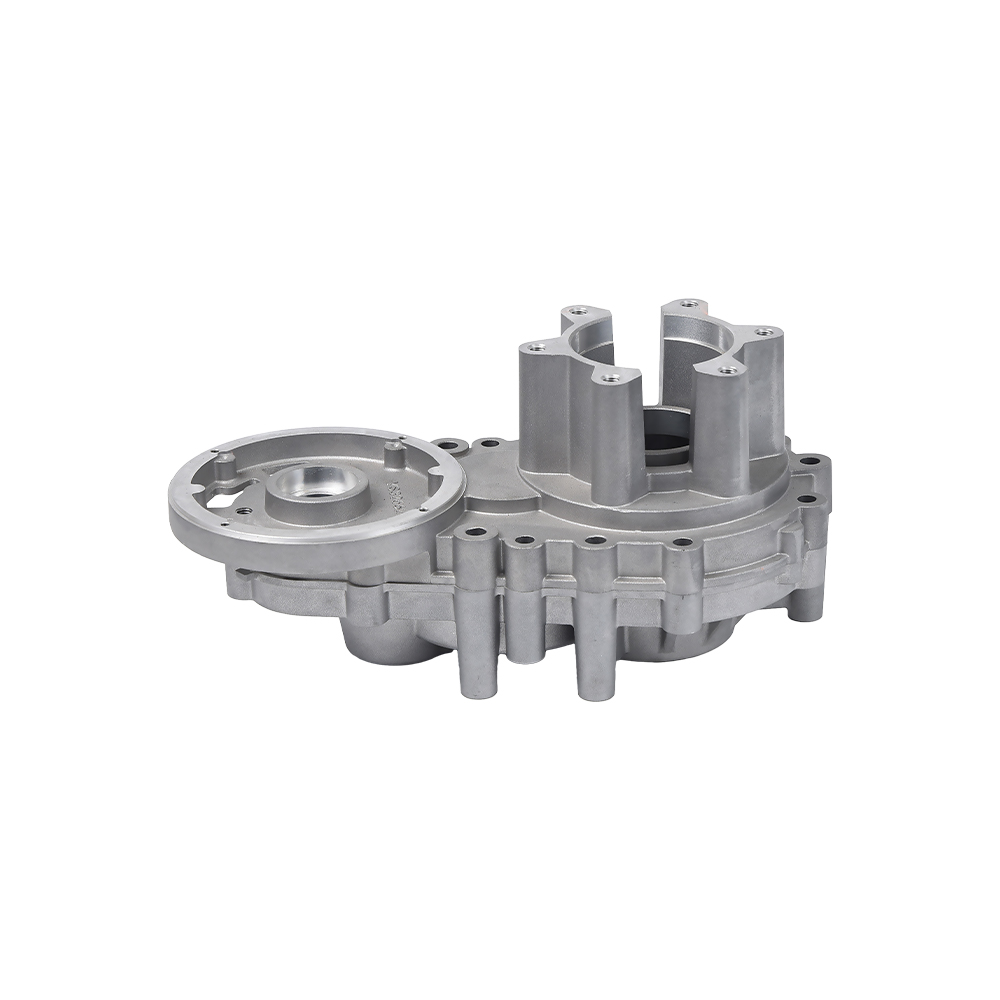
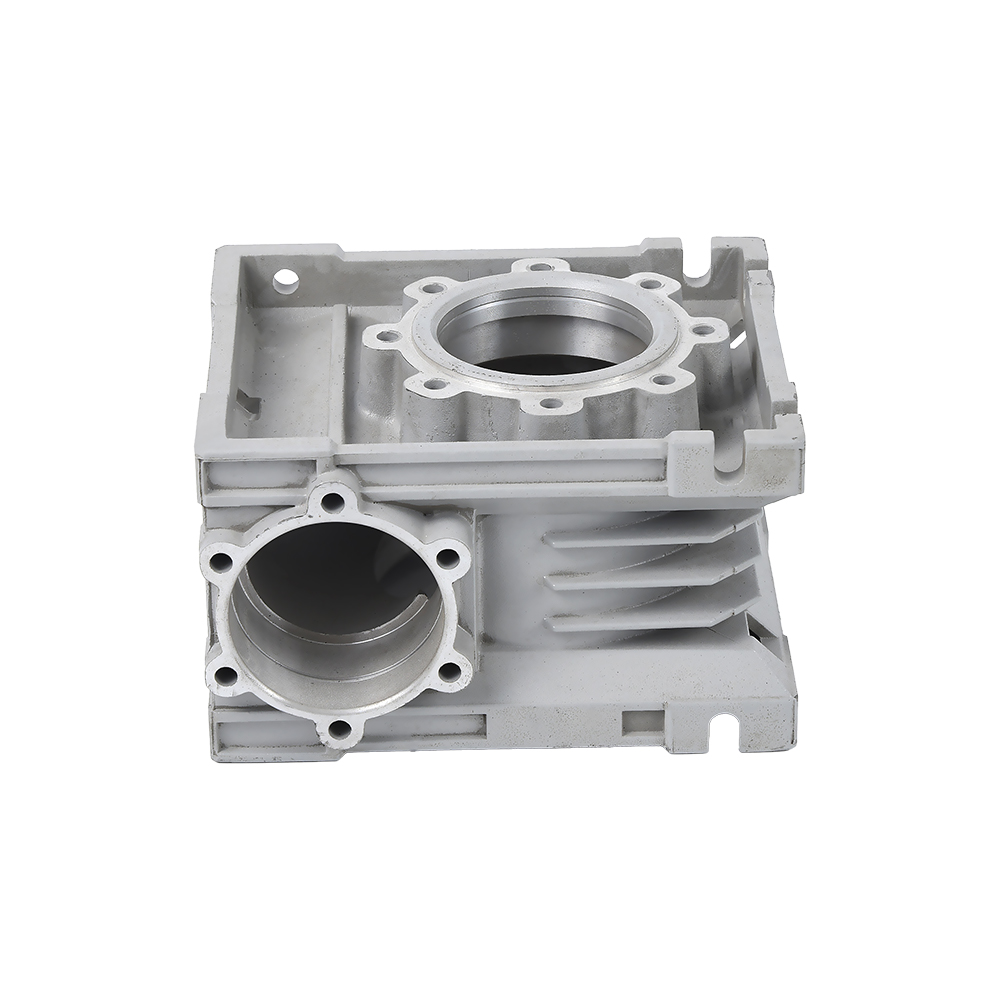
 Carcaça de caixa de engrenagens de fundição sob pressão de alumínio para durabilidade Esta carcaça de caixa de câmbio, aplicável a cárteres e redutores de motocicletas, beneficia de tratamentos de superfície apropriados, como revestimento em pó ou anodização, respaldados pela documentação necessária para conformidade de importação. Ver Produto →
Como verificar a qualidade do fornecedor sem visitar a fábrica
Para a maioria dos compradores de produtos importados, o primeiro contato físico com uma peça fundida acontece quando a caixa é aberta. A documentação é, portanto, o seu principal instrumento de verificação. Qualquer fornecedor sério de fundição sob pressão de alumínio fornecerá o seguinte sem hesitação.
- Relatórios de inspeção do primeiro artigo contendo dados CMM medidos em relação ao seu desenho, e não em relação a uma referência gerada pelo fornecedor.
- Registros de parâmetros de processo para a primeira execução do artigo, incluindo pressão de injeção, velocidade do êmbolo e temperatura de fusão.
- Documentação de análise de material confirmando o grau da liga e a composição química de cada lote fundido.
- Rastreabilidade de lote que conecta matéria-prima, forno, matriz, máquina e operador para cada remessa.
- Relatórios de teste de vazamento ou pressão para carcaças, corpos de válvulas e qualquer componente com canais internos.
A documentação, entretanto, é apenas metade da verificação. A outra metade é a qualidade da resposta. Ao enviar um desenho para revisão, meça quanto tempo o fornecedor leva para identificar possíveis dificuldades de fundição. Um fornecedor competente apontará cantos internos afiados que restringem o fluxo de metal, nervuras profundas que retêm ar ou seções de parede irregulares que causam resfriamento diferencial. Se a primeira resposta for apenas um preço, o fornecedor não estudou a sua peça.
O que impulsiona o custo das peças fundidas sob pressão de alumínio
O preço que você paga não é pelo metal. É para a engenharia trancada dentro do metal. Para um componente personalizado típico, as ferramentas representam de 20 a 30 por cento do custo inicial do projeto, e a usinagem geralmente acrescenta de 30 a 50 por cento ao preço da peça fundida. Compreender o peso de cada fator de custo evita pagamentos excessivos e especificações excessivas.
| Gerador de custos | Impacto típico | O que revisar |
|---|---|---|
| Ferramental (matriz) | 20 a 30 por cento do investimento do primeiro projeto | Número de lâminas e núcleos; esperado morrer vida |
| Escolha de liga | O custo do material varia de acordo com o tipo de liga | Seleção ADC12 / A380 / A356 contra necessidades mecânicas |
| Espessura da parede | Paredes finas aceleram os ciclos, mas correm o risco de defeitos de preenchimento | Uma revisão do projeto para fabricação pode reduzir a massa e o custo da peça |
| Conteúdo de usinagem | Adiciona 30 a 50 por cento ao custo da peça fundida | Combine vários recursos em uma configuração de usinagem |
| Acabamento de superfície | A anodização e o revestimento em pó aumentam o tempo e o manuseio | Especifique apenas o grau exigido, não o máximo cosmético |
| Volume do pedido | O preço da peça cai à medida que o volume distribui ferramentas e configuração | Confirme o volume anual que o fornecedor utiliza na cotação |
A maior alavanca de negociação é a divisão entre fundição e usinagem. Se um recurso puder ser fundido em vez de usinado, a economia no tempo de ciclo geralmente supera o custo de usinagem. É por isso que o feedback do projeto para a fabricação é a coisa mais valiosa que um fornecedor pode oferecer na fase de cotação, antes de você se comprometer com as ferramentas.
Sinais de alerta a serem observados em fornecedores de fundição sob pressão de alumínio
Alguns sinais de alerta aparecem somente após o pedido de compra ser feito. Estes são os sinais que vale a pena detectar mais cedo.
- Sem usinagem interna. Você herdará o risco de coordenação entre dois cronogramas de produção não conectados.
- Números vagos de taxa de rejeição. “O total de sucata está abaixo de 3%” não significa nada, a menos que estabeleça critérios de medição e quais operações estão incluídas.
- Feedback DFM lento ou superficial. Um fornecedor que não consegue descrever como sua peça será preenchida, resfriada e ejetada ainda não a projetou.
- Nenhum plano de manutenção de ferramentas. Desgaste da matriz; sem manutenção programada, o desvio dimensional aparece após alguns milhares de disparos.
- Garantindo tolerâncias impossíveis. Um fornecedor que cita /-0,01 mm como fundido é inexperiente ou planeja usinar todas as superfícies. Ambos serão cobrados de você.
- Oferecendo uma liga para tudo. As ligas de alumínio diferem em fluidez, resistência, comportamento à corrosão e condutividade térmica. O conselho sobre ligas de tamanho único é uma conveniência comercial, não um julgamento de engenharia.
O fornecedor que você procura trata sua peça como um problema de engenharia, não como um item de linha.
Aplicações onde o fornecedor certo se paga
A fundição sob pressão de alumínio ganha seu lugar onde quer que peso, gerenciamento térmico e volume de produção se cruzem. Os sinais de procura mais fortes provêm de alguns setores bem definidos.
Veículos automotivos e de novas energias
As carcaças do trem de força, bombas de água, bombas de óleo, caixas de transmissão e carcaças de motores elétricos são todas fundidas em alumínio. Nos veículos de nova energia, o circuito de refrigeração se expande dramaticamente; placas de dissipação de calor e carcaças de bombas se multiplicam por veículo. Essas peças combinam paredes finas com requisitos de resistência à pressão, que é exatamente o desafio que separa os fornecedores experientes dos demais.
Motocicletas e pequenos equipamentos elétricos
Os cárteres e as caixas de transmissão das motocicletas devem resistir à vibração, suportar as cargas do virabrequim e manter o óleo em seu interior na temperatura operacional. As seções da parede são finas e o projeto da matriz deve gerenciar com precisão o enchimento e o resfriamento. Um fornecedor que produz essas peças há anos resolveu problemas que as oficinas de usinagem genérica nunca enfrentaram.
Hidráulica e Pneumática Industrial
Os corpos das válvulas, os alojamentos das bombas e os componentes do atuador devem manter os canais internos à pressão de trabalho sem vazamentos. A fundição sob pressão produz essas geometrias de canal de forma econômica, mas a exigência de teste de pressão força um controle rigoroso do processo. Fornecedores com experiência em componentes hidráulicos entendem a diferença entre um vazio cosmético e um vazio catastrófico.
Máquinas Agrícolas
Os transplantadores de arroz e os microcultivadores funcionam com sujeira, umidade e vibração. As caixas de engrenagens e as peças estruturais fundidas em alumínio mantêm a máquina leve o suficiente para ser manuseada enquanto sobrevive às condições de campo. A pilha de tolerâncias deve permanecer estável durante longos períodos de produção, porque um agricultor não pode interromper a temporada para substituir uma peça.
Em todas essas aplicações, o denominador comum é o mesmo: a qualidade da peça depende do processo que a produziu.
Perguntas frequentes sobre fornecedores de fundição sob pressão de alumínio
Qual é a diferença entre fornecedores que oferecem processos de alta pressão e de baixa pressão?
A fundição sob pressão de alta pressão utiliza injeção rápida para produzir peças complexas de paredes finas em tempos de ciclo de 30 a 90 segundos. A fundição sob pressão de baixa pressão preenche a matriz lentamente por baixo, produzindo peças fundidas mais densas e estanques à pressão com paredes mais espessas. A escolha certa depende da função da peça, dos requisitos mecânicos e do volume anual.
Qual é o prazo de entrega realista para um projeto personalizado de fundição de alumínio?
O ferramental normalmente leva de 4 a 8 semanas, e os primeiros artigos seguem 2 a 4 semanas após a aprovação do ferramental. O prazo de produção para pedidos repetidos é geralmente de 2 a 4 semanas, dependendo da disponibilidade da máquina, do volume e dos requisitos de acabamento. Esses números mudam de acordo com a complexidade da matriz e a carteira de pedidos do fornecedor, portanto, peça um cronograma claro por fase antes de fazer o pedido.
Que tolerâncias a fundição sob pressão de alumínio pode alcançar?
As dimensões fundidas normalmente variam de /-0,10 a /-0,30 mm. Os recursos usinados em CNC atingem /-0,02 a /-0,05 mm, e as faces de vedação podem ser mantidas com acabamento superficial Ra 0,8 micrômetros. Projete o desenho de modo que as dimensões críticas fiquem em recursos usinados, e não em superfícies fundidas.
Com quais ligas os fornecedores de fundição sob pressão de alumínio geralmente trabalham?
ADC12 e A380 são as ligas de uso geral mais comuns devido à sua fluidez, resistência e usinabilidade. A356 é usado onde ductilidade e tratamento térmico são necessários. Os fornecedores devem recomendar a liga com base no ambiente operacional e não apenas na disponibilidade.
Qual quantidade de pedido torna a fundição de alumínio econômica?
A fundição sob pressão de alta pressão torna-se econômica com cerca de 5.000 peças por ano ou mais, porque o custo do ferramental é distribuído pelo volume. A fundição sob pressão de baixa pressão pode trabalhar com volumes menores de 1.000 a 2.000 peças por ano para componentes estruturais. Abaixo desses volumes, processos alternativos, como fundição por gravidade ou usinagem CNC a partir de tarugos, podem ser mais práticos.
Devo escolher um fornecedor que faça usinagem internamente?
Sim, para qualquer peça com furos usinados, faces de vedação ou dimensões críticas de montagem. A usinagem interna dá ao fornecedor total responsabilidade pela consistência dos dados, elimina danos de transporte e reduz o tempo de entrega. O fornecedor também pode otimizar o limite de fundição-usinagem para reduzir o custo total.
Minha peça vaza em testes de pressão. Um fornecedor diferente poderia consertar isso?
Muitas vezes, sim. O vazamento geralmente vem de porosidade causada por fluxo turbulento de metal, ventilação insuficiente ou resfriamento incorreto na matriz. Um fornecedor com experiência em fundição sob pressão ou fundição de alta pressão assistida por vácuo pode redesenhar a estratégia de enchimento para produzir uma peça fundida densa. Solicite os resultados dos testes de vazamento desde a primeira execução do artigo, e não apenas após o ajuste da produção.
Um fornecedor confiável de fundição sob pressão de alumínio não é aquele com o maior parque de máquinas ou a cotação mais baixa. É aquele que entende como a sua peça é feita, onde ela pode falhar e como evitar essa falha antes que a matriz seja cortada.
Nossa equipe na Ningbo Beilun Youyuan Machinery Manufacturing resolveu essas questões para componentes automotivos, de motocicletas, industriais, agrícolas e de novas energias desde 2010. Se você tem um desenho e deseja uma segunda opinião de engenharia antes de se comprometer com ferramentas, envie-nos através da nossa página de contato . Você receberá uma recomendação de processo, uma revisão do DFM e uma cotação transparente que separa os custos que você pode controlar daqueles que não pode.