 LINGUAGEM

Lar / Notícias / Notícias da indústria / Guia de materiais de fundição de alumínio: ligas, propriedades e seleção de fundição sob pressão
O desenho chega à sua mesa com nada além de “material de fundição de alumínio” escrito no bloco de material. Essa frase não é uma especificação; é uma categoria com ramificações muito diferentes. A resposta compacta para a maioria dos compradores é esta: para fundição sob pressão, ADC12 ou A380 resolverão a maioria das aplicações de alojamento, suporte e tampa. Para peças estruturais que devem dobrar, absorver impactos ou suportar cargas após a soldagem, o A356 é o ponto de partida mais seguro. O motivo não é a preferência pela marca. É a maneira como cada liga se comporta sob solidificação rápida, quanta ductilidade ela pode fornecer e quanto custa para usinar e tratar a superfície posteriormente. Este guia aborda as ligas, a lógica de seleção e os erros que aparecem quando o material é escolhido antes do processo.
O que é material de fundição de alumínio?
O alumínio puro não é um material de fundição prático. Possui baixa fluidez, oxida rapidamente e sua resistência fundida é muito baixa para a maioria das peças de engenharia. As ligas fundidas são, portanto, construídas a partir de alumínio com adições deliberadas que alteram o comportamento do fundido e as propriedades mecânicas finais.
O silício é a adição dominante. Uma liga de alumínio com 7–12% de silício flui facilmente em seções finas, encolhe menos durante a solidificação e resiste ao rasgo a quente. O cobre adiciona resistência fundida e faz com que o material seja cortado de maneira limpa na usinagem CNC. O magnésio gera endurecimento por envelhecimento e melhora a resistência à corrosão quando combinado com um tratamento térmico adequado. O ferro é mantido na faixa de 0,8-1,2% em ligas de fundição sob pressão porque suprime a soldagem na superfície da matriz, embora o alto teor de ferro forme agulhas quebradiças que reduzem o alongamento.
Também vale a pena saber que a frase abrange tanto as ligas primárias, que começam com lingotes de fundição, quanto as ligas secundárias, que vêm de alumínio reciclado. O ADC12, o material de fundição mais amplamente especificado nas fábricas de fundição sob pressão da Ásia, é normalmente uma liga secundária. Essa é uma prática normal; a composição é controlada de acordo com uma faixa publicada e as impurezas são gerenciadas de acordo com JIS H5302, ASTM B85 ou limites específicos do cliente.
Principais famílias de ligas fundidas de alumínio
Todo material de fundição de alumínio pertence a uma das quatro famílias práticas. Depois de reconhecer qual família sua peça precisa, a escolha da liga se torna muito mais fácil.
Ligas Al-Si-Cu: ADC12, A380, A383
Estes são os cavalos de batalha da fundição sob pressão de alta pressão. O silício fica entre 8% e 12%, enquanto o cobre fica entre 1,5% e 3,5%. O cobre aumenta a resistência fundida e melhora a usinagem. O A383 aumenta o silício e reduz ligeiramente o cobre para reduzir a soldagem da matriz, o que é útil para matrizes com núcleos longos e finos. Se você estiver fabricando grandes volumes de carcaças, suportes, tampas ou corpos de bombas de óleo, esta família será a padrão.
Ligas Al-Si-Mg: A356, A357
Quando a peça acabada precisa dobrar, absorver energia de impacto ou ser soldada, o A356 e o A357 geralmente são melhores que o ADC12. Eles contêm cerca de 7% de silício e 0,3–0,7% de magnésio. Na condição T6, seu limite de escoamento é comparável ao ADC12, enquanto o alongamento é significativamente maior. Essas ligas vazam bem em pressões mais baixas e são usadas em fundição por gravidade e baixa pressão para rodas, peças estruturais de chassis e componentes de eixos.
Ligas de Al-Mg: A514, PT AC-AlMg5Si
Onde a resistência à corrosão e uma superfície anodizada brilhante são importantes, as ligas Al-Mg se destacam. Níveis de magnésio em torno de 5% proporcionam excelente resistência à água do mar e a produtos químicos suaves. Porém, sua fluidez é menor e o fundido oxida mais facilmente, por isso são mais exigentes na fundição. Use-os para ferragens marítimas, equipamentos alimentícios e caixas decorativas.
Ligas hipereutéticas de Al-Si: A390
Com mais de 15% de silício, as partículas primárias de silício proporcionam excelente resistência ao desgaste e baixo coeficiente de expansão térmica. O A390 é comum em blocos de motores e cilindros de compressores. É mais difícil de usinar e requer ferramentas especiais; não o especifique, a menos que a resistência ao desgaste seja o fator decisivo.
Comparando materiais comuns de fundição de alumínio
A tabela abaixo lista materiais típicos de fundição de alumínio usados para fundição de alta pressão, baixa pressão e gravidade. Os valores representam barras de teste fundidas separadamente; as propriedades reais em uma peça fundida de produção dependem da espessura da parede, da taxa de resfriamento e do tratamento térmico. Fontes: JIS H5302, ASTM B85 e folhas de dados típicas de fornecedores de ligas.
| Liga | Si % | % Cu | mg% | UTSMPa | Alongamento % | Processo Típico |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC/Gravidade |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC/Gravidade |
Como escolher o material certo para fundição de alumínio
Comece com a condição de serviço e depois trabalhe de trás para frente. Essa sequência evita o erro mais comum: escolher primeiro uma liga barata e descobrir depois que ela não passa em um teste de fadiga ou pressão.
- Decida primeiro o processo de elenco. Paredes finas, alto volume e tolerâncias restritas apontam para fundição sob pressão e ligas de Al-Si-Cu. Peças grandes ou estruturais apontam para fundição por gravidade ou baixa pressão e ligas Al-Si-Mg.
- Definir requisitos de alongamento e impacto. Se for necessário um alongamento acima de 5%, as ligas HPDC padrão como ADC12 terão dificuldades. As classes A356-T6 ou HPDC dúctil são escolhas melhores.
- Verifique a estanqueidade da pressão. Cárteres de óleo, corpos de válvulas e coletores hidráulicos precisam de material rico em silício com conteúdo de gás controlado. A413 e A356 de baixa pressão são populares para esses casos.
- Considere a temperatura operacional. Para peças próximas a blocos de motores ou em sistemas elétricos, a condutividade térmica e a resistência à fluência podem ser mais importantes que a resistência ao escoamento estático.
- Observe a rota de acabamento superficial. Para anodização, baixo teor de cobre e baixo teor de zinco são muito importantes. O ADC12 anodiza de forma mais escura e menos uniforme que as ligas de Al-Mg.
- Estimar o custo de usinagem. As ligas contendo cobre são usinadas em cavacos curtos e mantêm bem as tolerâncias. As ligas hipereutéticas destroem as ferramentas padrão e requerem pastilhas especiais.
Como regra geral:
- Caixa simples de parede fina, alto volume: ADC12 ou A380.
- Suporte estrutural que será soldado ou dobrado: A356.
- Recipiente estanque à pressão ou caixa estanque ao óleo: A413 ou A356 de baixa pressão.
- Superfície de desgaste sob um pistão ou cilindro: A390.
Fundição sob pressão de alta pressão versus materiais de fundição de baixa pressão
O mesmo material de fundição de alumínio raramente é ideal tanto para fundição sob pressão quanto para fundição sob pressão de baixa pressão. O HPDC preenche a matriz em milissegundos em alta pressão, o que permite moldar paredes de 1,5 a 3 mm, mas também retém ar. As ligas HPDC padrão, como ADC12, proporcionam, portanto, apenas 1–4% de alongamento porque a porosidade interna limita a ductilidade. A fundição de baixa pressão enche mais lentamente, a solidificação é alimentada a partir de um riser e a fundição é mais densa o suficiente para aceitar o tratamento térmico T6.
- HPDC adapta-se a formas complexas, paredes finas e altas taxas de produção. ADC12, A380 e classes dúcteis assistidas por vácuo são a linha de materiais padrão.
- LPDC produz peças mais densas, soldáveis e tratáveis termicamente com maior ductilidade. A356 e A357 são os pontos de partida típicos.
- Fundição em molde permanente por gravidade fica entre os dois e se adapta a formas simples que exigem propriedades T6.
Compreender como o processo altera o comportamento do material é essencial. Um fabricante que opera ambas as rotas, como uma planta com linhas HPDC e LPDC, pode combinar a liga com a peça em vez de forçar a peça em um processo. Para obter informações básicas sobre o processo básico, consulte esta visão geral técnica do fundição de alumínio .
Comportamento do material fundido de alumínio em usinagem e tratamento de superfície
A fundição não termina na fundição. A maioria das peças fundidas sob pressão vai para usinagem CNC e tratamento de superfície, e o material determina o quão fácil isso é.
- Usinabilidade: As ligas Al-Si-Cu proporcionam cavacos curtos e quebrados e excelente acabamento superficial sob ferramentas de metal duro padrão. Ligas de alta ductilidade produzem cavacos longos e fibrosos e são mais difíceis de manter a tolerância. As ligas hipereutéticas desgastam as ferramentas rapidamente e podem exigir pastilhas de diamante policristalino.
- Anodização: Para um acabamento anodizado transparente e brilhante, evite alto teor de cobre e alto teor de zinco. As ligas Al-Mg produzem os filmes mais limpos.
- Condutividade térmica: Para dissipadores de calor LED e placas de resfriamento EV, a condutividade térmica é um fator chave de seleção. O alumínio puro tem cerca de 230 W/m·K; ADC12 tem aproximadamente 96 W/m·K; A356-T6 tem cerca de 151 W/m·K.
| Liga | Condição | Condutividade Térmica (W/m·K) |
|---|---|---|
| ADC12 | Como elenco | 96 |
| A380 | Como elenco | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Aplicações da indústria e exemplos do mundo real
Como a liga impulsiona o desempenho, a aplicação determina o material. Na nossa produção própria, a mesma regra se aplica a todos os setores que atendemos, desde peças de motores automotivos até caixas de câmbio agrícolas.
- Componentes do motor automotivo: tampas de cabeçotes, corpos de bombas de óleo, carcaças de bombas de água, suportes de rolamentos. A maioria é feita de ADC12 ou A380 devido ao custo, usinabilidade e estanqueidade à pressão.
 Peças do cilindro do motor automático de alumínio para alto desempenho Fabricadas em alumínio fundido, essas peças do cilindro do motor proporcionam resistência e dissipação de calor para aplicações automotivas. Combine-os com o princípio de seleção de materiais discutido acima para avaliar seu próprio caso de uso. Ver Produto →
- Carcaças de transmissão e caixa de velocidades: estes precisam de rigidez, estabilidade dimensional e estanqueidade ao óleo. São utilizados ADC12 com porosidade controlada ou A356 em fundição de baixa pressão, dependendo do caso de carga.
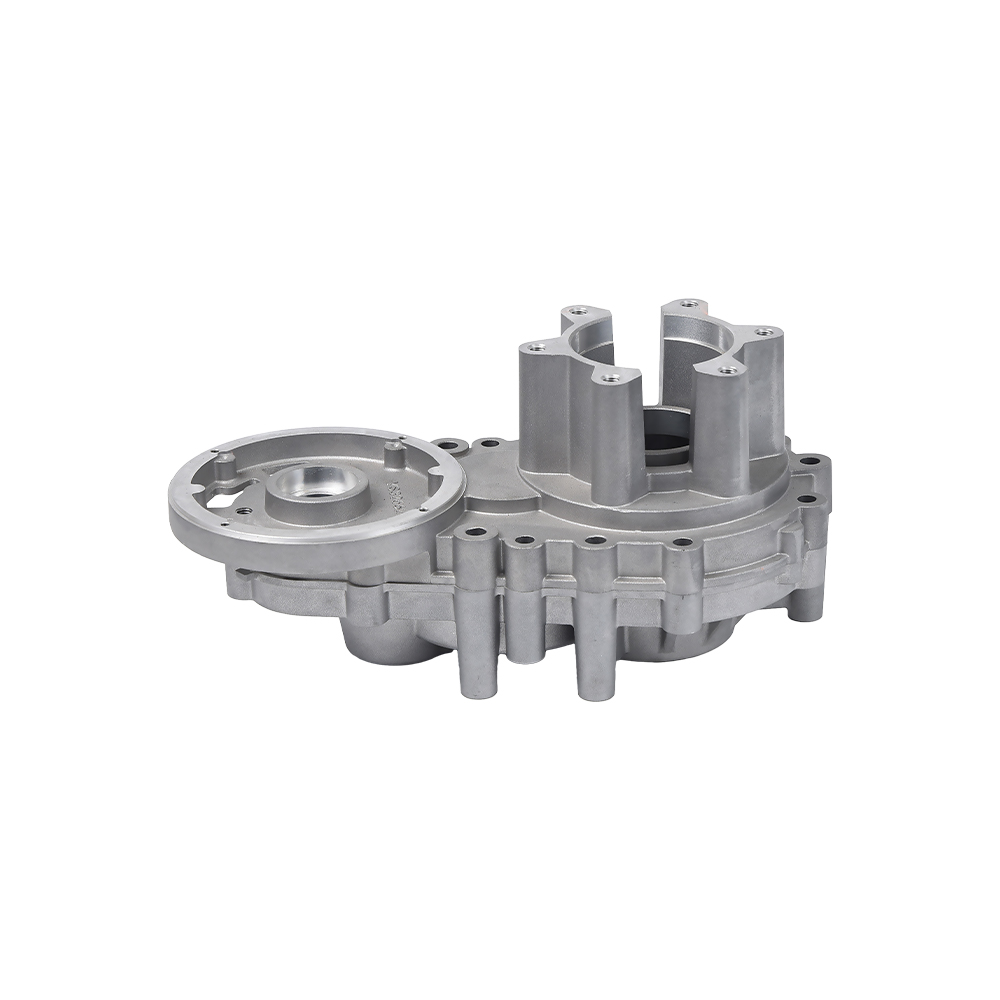
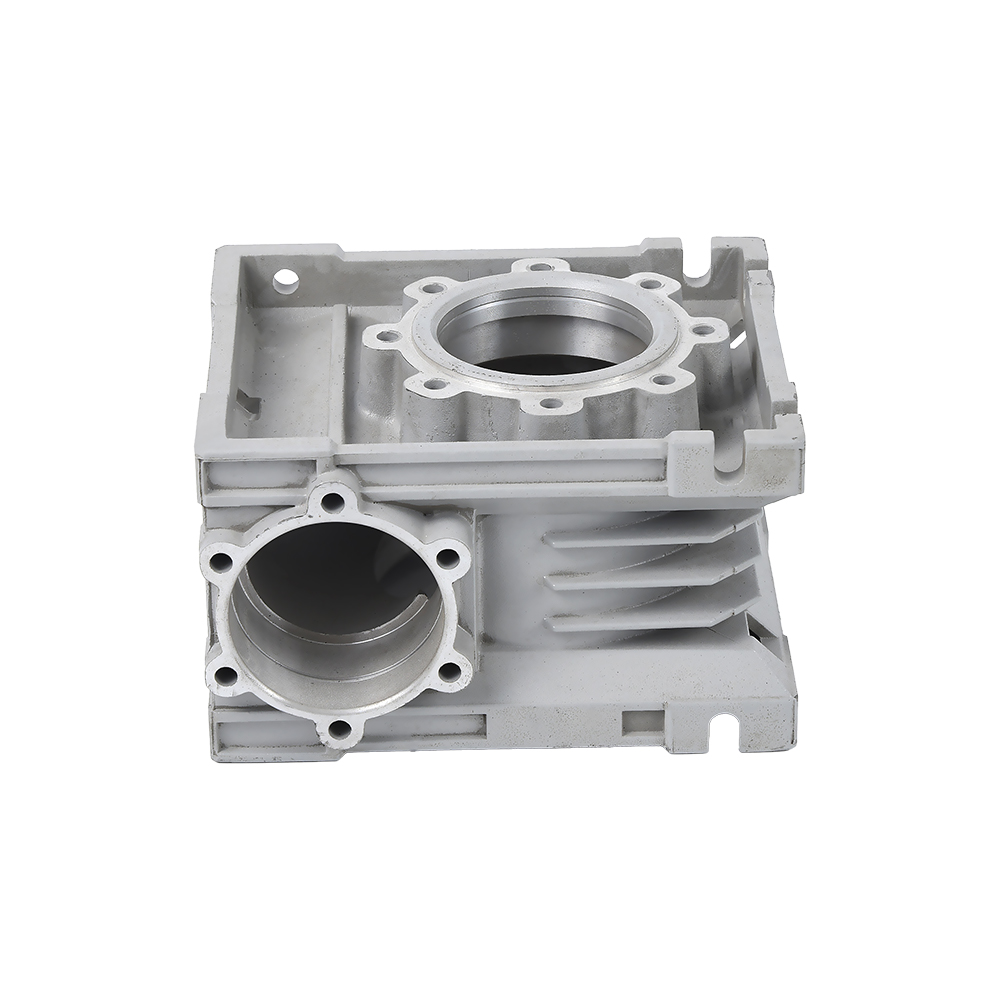
 Carcaça de caixa de engrenagens de fundição sob pressão de alumínio para durabilidade Esta carcaça da caixa de engrenagens aproveita a fundição de alumínio para reduzir o peso, mantendo a integridade estrutural. Ideal para quem compara rotas de fundição, conforme destacado na nota técnica a seguir. Ver Produto →
- Válvulas hidráulicas e componentes pneumáticos: estanqueidade à pressão e boa usinagem são as prioridades. Ligas de Al-Si-Cu com alto teor de silício são comuns, enquanto A356 de baixa pressão é usada para corpos de válvulas mais densos.
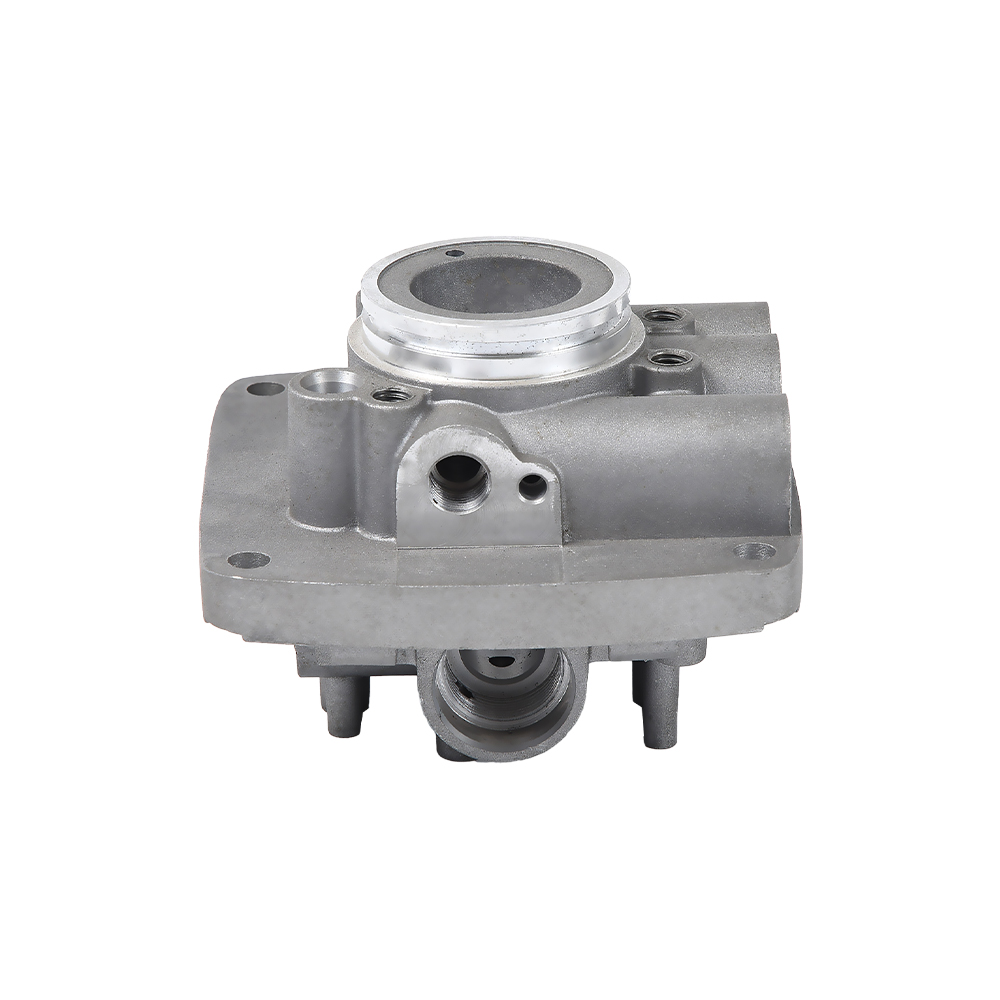
 Válvula hidráulica de fundição sob pressão de alumínio para precisão Uma válvula hidráulica de precisão produzida através de fundição em alumínio, oferecendo controle confiável de fluidos. Os parágrafos ao redor enfatizam o desempenho impulsionado pela liga, tornando este um exemplo relevante para sua avaliação. Ver Produto →
- Cárteres de motocicleta e caixas de transmissão: paredes finas combinadas com cargas vibratórias; ADC12 ou A383 é típico.
- Caixas de engrenagens agrícolas: caixas de engrenagens de microcultivadores e peças de transplantadores de arroz ficam expostas a impactos e sujeira; ductilidade e resistência à corrosão são importantes.
- Novos substratos de dissipação de calor para veículos de energia: níveis controlados de cobre e ferro ajudam na condutividade e planicidade.
- Casa inteligente e acessórios médicos: a qualidade da superfície e a repetibilidade dimensional determinam a escolha da liga.
Para os compradores que estão avaliando se esta rota é adequada, o vantagens da fundição de alumínio estão resumidos em uma nota técnica separada.
Padrões e especificações equivalentes
Um desenho de fundição geralmente especifica uma liga pelo número JIS e outra pela designação ASTM ou EN AC. Ser capaz de fazer referências cruzadas evita erros dispendiosos na aquisição. A tabela abaixo fornece equivalentes funcionais próximos para as classes comuns.
| Nome Comum | JIS | ASTM | EN AC | Processo Típico |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 semelhante | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0,3) | LPDC/Gravidade |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC/Gravidade |
| A413 | Fluxo semelhante ADC12 | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Defeitos comuns de fundição associados à escolha do material
A escolha do material determina quantos desses defeitos aparecerão em uma peça fundida. É por isso que uma revisão do material deve acontecer antes do corte da ferramenta, e não depois que a primeira amostra voltar.
- Porosidade do gás: causada por hidrogênio dissolvido e ar aprisionado. Ligas com maior teor de silício reduzem a porosidade de contração, mas a porosidade do gás permanece; assistência de vácuo ou uma velocidade de enchimento mais lenta é a solução do processo.
- Porosidade de contração: aparece nas últimas seções para solidificar. As ligas contendo cobre têm uma faixa de congelamento mais longa, o que torna o encolhimento mais difícil de alimentar. O A356 com um design de alimentação adequado é mais tolerante.
- Morrer solda: a peça fundida adere à superfície da matriz. O ferro acima de 0,8% é intencionalmente mantido em ligas fundidas sob pressão para reduzir esse problema, embora o excesso de ferro crie fases frágeis.
- Fechamentos a frio: fluxo de material deficiente e filmes de óxido. As ligas com alto teor de silício reduzem o risco porque permanecem fluidas por mais tempo; uma temperatura mais alta da matriz também ajuda.
- Inclusões de óxido: mais comum em ligas de Al-Mg onde o magnésio oxida facilmente na temperatura de fusão. O manuseio cuidadoso do fundido e a filtração são essenciais.
Considerações sobre custo e aquisição de material fundido de alumínio
O preço da liga é apenas parte do custo real. Usinagem, refugo, rendimento do processo e retrabalho geralmente são mais importantes em um programa de produção.
- Preço da liga: ADC12 é a escolha comum mais barata. O A356 custa mais e o A390 ou classes dúcteis especiais de HPDC custam significativamente mais.
- Usinagem secundária: ligas contendo cobre são usinadas em cavacos curtos, reduzindo o tempo de ciclo e o desgaste da ferramenta. Ligas hipereutéticas requerem ferramentas premium.
- Controle de sucata: os retornos internos da fundição sob pressão devem ser fundidos novamente em proporções controladas; muita sucata reciclada aumenta o teor de ferro.
- Integração de fornecedores: um fabricante com molde interno, fundição sob pressão e usinagem CNC pode resolver problemas relacionados ao material com mais rapidez. Se a mesma planta operar fundição de alta e baixa pressão, o material poderá ser adaptado à peça em vez de forçar a peça em um processo.
- Consistência: para peças de grande volume, confirme se o fornecedor mantém a faixa de composição e monitora as propriedades mecânicas regularmente.
Perguntas frequentes sobre material de fundição de alumínio
Qual é o material de fundição de alumínio mais comum?
ADC12 no sistema JIS e A380 no sistema ASTM são os materiais de fundição sob pressão mais comuns. Ambos pertencem à família Al-Si-Cu e cobrem uma ampla gama de caixas, suportes e tampas estruturais.
Qual é a diferença entre ADC12 e A356?
O ADC12 é otimizado para fundição sob pressão: preenche paredes finas, resiste à soldagem sob pressão e usina bem, mas tem ductilidade limitada. A356 é uma liga Al-Si-Mg que pode ser tratada termicamente até T6, proporcionando alongamento muito maior e melhor soldabilidade.
As peças fundidas de alumínio podem ser tratadas termicamente?
As peças fundidas de alta pressão padrão contêm gás retido, portanto, um tratamento térmico T6 pode causar bolhas e superfícies distorcidas. Se for necessário tratamento térmico, escolha fundição de baixa pressão com A356 ou use HPDC assistido a vácuo com uma liga dúctil dedicada.
Qual material de fundição de alumínio é melhor para paredes finas?
Ligas com silício próximo a 12%, como A413 ou ADC12, apresentam melhor fluidez. Espessuras de parede abaixo de 1,5 mm ainda precisam de controle cuidadoso do processo, incluindo temperatura da matriz, velocidade de injeção e ventilação.
Por que o cobre é adicionado às ligas fundidas de alumínio?
O cobre aumenta a resistência fundida e melhora a usinabilidade, mas reduz a resistência à corrosão. As ligas contendo cobre não devem ser escolhidas para ambientes marinhos ou altamente químicos, a menos que sejam protegidas por um revestimento.
Qual liga oferece a melhor superfície anodizada?
Ligas de Al-Mg, como A514, anodizam com acabamento brilhante e transparente. ADC12 com alto teor de cobre anodiza mais escuro e com menos consistência. Se a anodização decorativa fizer parte da especificação, revise a liga antes de iniciar o ferramental.
O material certo para fundição de alumínio não é aquele com o número mais alto em uma folha de dados. É aquele que corresponde ao processo e à condição de serviço. Comece com a espessura da parede e o volume de produção, depois defina os requisitos mecânicos e, finalmente, compare as ligas com o custo total. Se você tiver um desenho e precisar de uma recomendação direta, o caminho mais rápido é discuti-lo com um fabricante de peças fundidas que opera linhas de alta e baixa pressão.