 LINGUAGEM

Lar / Notícias / Notícias da indústria / Fundições de alumínio personalizadas: processo, tolerâncias e guia de seleção de fornecedores
A resposta direta primeiro: uma peça fundida de alumínio personalizada é uma peça de metal produzida pela fusão de uma liga de alumínio, formando-a em um molde reutilizável e, em seguida, combinando seu desenho em termos de geometria, tolerância dimensional e acabamento superficial. Para produção de algumas centenas a vários milhões de peças por ano, a fundição é geralmente o caminho mais econômico para obter uma peça leve, forte e termicamente condutora quando comparada à usinagem de tarugos sólidos ou à fabricação de chapas metálicas.
Seu sucesso depende de quatro decisões: qual liga, qual processo de fundição, quais tolerâncias você realmente precisa e qual fornecedor você seleciona . Essas escolhas estão interligadas e a mudança de uma afetará as outras. As informações abaixo fornecem a base prática para fazer todas as quatro escolhas sem deixar dinheiro na mesa.
Também vale a pena trabalhar com um parceiro que controla toda a cadeia, ferramentas, fundição e usinagem CNC, sob o mesmo teto. Quando uma única equipe é responsável por todas as etapas, as alterações de engenharia são tratadas mais rapidamente, as tolerâncias são alcançadas com menos idas e vindas e a peça chega com uma história consistente do início ao fim.
Por que as ligas de alumínio são o material padrão para peças fundidas personalizadas
O alumínio é selecionado com mais frequência do que qualquer outro metal não ferroso para peças fundidas personalizadas, e os números explicam o porquê. Sua densidade é 2,7 g/cm³, cerca de um terço do aço com 7,85 g/cm³ . Dependendo da liga, a condutividade térmica cai aproximadamente entre 90 e 160 W/m·K, e a fundição sob pressão produz paredes sólidas de até 2 mm de espessura. Essas três propriedades possibilitam os designs leves e de dissipação de calor nos quais os fabricantes automotivos, eletrônicos e de máquinas confiam.
Selecionando a liga de fundição correta
A escolha da liga deve ser adequada ao processo de fundição. A380 e ADC12 dominam a fundição sob pressão de alta pressão. A356 é o padrão para moldes permanentes de baixa pressão e fundição em areia. As diferenças aparecem na resistência à tração, alongamento e condutividade térmica.
| Liga | Processooo de fundição | Resistência à tração (MPa) | Força de rendimento (MPa) | Alongamento (%) | Condutividade Térmica (W/m·K) |
|---|---|---|---|---|---|
| A380 | Fundição sob pressão | 320 | 160 | 3.5 | 96 |
| ADC12 | Fundição sob pressão | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Molde de baixa pressão / permanente / areia | 262 | 186 | 6 a 12 | 150 |
| A413 | Fundição sob pressão | 295 | 130 | 3.5 | 121 |
Se a sua peça precisa ser estanque à pressão em seções finas, o A413 é uma escolha comum porque produz menos microporos em uma matriz de enchimento rápido. Se você precisa de ductilidade, o A356 no temperamento T6 é a melhor escolha. Confirme seus valores alvo em relação à sua própria simulação estrutural; o ponto fraco quase nunca são os dados de materiais publicados, mas a porosidade interna das seções espessas.
Quatro processos de fundição para peças de alumínio personalizadas
Quase todos os projetos personalizados de fundição de alumínio usam um destes processos: fundição sob pressão, fundição sob pressão, fundição em molde permanente ou fundição em areia. Cada um tem uma compensação diferente entre tempo de ciclo, custo de ferramental, porosidade e espessura de parede alcançável. Compreender os princípios básicos de cada processo ajuda a evitar a especificação de um processo que seja muito caro ou incapaz de atingir a qualidade exigida. Para uma explicação mais profunda do método, leia os princípios fundamentais da fundição de alumínio em nosso guia técnico.
| Process | Espessura da Parede | Tempo de ciclo típico | Custo de ferramentas | Risco de porosidade | Volume Anual Típico |
|---|---|---|---|---|---|
| Fundição sob pressão | 2 a 4mm | 30 a 90 segundos | Alto | Médio (porosidade de gás) | Mais de 10.000 |
| Fundição sob pressão de baixa pressão | 3 a 8mm | 3 a 10 minutos | Médio | Baixo | 1.000 a 50.000 |
| Molde permanente / gravidade | 3 a 8mm | 5 a 20 minutos | Médio | Baixo to medium | 500 a 10.000 |
| Fundição em areia | 4 a 10mm | 30 minutos a várias horas | Baixo | Baixo | 1 a 1.000 |
A fundição sob pressão oferece o ciclo mais rápido e a superfície mais afiada, mas o preenchimento rápido do metal apresenta um risco maior de porosidade do gás. A fundição sob pressão preenche o molde por baixo com pressão controlada, de modo que a peça fica mais densa e mais fácil de tornar estanque à pressão; é por isso que a baixa pressão é preferida para peças hidráulicas e estruturais. A fundição em molde permanente é um meio-termo para volumes médios e peças que necessitam de tratamento térmico. A fundição em areia ainda é a resposta certa para protótipos, peças muito grandes e pequenas séries.
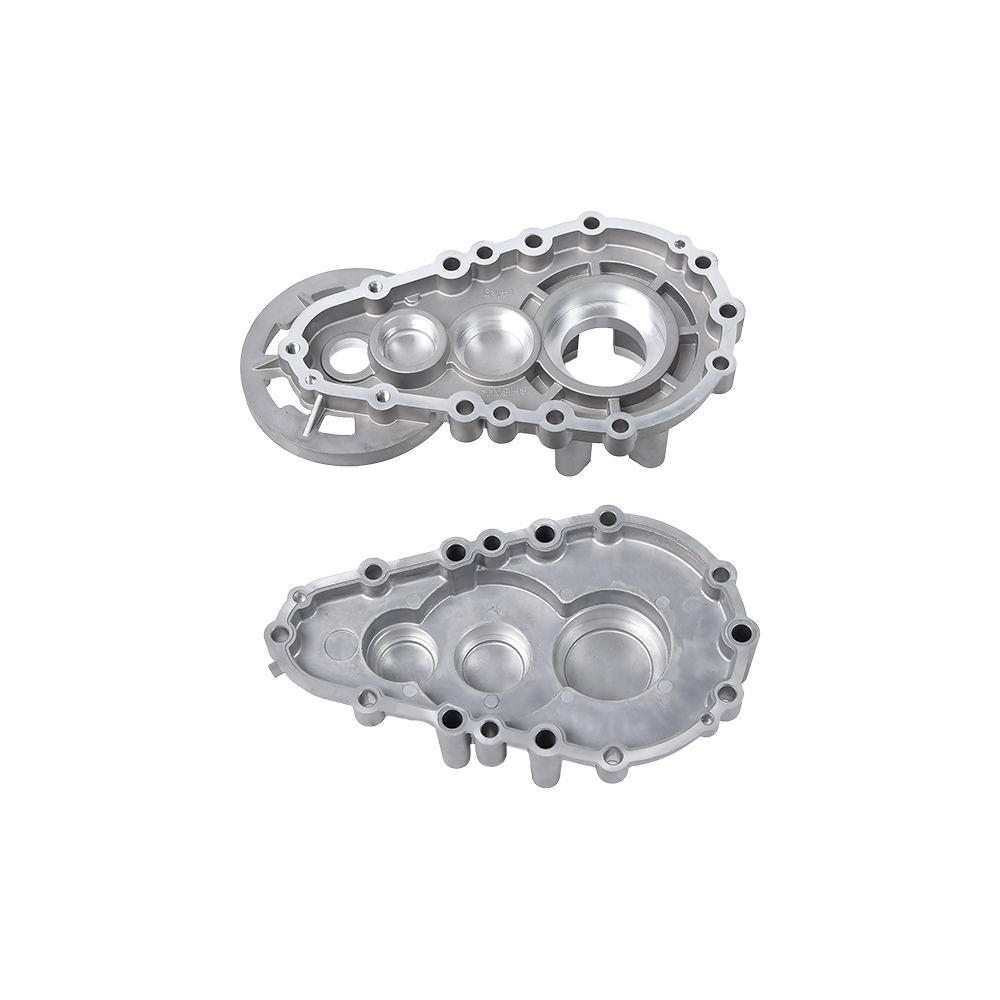
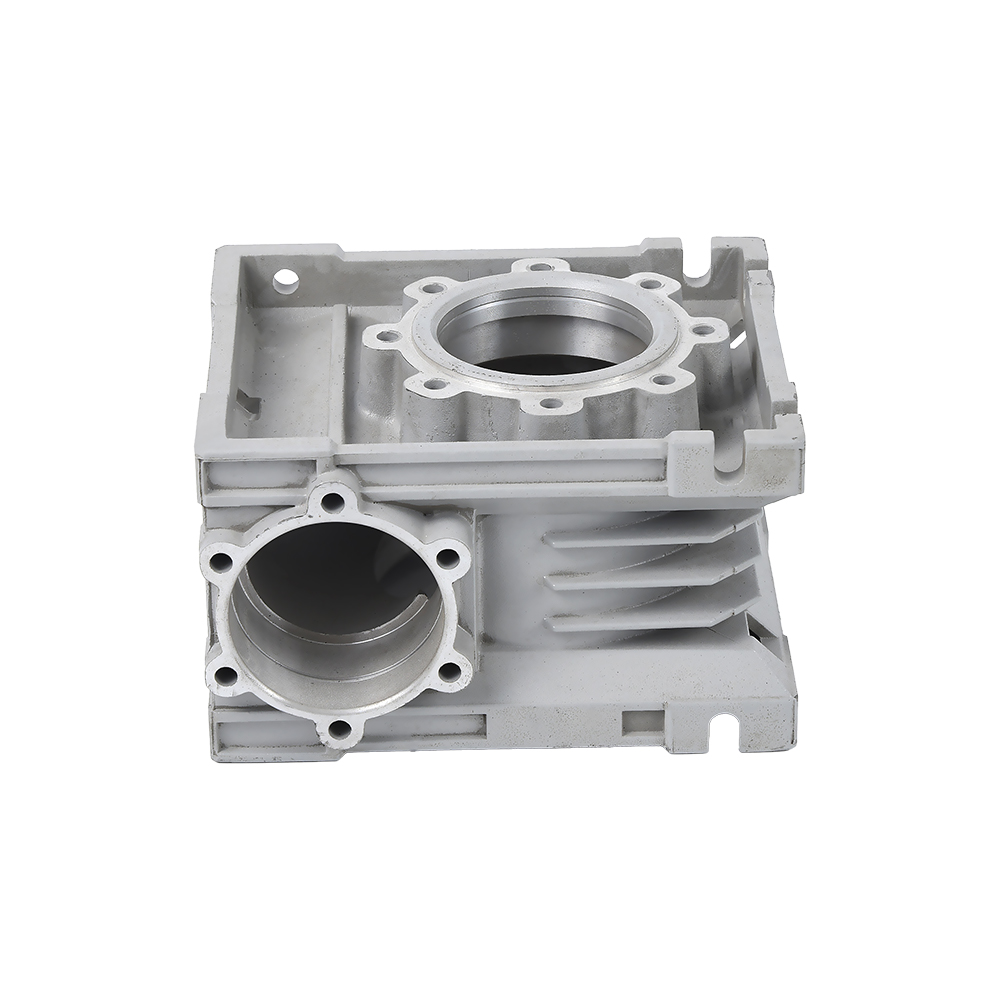
 Carcaça de caixa de engrenagens de fundição sob pressão de alumínio para aplicações à prova de pressão Esta caixa de caixa de engrenagens é ideal para peças que requerem usinagem em superfícies de rolamento e vedação. A fundição a baixa pressão produz metal mais denso com menos poros internos, reduzindo defeitos após a usinagem. Ver Produto →
Muitas avaliações de fornecedores falham porque comparam apenas o preço da fundição sob pressão. Na realidade, o processo decide o resultado mecânico. Uma carcaça de caixa de engrenagens que será usinada para rolamentos e faces vedadas, por exemplo, se beneficia da fundição de baixa pressão ou de alta pressão cuidadosamente controlada, porque a usinagem abrirá poros internos e transformará buracos de gás ocultos em defeitos superficiais.
Regras de geometria que simplificam a produção de peças fundidas de alumínio personalizadas
O caminho mais rápido para uma cotação mais baixa e menos rejeições de produção é seguir o projeto básico para fundição. A regra mais importante é manter a espessura uniforme da parede. Uma fundição sob pressão normalmente deve usar paredes entre 2mm e 4mm . Quando precisar de rigidez, adicione nervuras em vez de aumentar toda a parede.
Os cinco parâmetros de design que têm o maior efeito
- Ângulo de inclinação de 1 a 3 graus nas paredes internas e externas. Sem inclinação suficiente, a peça gruda no molde e a ejeção forçada pode distorcer a geometria.
- Raio do canto interno de pelo menos 0,5 mm, idealmente 1,0 mm. Os cantos afiados concentram a tensão e aumentam o risco de rasgos a quente no alumínio.
- Espessura das nervuras em 70% a 80% da parede adjacente. Costelas tão grossas quanto a parede criam marcas de afundamento na superfície oposta.
- Relação altura/diâmetro do ressalto abaixo de 2:1. Os chefes altos encolhem de forma desigual e causam desvio dimensional no topo.
- Evite furos cegos com profundidade superior a três vezes o seu diâmetro, caso contrário você precisará de extrações dispendiosas do núcleo e correrá o risco de a peça rasgar durante a ejeção.
Onde ser rigoroso e onde ser frouxo
A especificação excessiva de tolerâncias é o problema mais comum no orçamento em peças fundidas de alumínio personalizadas. Somente as faces de vedação, os furos dos rolamentos e as superfícies de montagem necessitam de classes estanques. Todas as outras superfícies devem ser deixadas na capacidade natural do processo. Quanto mais dimensões você aperta, mais etapas de usinagem e tempo de inspeção você adiciona, e o preço sobe rapidamente.
Tolerâncias e acabamento superficial: o que seu desenho pode realmente exigir
Uma dimensão de fundição e uma dimensão usinada não são a mesma coisa. Uma dimensão linear conforme fundida em uma fundição sob pressão normalmente mantém /- 0,10 mm nos primeiros 25 mm , enquanto um furo usinado é rotineiramente mantido /- 0,02mm . O primeiro passo é separar esses dois grupos no seu desenho.
| Process | Tolerância Linear (Primeiros 25 mm) | Adicional por 25 mm | Acabamento de Superfície Ra (mícrons) |
|---|---|---|---|
| Fundição sob pressão | /- 0,10mm | /- 0,02mm | 1,6 a 3,2 |
| Fundição sob pressão de baixa pressão | /- 0,20mm | /- 0,05mm | 3,2 a 6,3 |
| Molde permanente | /- 0,25mm | /- 0,05mm | 3,2 a 6,3 |
| Fundição em areia | /- 0,8mm | /- 0,1mm | 6,3 a 12,5 |
Uma face plana usinada atinge facilmente Ra 0,8 mícron, enquanto uma boa face fundida fica na faixa de Ra 3,2 mícron. Para peças como corpos de válvulas onde a vedação é crítica, a especificação deve sempre exigir a usinagem da face da vedação. Para áreas não funcionais, deixe a superfície fundida e economize no custo de etapas extras.
Onde as peças fundidas de alumínio personalizadas são usadas e o que cada indústria exige
Cada indústria que consome peças fundidas de alumínio personalizadas atende a requisitos diferentes. Compreender esse perfil de demanda ajuda você a definir suas próprias especificações de compra.
- Veículos automotivos e de novas energias: blocos de motores, caixas de câmbio, bombas d’água e carcaças de motores elétricos. O peso leve e a condutividade térmica são decisivos. Os volumes de peças são normalmente altos, então a fundição sob pressão domina.
- Motocicletas e equipamentos de pequena potência: cárteres e caixas de transmissão. A resistência à fadiga por vibração é crítica.
- Máquinas agrícolas: caixas de câmbio para transplantadores de arroz e caixas de microcultivadores. Poeira, umidade e cargas de choque exigem seções de parede robustas e vedação hermética.
- Hidráulica e pneumática: corpos de válvulas, bombas de freio e corpos reguladores de pressão. Baixa porosidade e estanqueidade à pressão são os critérios principais.
- Máquinas eletrônicas e elétricas: carcaças de motores, substratos de dissipação de calor para veículos de novas energias e carcaças de sensores. A estabilidade dimensional e o desempenho térmico são os mais importantes.
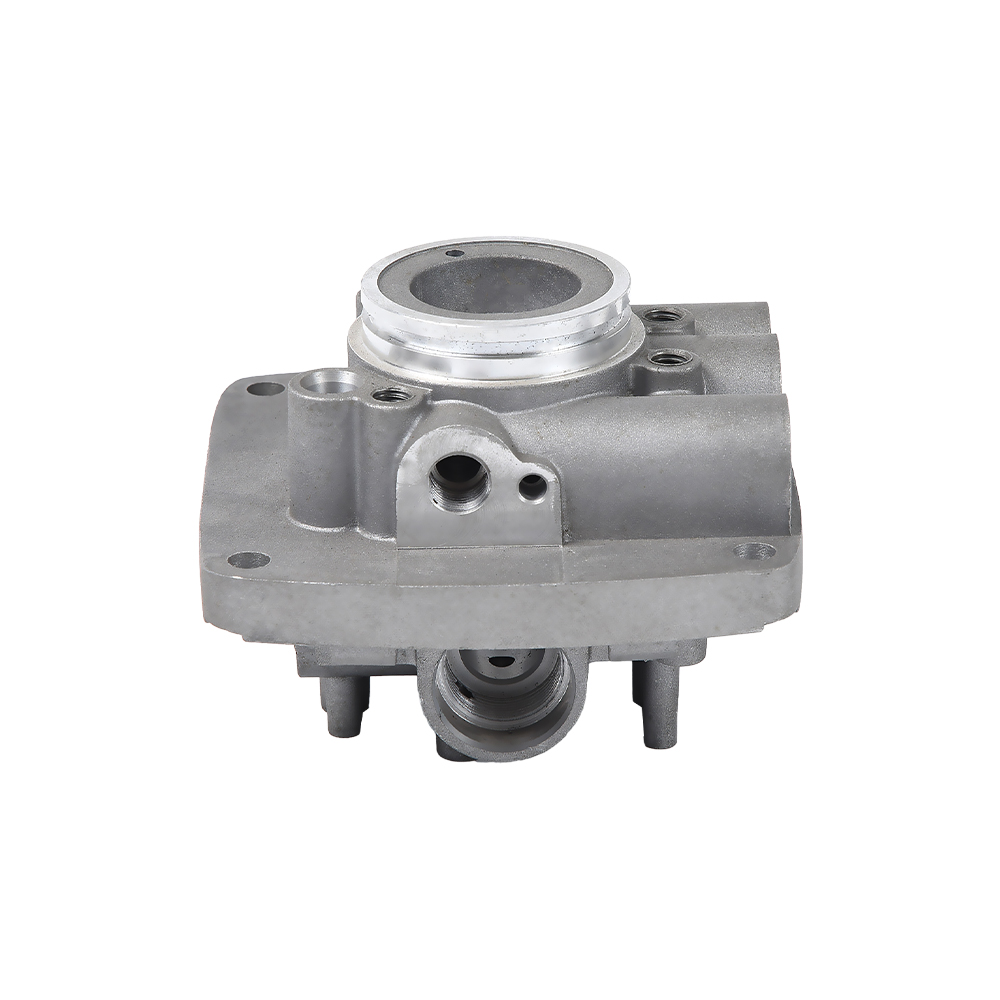
 Peças do cilindro do motor automotivo de alumínio para qualificação de fornecedor Avalie a capacidade de um fornecedor verificando se ele produziu peças semelhantes para cilindros de motor. Sua experiência anterior ajuda a antecipar problemas de porosidade e deformação não mostrados nos desenhos. Ver Produto →
É incomum que uma fundição seja igualmente forte em todos estes setores. A pergunta certa a fazer a um fornecedor não é “você pode fundir alumínio”, mas “você já produziu peças semelhantes às minhas”. Um fornecedor que fabrica bombas d’água e caixas de câmbio para veículos, por exemplo, antecipará problemas de porosidade e deformação que não aparecem no desenho.
Direcionadores de custos e prazos de entrega realistas para peças fundidas de alumínio personalizadas
O custo total de uma fundição de alumínio personalizada é composto por ferramentas, preço da peça e operações de acabamento. O ferramental é um investimento único e depende do tamanho da peça, do número de cavidades e da complexidade do molde. O preço da peça depende do tempo de ciclo e do consumo de material. O acabamento depende de quantas operações seu desenho necessita.
- Ferramentas: um molde de fundição sob pressão de cavidade única e alta pressão para um alojamento de tamanho médio normalmente varia de US$ 10.000 a US$ 50.000 , dependendo da geometria e do tipo de aço. Um padrão de fundição em areia pode custar bem menos de US$ 3.000, portanto, para volumes baixos, é mais econômico, apesar do custo mais alto da peça.
- Preço da liga: o preço do alumínio segue a taxa da London Metal Exchange (LME). Fornecedores responsáveis incluem uma cláusula de ajuste de metal para que longos programas de produção não se tornem inúteis.
- Tempo de ciclo: os ciclos de fundição sob pressão são medidos em segundos, enquanto os ciclos de molde permanente e de baixa pressão são executados em minutos. Essa diferença domina o preço da peça.
- Operações secundárias: usinagem, rosqueamento, anodização e teste de vazamento acrescentam custos. Combiná-los com um único fornecedor reduz despesas logísticas e administrativas.
Um cronograma típico de projeto é assim: o ferramental leva de 4 a 8 semanas a partir da aprovação do desenho, as amostras e o relatório dimensional seguem dentro de 2 a 3 semanas após a conclusão do ferramental e a produção em série começa assim que as amostras são aprovadas. Isso dá um total realista de 7 a 12 semanas desde o início até a produção em massa para uma parte simples.
Como selecionar um fornecedor de fundição de alumínio personalizado
O preço é necessário, mas não suficiente. O que mais importa é quanto do processo o fornecedor controla internamente. Fundição e usinagem são disciplinas diferentes e, quando separadas, os problemas de tolerância tornam-se um exercício de acusação.
 Válvula hidráulica de fundição sob pressão de alumínio com controle interno Escolha um fornecedor que controle tanto a fundição quanto a usinagem para evitar disputas de tolerância. Uma simples peça de teste revela a capacidade dimensional real de todo o processo. Ver Produto →
Seis perguntas a serem feitas antes de enviar um desenho
- O fornecedor oferece fundição de alta e baixa pressão? O alcance é importante quando o projeto evolui.
- A usinagem CNC é realizada internamente? Esta é a maneira mais rápida de corrigir problemas de tolerância descobertos durante a aprovação da amostra.
- Eles têm um processo de não conformidade documentado? Você quer saber como o retrabalho e a reinspeção serão tratados.
- Eles podem evidenciar partes semelhantes? Solicite registros de entrega ou histórias de casos, não apenas fotos do equipamento.
- Qual é o procedimento padrão de aprovação de amostra? O fornecedor deverá definir um relatório do primeiro artigo com valores medidos conforme seu desenho.
- Com que rapidez eles respondem a perguntas técnicas? Um fornecedor que responde às perguntas sobre desenho dentro de 24 horas também provavelmente responderá rapidamente durante a produção.
Um teste prático é enviar uma única peça simples com uma tolerância maior do que o necessário em uma dimensão e depois observar o que o fornecedor retorna. Um fornecedor maduro lhe dirá a classe de tolerância que ele realmente pode manter.
Controle de qualidade que mantém cada lote consistente
Um projeto de casting não está concluído quando a primeira amostra é aprovada. O verdadeiro desafio é manter as próximas dez mil peças idênticas à amostra. Desvio de processos a quente: temperatura de fusão, velocidade de injeção, temperatura da matriz e tempo de resfriamento alteram a estrutura dos poros e as dimensões finais.
Pontos de verificação importantes em cada pedido
- Primeira inspeção do artigo, onde todas as dimensões são medidas em relação ao desenho e é emitido um relatório com a amostra.
- Inspeção durante o processo em um intervalo fixo, para que o desgaste da matriz ou o desvio do processo sejam detectados precocemente.
- Teste de vazamento em equipamentos dedicados para corpos de válvulas, carcaças de bombas e qualquer peça que suporte pressão.
- Monitoramento de porosidade através de amostragem destrutiva ou inspeção radiográfica de seções críticas.
- Inspeção dimensional final após usinagem para as tolerâncias especificadas como usinadas.
O atributo que separa os bons fornecedores é a rastreabilidade dos parâmetros do processo por lote. Pergunte se o fornecedor registra a curva de fundição, a temperatura da matriz e o comprimento da almofada para cada lote. Quando surge um problema, esses registros permitem que a equipe diagnostique a causa em dias, em vez de semanas.
Perguntas frequentes sobre peças fundidas de alumínio personalizadas
Qual é a diferença entre fundição sob pressão de alta pressão e fundição de baixa pressão para peças personalizadas?
A fundição sob pressão injeta o fundido no molde em alta velocidade, proporcionando ciclos rápidos e paredes finas, mas com maior chance de porosidade do gás. A fundição a baixa pressão preenche o molde por baixo sob pressão controlada, produzindo uma estrutura mais densa e mais estanque à pressão, mas com um ciclo mais lento. Selecione fundição sob pressão de alta pressão para volume e baixa pressão para requisitos estruturais ou estanques.
Quanto custa o ferramental para uma fundição de alumínio personalizada?
Para um alojamento de tamanho médio, um molde de fundição sob pressão de alta pressão está frequentemente na faixa de US$ 10.000 a US$ 50.000 , enquanto um padrão de fundição em areia pode custar menos de US$ 3.000. A escolha é econômica: distribua o custo do ferramental pela quantidade anual. Em baixo volume, o menor custo de ferramental da fundição em areia vence; em alto volume, o preço mais baixo por peça de fundição sob pressão vence.
Qual é a espessura mínima da parede para peças fundidas de alumínio?
Na fundição sob pressão, 2 mm é típico e 1,5 mm pode ser alcançado em pequenas superfícies . A fundição em molde permanente e de baixa pressão normalmente requer 3 mm ou mais. Paredes mais finas exigem uma liga mais fluida, o que pode reduzir ligeiramente a resistência mecânica.
As operações de usinagem secundária são sempre necessárias?
Não. Se as tolerâncias do desenho estiverem dentro da capacidade de fundição e não forem necessárias faces de vedação ou furos roscados, você poderá usar a peça diretamente. Mas a maioria das peças automotivas e hidráulicas críticas são usinadas porque os furos, vedações e roscas de precisão devem ser muito mais apertados do que qualquer processo de fundição pode oferecer.
Quanto tempo leva um novo projeto de fundição personalizado, desde o desenho até a produção em massa?
Normalmente 7 a 12 semanas . O ferramental leva de 4 a 8 semanas, a preparação da amostra e a inspeção do primeiro artigo levam de 2 a 3 semanas e a produção em série segue a aprovação da amostra. Um desenho maduro e uma fundição com ferramentas internas encurtam esse cronograma.
A mesma peça pode ser transferida de um protótipo de fundição em areia para fundição sob pressão?
Sim, mas a geometria deve ser projetada para fundição sob pressão desde o início. A fundição em areia permite paredes mais espessas e sem correntes de ar; a fundição sob pressão precisa de tração, espessura de parede uniforme e boa ejeção. Se você planejar a transferência antecipadamente com uma fundição que ofereça ambos os processos, a transição se tornará uma simples troca de ferramentas.
Uma palavra prática para terminar
Fundições de alumínio personalizadas são uma forma comprovada de produzir peças leves, fortes e termicamente eficientes em escala, mas cada projeto é bem-sucedido ou falha nos detalhes: seleção de ligas, correspondência de processos, orçamento de tolerância e disciplina do fornecedor. Pensar demais em qualquer um deles e ignorar os outros é a maneira mais rápida de esticar o orçamento.
Comece com um desenho completo, peça informações sobre o processo em vez de apenas um preço e escolha um fornecedor que controle ferramentas, fundição e usinagem em conjunto. Se o seu papel estiver em um estágio em que uma segunda opinião sobre o processo de seleção de elenco ajudaria, entre em contato com nossa equipe de engenharia com seu desenho; mostraremos o que é realista antes de você se comprometer com as ferramentas.