 LINGUAGEM

Lar / Notícias / Notícias da indústria / Composição da liga de alumínio A357: explicação de silício, magnésio e tratamento térmico
Se um desenho indicar A357-T6 e um fornecedor enviar o A356-T6, as peças ainda serão aparafusadas. Eles ainda medirão corretamente em um CMM. Eles podem até passar em um teste de bancada. O que eles não farão é atingir o limite de escoamento que o projeto assumiu, e essa deficiência tende a aparecer meses depois como uma carcaça rachada, uma face de vedação com vazamento ou uma falha por fadiga na saliência de um parafuso. A diferença química é pequena no papel, e é exatamente por isso que ela passa despercebida na inspeção de entrada.
A composição da liga de alumínio A357, em peso, é 6,5 a 7,5 por cento de silício, 0,40 a 0,70 por cento de magnésio, um máximo de 0,20 por cento de ferro, um máximo de 0,20 por cento de cobre, um máximo de 0,10 por cento de manganês, um máximo de 0,10 por cento de zinco e um máximo de 0,20 por cento de titânio . O alumínio compõe o equilíbrio. Comparado com o A356, tanto o piso de magnésio quanto o teto de magnésio se movem para cima e o limite de ferro é mantido mais rígido. Essas duas mudanças proporcionam cerca de 15% mais resistência ao escoamento após um tratamento térmico T6 adequado.
Essa é a resposta curta. O restante deste artigo divide a química elemento por elemento, compara A357 com A356 e 356 em números reais e, em seguida, explica como a rota de fundição e o ciclo de envelhecimento decidem se aquela química se torna uma peça estrutural confiável ou uma pilha cara de sucata.
Composição da liga de alumínio A357: a química completa, elemento por elemento
A tabela abaixo lista os limites de composição publicados para a designação de fundição A357.0, juntamente com uma janela prática que as fundições realmente buscam dentro desses limites. Os limites vêm das especificações padrão de fundição de alumínio usadas em toda a indústria, e os mesmos números aparecem nas folhas de designação da Associação de Alumínio e no Manual ASM, Volume 15: Fundição, que continua sendo a referência padrão para metalurgia de fundição de alumínio.
| Elemento | Faixa especificada (% em peso) | Alvo Prático de Fundição | Função na Parte |
|---|---|---|---|
| Silício | 6,5 - 7,5 | 6,9 - 7,2 | Fluidez, resistência ao rasgo a quente, moldabilidade |
| Magnésio | 0,40 - 0,70 | 0,55 - 0,62 | Endurecimento por envelhecimento através da precipitação de Mg2Si |
| Ferro | 0,20 máx. | 0,10 - 0,14 | Impureza; controla a perda de ductilidade |
| Titânio | 0,20 máx. | 0,10 - 0,15 | Refinamento de grãos, comportamento alimentar |
| Cobre | 0,20 máx. | Abaixo de 0,05 | Impureza; apara a resistência à corrosão |
| Manganês | 0,10 máx. | Abaixo de 0,05 | Altera a morfologia da fase de ferro |
| Zinco | 0,10 máx. | Abaixo de 0,05 | Impureza proveniente de transporte de sucata |
| Outros, cada um | 0,05 máx. | Somente rastreamento | Resíduos não especificados |
| Outros, total | 0,15 máx. | Somente rastreamento | Teto cumulativo de impurezas |
| Alumínio | Equilíbrio | Equilíbrio | Matriz |
Um detalhe que pega os compradores desprevenidos: algumas variantes do A357 permitem uma adição muito pequena de berílio, na faixa de 0,04 a 0,07 por cento, para completar as plaquetas contendo ferro. Outros limitam o berílio a 0,0007% e o proíbem na prática. Se uma peça for destinada a um ambiente regulamentado ou a uma célula de usinagem com regras rígidas de tratamento de ar, essa única linha na folha de especificações muda e a aciaria pode cotá-lo.
O que cada elemento realmente faz dentro de uma peça fundida
Silício em 6,5 a 7,5 por cento
O silício é a razão pela qual esta liga pode ser vazada. Ele reduz a faixa de fusão e empurra a liga em direção ao eutético alumínio-silício, que fica perto de 577 graus Celsius. Com cerca de 7% de silício, a liga é hipoeutética, de modo que a estrutura solidificada é uma mistura de dendritos de alumínio rodeados por uma fina rede eutética. Essa rede é o que proporciona fluidez de parede fina, resistência ao rasgo a quente e uma tensão de contração razoavelmente baixa.
Deixe o silício abaixo da faixa e erros de funcionamento e rasgos quentes se tornarão rotina. Empurre-o acima da faixa e o silício eutético se torna mais grosso em placas aciculares que agem como entalhes internos. O silício eutético não modificado em uma peça fundida A357 pode reduzir o alongamento em 40% ou mais em comparação com um fundido adequadamente modificado, razão pela qual uma adição de estrôncio de cerca de 0,010 a 0,020%, ou um modificador à base de sódio, é uma prática padrão.
Magnésio em 0,40 a 0,70 por cento
O magnésio é o elemento de endurecimento e a principal razão pela qual o A357 existe como uma liga separada. Durante o envelhecimento artificial, o siliceto de magnésio fino precipita nucleado em toda a matriz de alumínio e bloqueia o movimento de deslocamento. A356 limita o magnésio em 0,45 por cento; A357 permite até 0,70 por cento. Esse magnésio extra aumenta o limite de escoamento no pico da idade em cerca de 20 a 30 MPa quando todo o resto é igual.
A compensação é a sensibilidade do processo. O A357 fica mais próximo do limite de sua solubilidade, portanto, um tratamento de solução curta ou uma têmpera irregular deixa o siliceto de magnésio não dissolvido para trás, e a peça apresenta um desempenho abaixo de sua especificação, ao mesmo tempo em que passa por uma verificação espectral no lingote de entrada.
Ferro a 0,20 por cento no máximo
O ferro é o assassino silencioso da ductilidade. Acima de aproximadamente 0,25 por cento em uma liga de silício de 7 por cento, o ferro forma plaquetas de Al5FeSi de fase beta que são frágeis, semelhantes a placas e propensas a rachar sob carga. Manter o ferro em 0,20% ou menos, e de preferência 0,15% para trabalhos de qualidade premium, mantém essas plaquetas pequenas e menos prejudiciais. Esse limite mais restrito de ferro, maior que o de magnésio, é o que distingue um fundido A357 premium de uma liga secundária comum.
Refinamento de Titânio e Grãos
O titânio em 0,10 a 0,15 por cento, normalmente introduzido através de uma liga mestre Al-5Ti-1B, restringe o crescimento de grãos durante a solidificação. Grãos finos equiaxiais melhoram a alimentação, espalham a porosidade de contração em poros menores e melhor distribuídos e aumentam a resistência à tração e o alongamento. Um fundido que foi desgaseificado e modificado, mas não refinado, apresentará grãos colunares grossos e uma dispersão mais ampla nos resultados dos testes mecânicos.
Cobre, manganês, zinco e o balde de rastreamento
O cobre é limitado a 0,20% porque degrada o desempenho contra corrosão em ambientes úmidos ou carregados de sal. O manganês no máximo de 0,10% modifica ligeiramente a fase de ferro, mas não consegue resgatar um fundido que já é pesado em ferro. O zinco no máximo de 0,10% é em grande parte um parâmetro de controle de sucata. Os limites gerais, 0,05% para qualquer elemento único não especificado e 0,15% no total, existem para impedir que resíduos desconhecidos alterem o comportamento de solidificação da liga.
A357 vs A356 vs 356: onde os números se separam
Essas três ligas são frequentemente citadas de forma intercambiável e, em uma revisão de desenho, podem parecer variantes clericais. Eles não são. A tabela abaixo mostra valores típicos de T6 publicados; os números reais mudam com o processo de fundição, a espessura da seção e a posição de onde o cupom é cortado.
| Característica | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnésio range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Ferro limit (wt%) | 0,20 - 0,35 | 0,20 máx. | 0,20 máx., often 0.15 |
| Resistência à tração | Cerca de 230 MPa | Cerca de 275 MPa | Cerca de 310 MPa |
| Força de rendimento | Cerca de 165 MPa | Cerca de 205 MPa | Cerca de 255 MPa |
| Alongamento | 3 - 5 por cento | 5 - 7 por cento | 4 - 6 por cento |
| Uso típico | Carcaças gerais, tampas | Suportes estruturais, rodas | Carcaças de alta carga, peças aeroespaciais |
A leitura prática: se sua análise de tensão assumiu a resistência ao escoamento do A357 e você recebeu o A356, você perdeu silenciosamente cerca de 50 MPa de margem. Em uma peça com fator de segurança 3, isso é invisível. Em uma peça dimensionada com um fator de segurança de 1,4, é a diferença entre passar no teste de fadiga e reprojetar.
Tratamento térmico: por que a química por si só não é suficiente
Você pode acertar todos os números da Tabela 1 e ainda produzir uma parte flexível. A liga só atinge sua resistência especificada após um ciclo T6 de três estágios, e cada estágio possui uma janela prática estreita.
- Tratamento em solução a cerca de 540 graus Celsius durante 6 a 12 horas, tempo suficiente para dissolver as fases ricas em magnésio de volta à solução sólida.
- Têmpera, geralmente em água morna ou banho de polímero, rápida o suficiente para reter uma solução sólida supersaturada, mas lenta o suficiente para evitar deformações em seções finas.
- Envelhecimento artificial a cerca de 155 a 170 graus Celsius durante 4 a 8 horas para precipitar as partículas finas de siliceto de magnésio que fazem o verdadeiro fortalecimento.
O modo de falha clássico é um atraso de têmpera maior do que a liga pode tolerar. A357 é mais sensível aqui do que A356 porque a maior carga de magnésio significa que mais soluto deve ser retido na solução. Um atraso de alguns minutos entre puxar a carga e atingir o tanque de resfriamento pode diminuir a resistência ao escoamento bem abaixo do mínimo especificado, deixando a resistência à tração apenas marginalmente afetada, o que torna o problema difícil de detectar com uma única verificação de dureza.
As peças do cilindro do motor em alumínio tratado termicamente e peças fundidas estruturais semelhantes são uma boa ilustração da recompensa. A mesma geometria, vazada do mesmo fundido, pode sair do forno com limite de escoamento de 250 MPa ou 290 MPa, dependendo puramente de como a têmpera foi gerenciada.
 Alumínio Auto Engine Cylinder Parts Peças sobressalentes para transplante de arroz Ver Produto →
A rota de fundição muda o que a mesma química oferece
A357 é predominantemente uma liga da família da gravidade. É derramado em moldes de areia, carcaças de investimento, moldes de aço permanentes e matrizes de fundição sob pressão de baixa pressão. Não é um ajuste natural para fundição convencional de alta pressão, e a razão é o gás, não a química.
A fundição sob pressão de alta pressão preenche uma matriz em milissegundos e retém o ar e os produtos de decomposição do lubrificante dentro do metal. Esses vazios são invisíveis até que a peça entre em um forno de tratamento de solução a 540 graus Celsius, momento em que a pressão interna aumenta e a superfície forma bolhas. O A357 depende do T6 para atingir sua resistência, então o processo e a liga puxam em direções opostas. Se você deseja a química do A357 em uma peça de alta pressão, geralmente terá que aceitar uma condição fundida ou envelhecida em baixa temperatura e uma resistência correspondentemente mais baixa.
A fundição sob pressão de baixa pressão fica em um meio-termo útil. O enchimento é lento e controlado, o tubo ascendente alimenta o metal sob pressão através da solidificação e o aprisionamento de gás é muito menor do que em um descarregamento de alta pressão. Isso torna o A357 de baixa pressão uma rota realista para peças que precisam de controle de espessura de parede e propriedades T6 completas. Se você quiser saber como o processo preenche uma cavidade, esta explicação de como funciona a fundição de alumínio percorre a sequência de preenchimento passo a passo.
Uma comparação prática das três rotas para trabalhos do tipo A357:
- A fundição em areia proporciona maior liberdade de projeto e solidificação mais lenta, o que torna a microestrutura mais grosseira e reduz o alongamento, a menos que sejam usados resfriamentos.
- A fundição em molde permanente acelera o resfriamento, refina a estrutura do grão e normalmente adiciona 20 a 30 MPa de resistência à tração sobre a areia para a mesma liga.
- A fundição sob pressão combina um molde permanente com enchimento controlado, mantendo a porosidade do gás baixa o suficiente para um ciclo T6 completo em peças de paredes espessas.
 Partes do corpo do cilindro do automóvel Alumínio Die Casting Gasoline Engine Case Ver Produto →
Defeitos que remontam à composição ou ao manuseio do fundido
A maioria das rejeições do A357 não é causada por liga errada. Eles são causados pelo tratamento incorreto do derretimento. Os cinco problemas recorrentes são estes:
Porosidade de gás. A solubilidade do hidrogênio no alumínio líquido é aproximadamente vinte vezes maior que a solubilidade no alumínio sólido. Qualquer hidrogênio deixado no fundido após a desgaseificação torna-se poros redondos à medida que o metal congela. A solução é a desgaseificação rotativa com argônio ou nitrogênio mais uma carga limpa e seca e um nível de hidrogênio medido abaixo de cerca de 0,15 ml por 100 g de alumínio para trabalhos estruturais.
Porosidade de contração. O A357 contrai cerca de 6 a 7 por cento em volume na solidificação. Caminhos de alimentação, risers e resfriamentos devem ser projetados de modo que o último líquido a congelar fique em um riser, e não em uma saliência de parafuso. As transições espessas para finas são onde isso aparece primeiro.
Inclusões de óxido. O óxido de alumínio se forma em segundos em uma superfície fundida perturbada. O vazamento turbulento dobra esse filme na peça fundida e produz um defeito linear que aparece em uma face usinada como uma faixa escura que não pode ser polida.
Lacrimejamento quente. O conteúdo de silício do A357 proporciona boa resistência, mas um derretimento com baixo teor de silício ou grãos mal refinados rasgará nos cantos internos afiados durante os primeiros minutos de resfriamento. Radie os cantos e mantenha o titânio no meio de seu alcance.
Bolhas durante T6. Esta é uma falha na seleção do processo e não uma falha química, e é o motivo mais comum pelo qual um comprador descobre que a rota de fundição escolhida não pode fornecer a têmpera especificada.
Onde as peças do A357 ganham seu sustento
O A357 aparece onde quer que uma peça fundida precise suportar carga, sobreviver à vibração e ainda manter uma tolerância usinada. Todos os aplicativos abaixo compartilham esse padrão.
- Fundições estruturais de aeronaves e helicópteros, onde o peso é crítico e a resistência à fadiga é o caso de projeto que rege.
- Suspensão automotiva e nós de chassi, incluindo braços de controle, juntas e suportes de chassi auxiliar.
- Bomba, compressor e carcaças hidráulicas que detectam pressão interna e carga cíclica.
- Carcaças de motor e tampas de extremidade, onde a liga deve manter os furos dos rolamentos redondos durante a ciclagem térmica.
- Rotores e componentes rotativos, onde o equilíbrio entre resistência e alongamento decide a margem de ruptura.
- Componentes de gerenciamento térmico em grupos motopropulsores eletrificados, onde a combinação de rigidez e trajetória térmica é mais importante do que a resistência à tração bruta.
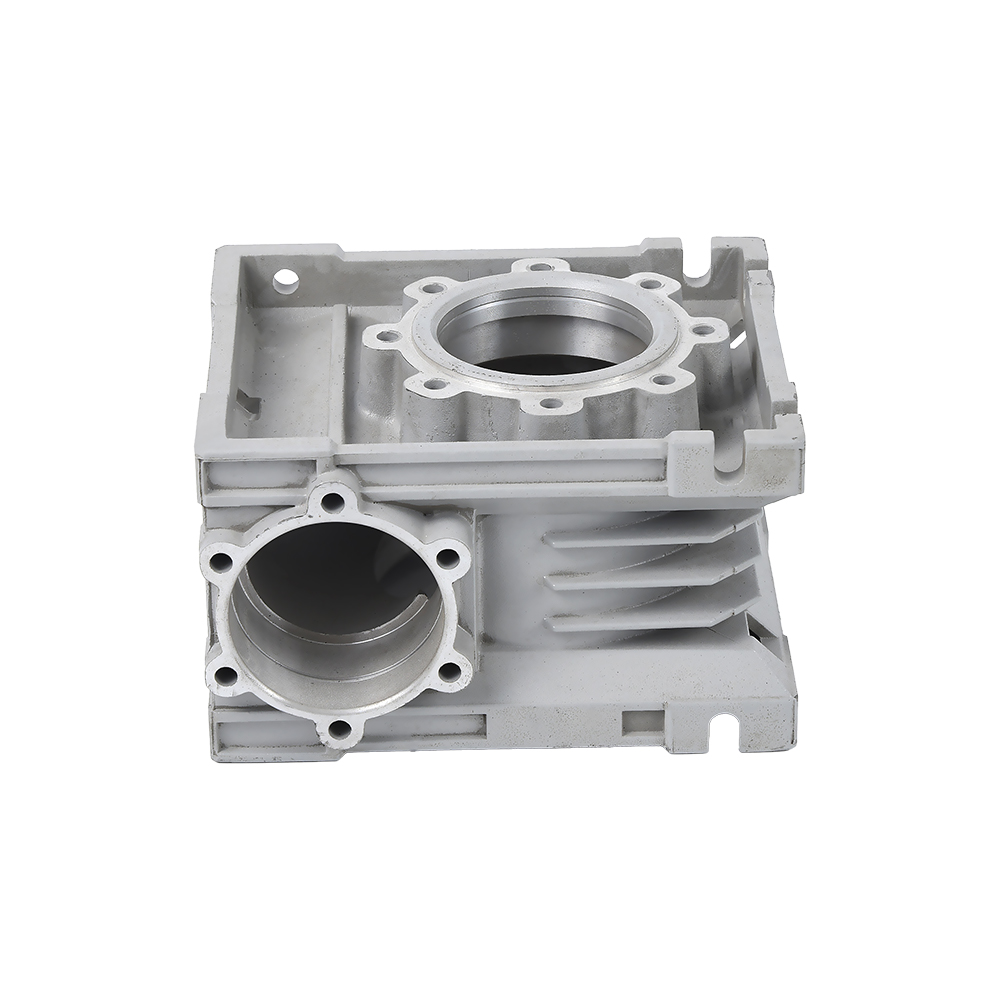
Uma carcaça de motor fundida é um estudo de caso representativo. A peça geralmente tem uma parede cilíndrica fina, um flange de montagem grosso e assentos de rolamento usinados em cada extremidade. Essas três características puxam o comportamento de solidificação em três direções diferentes ao mesmo tempo: a parede deseja resfriamento rápido, o flange deseja alimentação e os furos desejam estabilidade dimensional após tratamento térmico. Obter todos os três de uma liga significa manter o silício na faixa intermediária para fluidez, o magnésio na faixa intermediária para resistência e o ferro na faixa inferior para usinabilidade.
 Alumínio Die Cast Motor Housing 375 Alumínio Die Casting Gearbox Housing Ver Produto →
Lista de verificação de aquisições antes de liberar um pedido de compra
Algumas perguntas iniciais eliminam a maior parte do risco de um pedido do A357. Trabalhe com eles nesta ordem e a conversa técnica se tornará curta.
- Confirme o temperamento, não apenas a liga. A357-F, A357-T5 e A357-T6 são produtos diferentes com diferentes níveis de resistência, e o desenho deve indicar qual deles.
- Peça as metas de magnésio e ferro, não apenas os limites. Um fornecedor que busca 0,45% de magnésio está efetivamente entregando o A356 com o rótulo A357.
- Indique de onde será cortado o cupom de teste mecânico. Um corte de cupom de um riser sempre ficará melhor do que um corte de peça.
- Combine o registro do tratamento térmico. Tempo de solução, atraso de extinção e temperatura de envelhecimento são os três números que decidem o resultado.
- Decida os critérios de aceitação para integridade interna antes do primeiro artigo, pois os resultados radiográficos e de corte geram mudanças de ferramentas.
- Confirme a tolerância de usinagem. As máquinas A357 são limpas, mas os pontos duros da segregação ou de um eutético grosseiro destruirão uma pastilha de metal duro e um cronograma de entrega no prazo ao mesmo tempo.
Se você quiser uma resposta direta sobre se sua geometria é adequada para A357 ou uma liga diferente, envie o desenho e a chamada da liga para nossa equipe de engenharia e voltaremos com a rota do processo, o temperamento alcançável e o subsídio de usinagem em uma resposta.
Perguntas frequentes sobre a composição da liga de alumínio A357
A357 é igual a 357,0?
Eles se referem à mesma família. A357 é a designação de fundição usada nos padrões de fundição de alumínio e 357.0 é a designação da Associação de Alumínio para a mesma composição. Quando você vir 357.0-T6 ou A357-T6 em um desenho, leia-os como o mesmo material e verifique os limites de magnésio e ferro para ter certeza, porque desenhos mais antigos às vezes apresentam quantidades de ferro mais flexíveis do que a prática atual.
O A357 pode ser fundido sob pressão?
Ele pode ser fundido em uma máquina de fundição sob pressão de alta pressão, mas não pode receber facilmente um tratamento T6 completo depois, porque o gás aprisionado se expande à temperatura da solução e forma bolhas na superfície. Na prática, as peças A357 de alta pressão são fornecidas em estado bruto ou deliberadamente envelhecidas. Se o desenho exigir A357-T6, a peça deverá ser encaminhada para fundição sob pressão, molde permanente, areia ou fundição de precisão.
Por que o A357 custa mais que o A356?
Três razões. O limite mais restrito de ferro requer material de carga mais limpo e melhor controle de fusão, o que reduz a quantidade de sucata de baixo custo que uma fundição pode usar. A maior carga de magnésio significa um controle de processo mais rígido durante o tratamento da solução. E as rotas de processo que podem fornecer um resultado T6 genuíno, como molde permanente ou de baixa pressão, têm tempos de ciclo mais longos do que um disparo de alta pressão.
Como verifico o conteúdo de magnésio em um lote recebido?
A espectrometria de emissão óptica em uma amostra resfriada do vazamento é o método padrão e leva apenas alguns minutos depois que a amostra é preparada. Peça que o valor do magnésio seja relatado como um número, em vez de uma aprovação ou reprovação em uma janela ampla, e faça amostras de mais de um local em peças fundidas grandes, porque o magnésio pode segregar durante a solidificação lenta.
O A357 precisa de berílio?
Não, e muitas especificações proíbem isso. Uma adição de berílio de 0,04 a 0,07 por cento melhora a morfologia das fases contendo ferro e pode ajudar no comportamento da película de óxido, mas introduz requisitos de manuseio na aciaria e na usinagem. A maior parte do trabalho estrutural é feita com A357 sem berílio e com um limite rígido de ferro.
As peças do A357 podem ser soldadas?
Eles podem, com o enchimento e controle de processo corretos, mas a soldagem de uma peça T6 cria uma zona local afetada pelo calor que perde resistência. Onde a solda não é estrutural, isso não é um problema. Quando a solda estiver em um caminho de carga, o projeto deverá assumir uma redução na resistência local naquela zona e levar em conta isso.
Que acabamento superficial e tolerância posso esperar?
As superfícies fundidas de um molde permanente ou de uma matriz de baixa pressão normalmente ficam entre 3,2 e 6,3 micrômetros Ra, dependendo do revestimento da matriz e da espessura da parede. As faces usinadas são limitadas pelas ferramentas e fixações, e não pela liga, e tolerâncias gerais de usinagem de mais ou menos 0,05 mm em furos e faces críticas são rotineiras em uma peça fundida estável.
O A357 é adequado para peças de paredes finas?
Sim, dentro dos limites. O teor de silício de 7% proporciona boa fluidez e paredes de até cerca de 3 mm são obtidas em molde permanente ou fundição de baixa pressão. Abaixo disso, o desafio muda da fluidez para a taxa de solidificação: seções finas esfriam tão rápido que o siliceto de magnésio pode permanecer parcialmente não dissolvido mesmo após um tratamento com solução completa, e a peça não alcançará as propriedades que sua química sugere.
Para fechar o ciclo: a composição da liga de alumínio A357 é definida por 6,5 a 7,5 por cento de silício, 0,40 a 0,70 por cento de magnésio e um máximo de 0,20 por cento de ferro, com os elementos restantes mantidos em nível de traço e o alumínio constituindo o equilíbrio. A faixa de magnésio é o que o separa do A356 e proporciona cerca de 50 MPa de limite de escoamento extra na condição T6. O limite de ferro é o que preserva a ductilidade. E a rota de fundição mais a disciplina de têmpera decidem se alguma dessas vantagens realmente aparece na peça acabada.
Se uma cotação para o A357-T6 parece visivelmente mais barata do que o resto, a resposta geralmente está em um dos três lugares: o alvo de magnésio, o teto de ferro ou a têmpera realmente entregue. Peça os números e a discussão termina rapidamente.