 LINGUAGEM

Lar / Notícias / Notícias da indústria / Guia para compradores de matrizes de fundição de alumínio: aço para ferramentas, vida útil da ferramenta, custo e defeitos
Uma matriz de fundição de alumínio é a decisão mais cara em um projeto de fundição sob pressão. É a ferramenta de aço endurecido que molda cada peça fundida, define o tempo do ciclo, controla a taxa de defeitos e determina quanto pós-processamento a peça precisará. A matriz é onde nascem as tolerâncias, onde a porosidade do gás é ganha ou perdida e onde uma cotação barata pode se tornar uma realidade cara. Para compradores e engenheiros que avaliam fornecedores de fundição de alumínio, a matriz merece mais atenção do que o tamanho da prensa, o preço da liga ou mesmo o peso da peça.
Neste guia, focamos especificamente na matriz, não no processo geral. Você encontrará as classes de aço usadas para matrizes de alumínio, números realistas de vida útil da ferramenta, a estrutura de custos por trás de uma cotação de matriz, os defeitos que começam dentro da cavidade e as regras de projeto que mantêm os orçamentos de ferramentas e produção sob controle. O objetivo é tornar a próxima cotação de ferramentas mais fácil de comparar e muito mais difícil de ser mal interpretada.
O que realmente é uma matriz de fundição de alumínio
Uma matriz não é apenas um molde com uma cavidade vazia. É um sistema de ferramentas completo composto por diversas placas de aço, insertos intercambiáveis, núcleos deslizantes, pinos ejetores, poços de transbordamento, comportas e canais de resfriamento internos. A metade fixa da matriz é montada na placa estacionária de uma máquina de fundição sob pressão com câmara fria; a metade móvel é montada na placa de fixação que abre e fecha a matriz a cada disparo. O alumínio fundido entra na cavidade sob alta pressão, solidifica em poucos segundos e a metade móvel se afasta para que o sistema ejetor possa empurrar a peça fundida para fora.
Para peças de alumínio, quase toda a produção utiliza o processo de câmara fria porque a temperatura do metal fundido, aproximadamente 620-700°C dependendo da liga, é muito alta para uma máquina de câmara quente. A matriz, portanto, tem que sobreviver tanto à alta pressão de injeção quanto ao choque térmico em cada ciclo. É por isso que o aço da matriz, o tratamento térmico, o projeto de resfriamento e o acabamento superficial são muito mais importantes no alumínio do que nas ferramentas de injeção de zinco ou plástico.
Os componentes da matriz podem ser agrupados por função. A tabela abaixo é uma lista de verificação prática para compradores que desejam entender o que estão realmente pagando em uma cotação de ferramentas.
| Componente | Função | Substituído / reparado |
|---|---|---|
| Placas de matriz | Segure as inserções da cavidade e oriente a metade móvel | Após revisão da ferramenta ou danos por colisão |
| Inserções de cavidade | Blocos de aço usinados que formam a superfície de fundição | Quando a verificação de calor ou erosão excede os limites de desenho |
| Slides e elevadores | Crie furos laterais, cortes inferiores e ângulos de liberação complexos | Peças de desgaste, inspecionadas durante a manutenção programada |
| Pinos ejetores | Empurre a peça solidificada para fora da metade móvel | Substituído rotineiramente após vários milhares de disparos |
| Corredor, portão, poços de transbordamento | Guie o metal fundido para dentro da cavidade e retenha material frio ou sujo | Modificado durante a amostragem se aparecerem problemas de fluxo |
| Canais de resfriamento | Remova o calor da matriz de maneira controlada | Limpo e testado quanto ao fluxo na manutenção de ferramentas |
Se você é novo no método de fabricação mais amplo, será útil primeiro entender o processo de fundição de alumínio e depois volte aos detalhes do ferramental. Na prática, a matriz é a parte do processo que separa uma produção estável e repetível daquela que cria surpresas em cada auditoria.
A matriz governa a qualidade da fundição mais do que a imprensa
Muitas conversas de compra concentram-se na tonelagem da prensa, na velocidade de injeção e no peso da injeção. Esses parâmetros são importantes, mas são ajustados em torno da matriz. Uma matriz decide quão bem o metal preenche a cavidade, quão rápido ele esfria, onde o último material se solidifica e se o gás tem como escapar. Mesmo uma prensa totalmente nova de 900 toneladas não consegue produzir uma fundição sólida a partir de uma matriz mal projetada.
Três fatores controlados pela matriz têm o maior impacto na qualidade:
- Padrão de preenchimento. A posição da porta e a geometria do corredor controlam como o alumínio fundido viaja através da cavidade. Uma matriz que é preenchida uniformemente empurra o ar à frente do metal para os poços de transbordamento; uma matriz que preenche de forma desigual cria fechamentos a frio, distorções e gás preso.
- Taxa de resfriamento. As linhas de água dentro da matriz determinam onde a peça fundida solidifica primeiro. A solidificação direcional deve forçar o último metal líquido para áreas de transbordamento ou risers, e não para dentro da parede da peça. Se o layout de resfriamento estiver errado, a porosidade de contração aparecerá no mesmo local em todas as tomadas.
- Condição da superfície da matriz. Uma cavidade bem acabada e liberada corretamente produz peças fundidas com textura de superfície consistente e menos problemas de aderência. À medida que a superfície da matriz começa a sofrer calor ou erosão, a qualidade da superfície de fundição se degrada antes que o defeito se torne visível em simples verificações dimensionais.
Num ambiente de produção, a matriz também controla a repetibilidade. Uma matriz estável, executada sob uma janela de processo documentada, deve fornecer a mesma dimensão e o mesmo acabamento superficial em milhares de disparos. Quando um cliente observa um desvio dimensional nas peças entregues, a primeira pergunta deve ser sempre sobre a condição da matriz e não sobre a liga de alumínio. Para obter uma referência útil sobre categorias de defeitos e o que elas significam no chão de fábrica, o sistema de classificação de defeitos NADCA é um ponto de partida industrial amplamente utilizado.
Classes de aço e vida útil esperada da ferramenta para matrizes de alumínio
A classe do aço é a primeira coisa a verificar ao comparar duas cotações de matrizes para a mesma peça. Dois fornecedores podem cotar um preço de matriz semelhante, mas um pode usar um aço padrão H13 endurecido a vácuo, enquanto o outro usa uma classe premium de custo mais alto com melhor resistência à fadiga térmica. O preço da matriz é semelhante apenas até a primeira verificação de calor.
| Classe de aço | Dureza comum para matrizes Al | Vida útil esperada para peças fundidas de Al | Mais adequado para |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 fotos | Padrão de produção para a maioria das peças fundidas de alumínio |
| H11 | 44–52 HRC | 80.000–120.000 fotos | Núcleos complexos, nervuras profundas, geometrias de ejeção difíceis |
| Classe Premium H13 / ESR | 48–54 HRC | 150.000–200.000 fotos | Peças automotivas de longo prazo e de alta integridade |
A liga fundida também altera a vida útil da matriz. O alumínio fica no meio da faixa. As ligas de zinco fundidas em temperaturas mais baixas criam muito menos fadiga térmica; ligas à base de magnésio e cobre atacam a superfície da matriz de forma mais agressiva. A tabela abaixo fornece uma comparação realista.
| Família de liga | Temperatura típica de fusão | Vida típica | Principal causa do desgaste da matriz |
|---|---|---|---|
| Ligas de zinco | 380–450°C | 500.000 tiros | Desgaste abrasivo, baixo choque térmico |
| Ligas de alumínio | 620–700°C | 100.000–200.000 fotos | Fadiga térmica e soldagem |
| Ligas de magnésio | 620–680°C | 80.000–120.000 fotos | Maior ataque químico ao aço |
| Ligas de cobre/latão | 900–1000°C | 20.000–50.000 fotos | Graves rachaduras térmicas e erosão |
Os números de vida útil da matriz acima pressupõem manutenção razoável: temperatura controlada da matriz, limpeza regular, inspeção de trincas e operações ocasionais de alívio de tensão em ferramentas com carga pesada. Sem manutenção, mesmo uma matriz de aço premium irá falhar precocemente. Não trate a vida útil da matriz como uma característica fixa do aço; é o resultado do aço, do design da ferramenta, do controle do processo e da manutenção juntos.
O que impulsiona o preço de uma matriz de fundição de alumínio
A cotação de uma matriz não é apenas o preço de usinagem de uma cavidade. O bloco de aço representa uma pequena parte do custo total. O dinheiro real vai para engenharia, fabricação de eletrodos, programação CNC, polimento, montagem e testes. Se um fornecedor cotar um preço muito baixo, pergunte o que está excluído em vez de comemorar o acordo.
Uma análise simplificada dos custos de uma matriz típica de fundição de alumínio é assim:
- Simulação de projeto e fluxo de molde: 5–10% do preço do ferramental. Vale a pena proteger esse custo porque evita correções caras posteriormente.
- Morrer aço e tratamento térmico: 12–18%. Inclui endurecimento a vácuo, revenido e alívio de tensão.
- Usinagem CNC e EDM: 40–50%. Este é o núcleo do trabalho de fabricação de matrizes.
- Encaixe, polimento e montagem: 15–20%. Inclui alcançar o acabamento superficial especificado e a resposta do sistema de ejeção.
- Fotos de teste e amostragem: 3–5%. Usado para validar dimensões, qualidade de superfície e parâmetros de processo antes do lançamento da produção.
A maior decisão estratégica é o número de cáries. Uma matriz de cavidade única é mais barata, mais simples e mais fácil de modificar. Uma matriz com múltiplas cavidades produz múltiplas peças em um ciclo de máquina e reduz o custo por peça, mas multiplica o risco do ferramental. Se uma cavidade tiver um leve deslocamento dimensional, toda a produção deverá ser interrompida enquanto a cavidade é reparada.
| Número da cavidade | Custo relativo da matriz | Peças por ciclo | Volume mais adequado |
|---|---|---|---|
| 1 cavidade | 1,0x | 1 | Prototipagem, volume muito baixo, geometria complexa |
| 2 cavidades | 1,6–1,8x | 2 | Volumes anuais de dezenas de milhares para cima |
| 4 cavidades | 2,5–3,0x | 4 | Peças automotivas e de eletrodomésticos em grande volume |
| 8 cavidades | 4,5–5,5x | 8 | Programas estáveis, de volume muito alto e previsões confiáveis |
Muitos compradores experientes começam com uma ferramenta de cavidade única ou de duas cavidades, validam o processo e depois adicionam mais cavidades ou constroem uma segunda matriz. Essa abordagem reduz a exposição financeira a um erro de projeto, ao mesmo tempo que permite um caminho de aceleração para a produção em alto volume.
Defeitos de fundição relacionados à matriz e como evitá-los
A maioria dos defeitos de fundição tem o nome do que o inspetor vê na peça acabada, mas muitos deles começam dentro da matriz. Compreender a relação entre o defeito e a morte ajuda os compradores a fazer as perguntas certas durante a amostragem e as discussões sobre PPAP. A tabela abaixo resume os defeitos mais comuns relacionados à matriz e as contramedidas práticas usadas pelos engenheiros de fundição sob pressão.
| Defeito | Causa relacionada à morte | Prevenção |
|---|---|---|
| Porosidade de gás | Ventilação deficiente, caminhos de fluxo longos, poços de transbordamento mal posicionados | Redesenhe portões e aberturas de ventilação, adicione assistência de vácuo |
| Fechamento a frio | Temperatura da matriz muito baixa, o metal congela antes que a cavidade esteja cheia | Aumente a temperatura da matriz, equilibre o tempo de preenchimento, ajuste a velocidade do portão |
| Soldar / colar | O alumínio liga-se quimicamente a uma superfície desprotegida da matriz | Nitretação ou revestimento PVD de superfícies de cavidades |
| Verificação de calor | Expansão e contração térmica repetida da face da matriz | Use H13 ou aço premium, resfriamento controlado, alívio de tensão periódico |
| Flash | Deflexão da matriz, linha de partição desgastada, força de fixação errada | Repare a linha de partição, mantenha o paralelismo da placa, ajuste a tonelagem da braçadeira |
| Marcas de ejeção | Tiragem insuficiente, poucos pinos ejetores, alta força de ejeção | Aumentar o ângulo de inclinação, adicionar pinos ejetores, polir a superfície da cavidade |
Uma matriz bem projetada não eliminará todos os defeitos por si só. Parâmetros do processo como temperatura de fusão, perfil de injeção, aplicação de pulverização e tempo de ciclo devem corresponder ao projeto da matriz. Mas se a matriz for corrigida e o defeito ainda aparecer em todas as tomadas, provavelmente a janela do processo está sendo violada, e não o design da matriz.
Regras de projeto que protegem a matriz e a sucata inferior
Os projetistas de peças às vezes tratam a matriz como se ela pudesse reproduzir qualquer modelo CAD. Não pode. A matriz precisa de ângulos de inclinação, paredes uniformes, cantos arredondados e espaço para o metal fluir. Se a peça violar essas regras, surgem problemas de qualidade na produção e os custos de manutenção da matriz aumentam. A boa notícia é que a maioria das regras é simples e mensurável.
| Recurso de design | Faixa recomendada | Razão |
|---|---|---|
| Ângulo de inclinação externo | 1–2 graus | Permite ejeção limpa sem danos à superfície |
| Ângulo de inclinação interno | 2–3 graus | Ajuda a liberar o elenco da metade móvel |
| Espessura nominal da parede | 2,5–6,0 mm | Equilibra o comportamento de enchimento, resistência e resfriamento |
| Uniformidade da parede | Mantenha as seções o mais uniformes possível | Evita porosidade de contração e marcas de afundamento |
| Espessura da base da costela | 0,6–1,0x a parede adjacente | Enrijece a peça sem criar seções espessas |
| Raio do canto interno | 1,0 mm ou maior quando possível | Reduz a concentração de tensão e melhora o fluxo do metal |
Estes são pontos de partida, não leis absolutas. Peças grandes, carcaças de paredes finas, suportes estruturais e corpos de válvulas à prova de pressão irão se desviar cada um em uma direção diferente. O objetivo não é seguir cegamente a tabela; é forçar a revisão do projeto a perguntar por que existe uma parede, nervura ou raio específico antes que o aço da matriz seja cortado.
Seleção de liga de alumínio e seu efeito na vida útil e nas tolerâncias da ferramenta
A liga de alumínio não decide apenas as propriedades mecânicas da peça final. Também influencia a agressividade com que o metal fundido ataca a matriz, o quão bem ele preenche seções finas e qual tolerância dimensional você pode esperar. Os compradores que trocam de liga depois que a matriz já está construída podem se surpreender com o resultado.
| Liga | Características principais | Aplicações típicas |
|---|---|---|
| A380/ADC12 | Força, enchimento e custo equilibrados | Estrutura geral, carcaças automotivas, suportes de motor |
| A383 | Melhor resistência ao rasgo a quente, bom enchimento | Costelas finas, peças complexas de paredes finas |
| A360 | Melhor resistência à corrosão, menor teor de cobre | Peças expostas, ambientes marinhos ou corrosivos |
| A413 | Excelente fluidez e estanqueidade à pressão | Corpos de válvulas, componentes estanques à pressão |
| B390 | Alta dureza, boa resistência ao desgaste, usinagem mais dura | Blocos de motor, cilindros, superfícies sujeitas a desgaste |
Do ponto de vista da matriz, o teor de silício e o teor de cobre da liga afetam o comportamento de soldagem e erosão. Ligas com alto teor de silício, como A383 ou B390, fluem bem, mas podem ser mais abrasivas para a superfície do aço. Ligas com menor teor de ferro podem aumentar a soldagem, razão pela qual um tratamento de superfície como a nitretação é frequentemente especificado junto com a decisão da liga. A combinação certa é liga, revestimento da matriz, layout de resfriamento e configurações de processo, e não um único item.
Fundição e usinagem: onde a matriz se torna uma peça acabada
Uma matriz de fundição de alumínio produz um formato quase final, não um componente acabado. Os furos ainda precisam ser usinados, as faces de vedação precisam de planicidade, as roscas precisam de corte e as dimensões críticas precisam da tolerância mais rigorosa que um processo CNC pode fornecer. É por isso que a capacidade de usinagem do fornecedor de fundição é tão importante quanto a própria matriz.
Um fornecedor que executa fundição sob pressão e usinagem CNC na mesma fábrica pode controlar todo o fluxo de trabalho: a matriz cria a fundição, a máquina CNC a finaliza e a inspeção final vê a mesma peça no mesmo prédio. Esse arranjo reduz o tempo de logística, evita danos durante o transporte e mantém os dados de medição estáveis entre as operações.
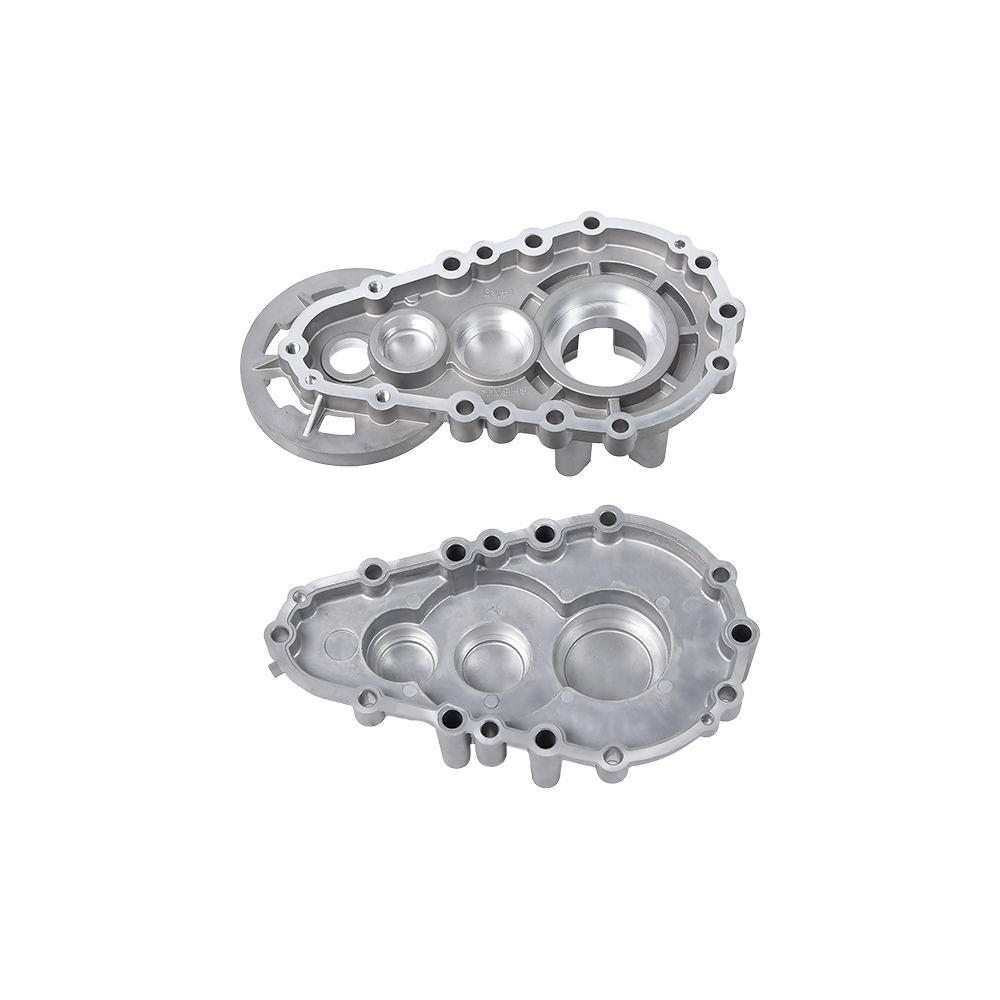
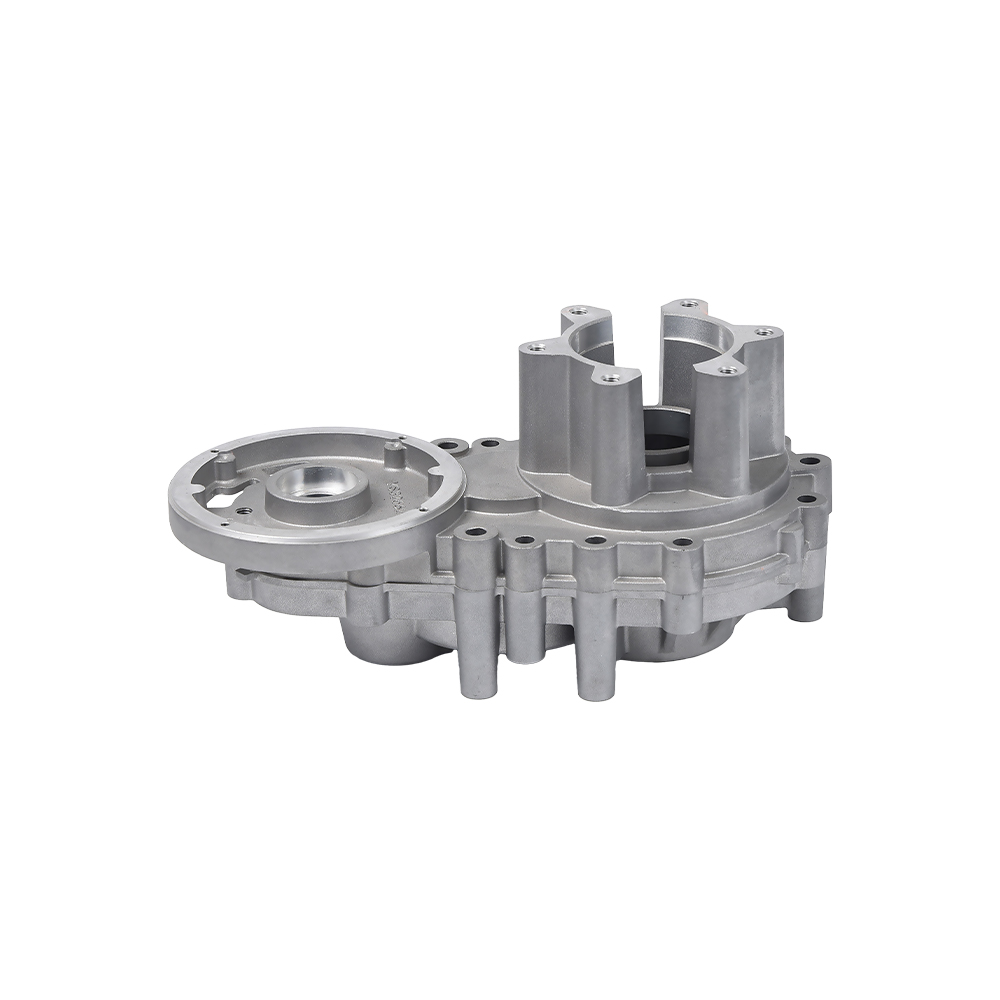
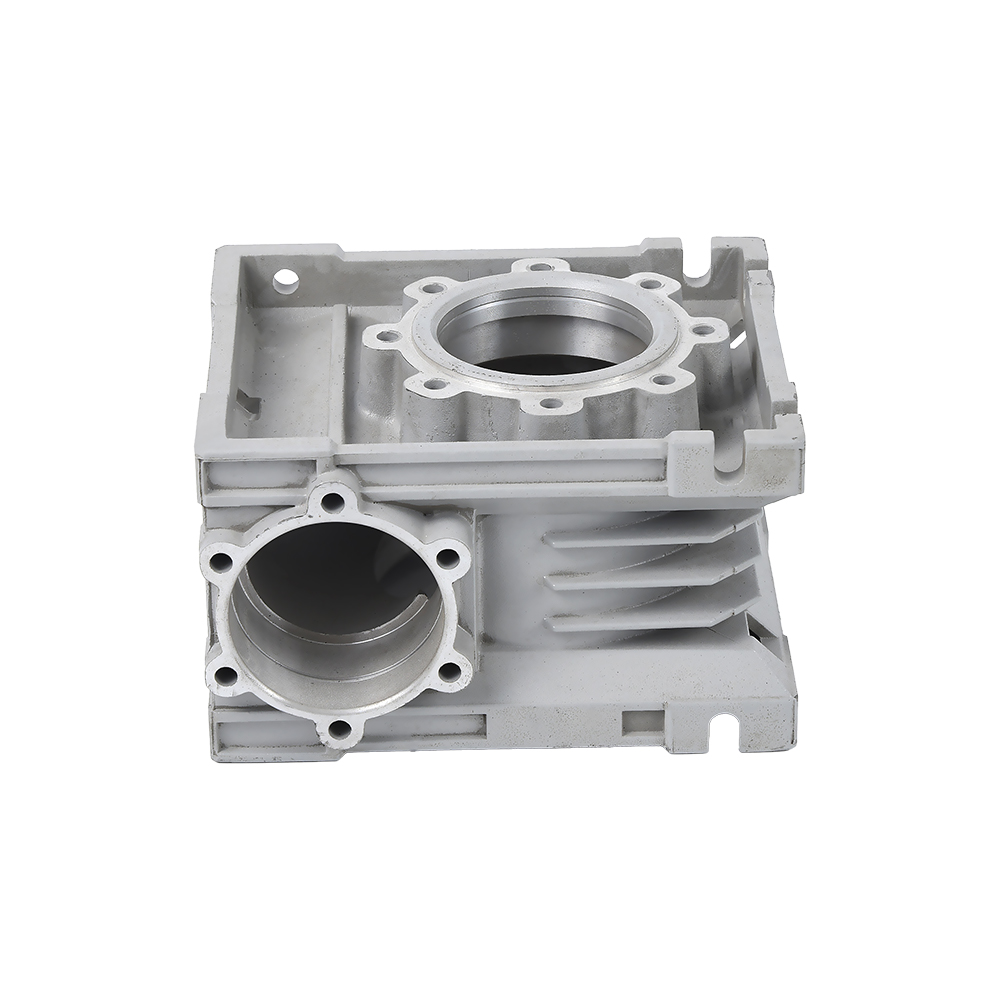
 Carcaça de caixa de engrenagens de fundição sob pressão de alumínio para montagem de precisão Esta carcaça da caixa de engrenagens demonstra como a fundição sob pressão forma a geometria geral, enquanto a usinagem CNC subsequente atinge as tolerâncias rígidas necessárias para montagem de engrenagens e vedação de óleo, tornando-a um exemplo claro de fluxo de trabalho integrado de fundição e usinagem. Ver Produto →
A carcaça da caixa de velocidades é um exemplo típico. A matriz forma a geometria geral, os alojamentos dos rolamentos e as saliências de montagem, mas as superfícies de vedação e os furos dos rolamentos geralmente requerem usinagem após a fundição. Sem usinagem, a carcaça ainda funciona como uma peça fundida bruta, mas não consegue atender às tolerâncias necessárias para montagem de engrenagens e vedação de óleo.
 Acessórios de motor sem escova que exigem usinagem secundária As carcaças do motor e as proteções finais dependem da fundição sob pressão para paredes finas e detalhes complexos das aletas, mas precisam de usinagem precisa para arredondamento do furo e superfícies de montagem do estator, seguindo a mesma lógica das carcaças da caixa de engrenagens. Ver Produto →
Os componentes do motor elétrico seguem a mesma lógica. As carcaças do motor, as proteções finais e os acessórios do motor sem escovas precisam de arredondamento preciso do furo, boa conformidade térmica e uma superfície limpa para o conjunto do estator. A matriz de fundição fornece paredes finas e detalhes complexos de aletas; a usinagem secundária cria os recursos de localização finais.
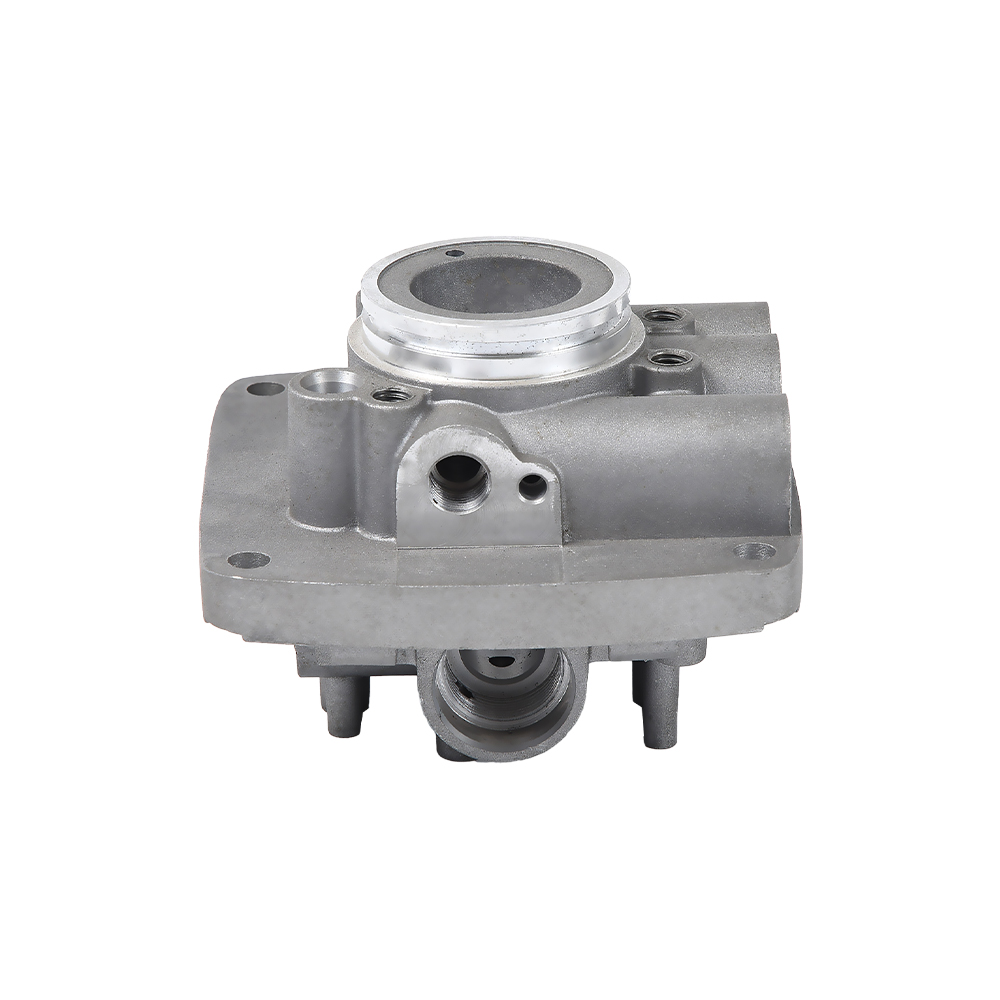
 Válvula hidráulica de fundição sob pressão de alumínio com usinagem integrada Os corpos das válvulas hidráulicas se beneficiam da fundição interna e da usinagem CNC para garantir paredes estanques à pressão e furos de válvula, roscas de porta e faces de vedação precisos, ao mesmo tempo que permitem feedback dimensional mais rápido para a cavidade da matriz. Ver Produto →
Os corpos das válvulas hidráulicas se beneficiam da fundição e usinagem integradas por um motivo diferente. A matriz garante paredes estanques à pressão e geometria de passagem interna, enquanto a usinagem CNC traz o diâmetro da válvula, as roscas da porta e as faces de vedação às suas dimensões finais. Um fornecedor que pode fazer as duas coisas internamente tem um ciclo de comunicação mais curto quando o feedback dimensional aponta de volta para a cavidade da matriz.
Do ponto de vista do comprador, a questão prática não é se o fornecedor possui uma oficina CNC. Quase todos fazem. A questão mais importante é se a mesma equipe possui a matriz, os parâmetros de fundição e os acessórios de usinagem. Quando todos os três estão em uma instalação, os problemas são resolvidos na origem, em vez de serem repassados entre subcontratados.
Perguntas a serem feitas a um fornecedor de fundição sob pressão antes de aprovar ferramentas
As cotações de ferramentas são mais fáceis de comparar quando ambos os fornecedores respondem ao mesmo conjunto de perguntas técnicas. Use a lista abaixo como ponto de partida. Abrange as informações necessárias para comparar a qualidade da matriz, não apenas o preço da matriz.
- Que tipo de aço, tratamento térmico e revestimento de superfície a matriz usará? A resposta deve ser específica, como H13 endurecido a vácuo mais nitretação, e não simplesmente “aço”.
- Você executará uma simulação de fluxo de molde antes de cortar aço? Os relatórios de simulação mostram o padrão de preenchimento esperado, os coletores de ar e o comportamento de solidificação. Peça para ver o relatório.
- Quantas cavidades estão incluídas no preço cotado da matriz? O preço de uma matriz de cavidade única não pode ser comparado ao preço de uma matriz de duas cavidades sem ajustar a produção por peça.
- Qual tolerância dimensional a peça fundida terá antes da usinagem? Isto revela se o fornecedor entende a ligação entre a condição da matriz e o desvio dimensional.
- Quantas fotos de teste estão incluídas? O custo de amostragem e o número de amostras fazem parte do contrato de ferramentas.
- Qual é a vida útil esperada da matriz e qual cronograma de manutenção você recomenda? A vida útil da matriz afeta o custo por peça a longo prazo, não o preço inicial do ferramental.
- A mesma fábrica fará o acabamento CNC após a fundição? A fundição e a usinagem internas reduzem o risco de transferência e mantêm a propriedade da tolerância em um só lugar.
- Quais reparos de matrizes são cobertos pela garantia do orçamento e para quantos disparos? Isso evita que uma matriz barata fique cara depois das primeiras mil peças.
As respostas a essas perguntas são mais importantes do que um discurso de vendas sofisticado. Um fornecedor que fornece respostas técnicas claras e honestas durante a fase de ferramental tem muito mais probabilidade de se comportar da mesma maneira durante a produção em massa.
Perguntas frequentes sobre matrizes de fundição de alumínio
Qual é a diferença entre uma matriz e um molde?
Um molde é um termo genérico para uma forma oca usada para moldar o material. Uma matriz é uma ferramenta específica usada na fundição sob pressão: ela opera sob pressão de injeção muito alta, possui peças móveis, como corrediças e ejetores, e tem ciclos muito mais rápidos do que um molde de areia típico. Na fundição de alumínio, a palavra morrer é o termo correto.
Quantas fotos você consegue com uma matriz de fundição de alumínio?
Com aço H13 e manutenção adequada, uma matriz de produção para peças de alumínio normalmente dura entre 100.000 e 200.000 disparos. Aços ESR de alta qualidade e tratamentos de superfície protegidos podem levar isso ao limite superior. A complexidade da geometria da matriz e a liga que está sendo fundida são as duas maiores variáveis.
Qual tipo de aço é melhor para uma matriz de fundição de alumínio?
H13 é o padrão da indústria para produção de matrizes de alumínio. Fornece um bom equilíbrio entre dureza, tenacidade e resistência à fadiga térmica. H11 pode ser escolhido para núcleos muito complexos que precisam de mais tenacidade, enquanto as classes premium H13 ESR são usadas para projetos de longo prazo onde o custo mais alto de ferramentas é justificado pelo menor custo por peça.
Um dado pode ser usado para fazer várias peças diferentes?
Não com uma única cavidade fixa. Uma matriz cria uma geometria de cavidade, embora pastilhas intercambiáveis possam permitir uma família de peças semelhantes usando a mesma base da matriz. Cada alteração no formato da peça requer uma alteração na geometria da cavidade, no layout do canal ou em ambos. Não espere que uma única matriz cubra designs de peças completamente diferentes.
Uma matriz com múltiplas cavidades reduz o custo por peça?
Sim, porque saem mais peças do mesmo ciclo da máquina. Mas a matriz em si custa mais, a configuração torna-se mais complexa e um defeito em uma cavidade pode danificar toda a ferramenta. As matrizes multicavidades são a escolha certa quando o volume anual é alto e o design da peça é estável.
Por que a porosidade aparece mesmo quando a matriz é nova?
A porosidade em peças fundidas de alumínio geralmente vem de gás aprisionado ou encolhimento durante a solidificação. A matriz controla isso por meio de ventilação, posicionamento de transbordamento, design de comporta e layout da linha de resfriamento. Se o projeto da matriz estiver correto, mas ainda aparecer porosidade, os parâmetros do processo poderão estar fora da janela recomendada.
As peças fundidas de alumínio sempre precisam de usinagem após a fundição?
A maioria das peças funcionais sim. A matriz cria um formato quase final, mas furos, faces de vedação, roscas e tolerâncias rígidas exigem usinagem CNC. Um fornecedor com capacidade de fundição e usinagem pode manter as tolerâncias sob o mesmo teto e reduzir danos de transporte e manuseio.
Quanto tempo leva para construir uma matriz de fundição de alumínio?
Para uma matriz de média complexidade, o prazo de entrega típico é de seis a doze semanas, dependendo da profundidade da cavidade, do número de lâminas e se a simulação do fluxo do molde está incluída. A fase de amostragem e aprovação acrescenta mais algumas semanas. Se um fornecedor prometer um prazo de entrega muito curto, pergunte quantas horas de validação do projeto estão incluídas.
O que é verificação de calor e por que isso é importante?
A verificação de calor é a rede de rachaduras finas que aparecem na superfície da matriz após repetidos ciclos de aquecimento e resfriamento. Ele transfere marcas para a peça fundida, aumenta o risco de soldagem e, eventualmente, força o reparo da matriz. Um bom resfriamento da matriz e uma especificação adequada do aço atrasam o início da verificação do calor.
Uma matriz de fundição de alumínio não é um item que você compra uma vez e esquece. É uma ferramenta de precisão que determina a qualidade da peça, a estabilidade da produção e o custo unitário a longo prazo. Compare o tipo de aço, o projeto de resfriamento, o número de cavidades e o plano de manutenção antes de comparar o preço. Quando a matriz é projetada e construída corretamente, o processo de fundição tem a chance de ocorrer sem problemas; quando o dado é enfraquecido para economizar dinheiro, cada lote subsequente paga por isso.
Se você estiver avaliando um fornecedor para um projeto de fundição de alumínio, inclua a especificação do ferramental em seu processo de cotação e entre em contato diretamente com nossa equipe para discutir um projeto de matriz que corresponda à geometria da sua peça e ao seu volume de produção.