 LINGUAGEM

Lar / Notícias / Notícias da indústria / Usinagem CNC de alumínio: tolerâncias, ligas, custos e guia de seleção de fornecedores
A usinagem CNC de alumínio é o método de produção mais confiável para obter tolerâncias rígidas, excelentes acabamentos superficiais e qualidade repetível de peças em componentes de alumínio. O alumínio corta cerca de duas a três vezes mais rápido que o aço, requer menos potência do fuso e produz peças que pesam cerca de 35% das peças de aço equivalentes. Para execuções de protótipos, lotes médios e produção de alto volume, a usinagem CNC de alumínio oferece a combinação mais forte de velocidade, precisão dimensional e eficiência de custos. Se você precisar de peças de alumínio fixadas em /-0,01 mm ou com acabamento superficial de Ra 0,8 um, a usinagem CNC é o caminho prático para chegar lá.
Muitos fabricantes agora combinam fundição de alumínio com usinagem de acabamento CNC para economizar tempo e dinheiro. A etapa de fundição forma rapidamente o formato quase final, enquanto a usinagem dá acabamento a dimensões críticas, furos de parafusos, faces de vedação e contornos controlados com precisão. Na Ningbo Beilun Youyuan Machinery Manufacturing, a mesma fábrica cuida de ambas as operações, o que reduz os prazos de entrega e oferece aos clientes um parceiro responsável, desde a matéria-prima até o componente acabado.
Por que o alumínio é a escolha padrão para peças usinadas CNC
O alumínio é o metal não ferroso mais usinado e as razões são fáceis de ver. A densidade do alumínio é 2,70 g/cm3, cerca de um terço da densidade do aço, 7,85 g/cm3. , que reduz diretamente o peso da peça sem comprometer a resistência na maioria das aplicações de engenharia. Com as indústrias automotiva e aeroespacial pressionando pela redução de peso, esta propriedade única impulsiona a enorme demanda por alumínio usinado CNC.
O alumínio também mantém uma camada de óxido de formação natural (Al2O3) que protege o metal da corrosão atmosférica. Na maioria dos ambientes industriais, as peças de alumínio usinadas em CNC não requerem pintura ou revestimento apenas para proteção contra corrosão. A anodização ainda é recomendada quando é necessária aparência cosmética, código de cores ou resistência ao desgaste.
A usinabilidade do alumínio é outra vantagem decisiva. 6061-T6, a classe de usinagem mais comum, tem uma classificação de usinabilidade próxima de 90% em comparação com o latão de corte livre, que é a referência tradicional. Isso significa que o alumínio pode ser fresado e torneado em altas velocidades de corte com cargas moderadas no fuso, encurtando os tempos de ciclo e reduzindo o custo por peça, mesmo quando o preço da matéria-prima é mais alto por quilograma do que o do aço.
- Condutividade térmica: O 6061-T6 conduz calor a 167 W/mK, aproximadamente seis vezes maior que o aço inoxidável 304, o que o torna ideal para dissipadores de calor, carcaças de motores e peças de gerenciamento térmico.
- Condutividade elétrica: O alumínio é cerca de 61% tão condutor quanto o cobre, mas tem menos da metade do peso, por isso é frequentemente escolhido para suportes de transporte de corrente e peças de gabinetes.
- Reciclabilidade: O alumínio pode ser reciclado indefinidamente sem perder as suas propriedades mecânicas, e a refusão consome apenas cerca de 5% da energia necessária para produzir alumínio primário.
Ligas de alumínio comuns para usinagem CNC: propriedades e seleção
Nem todas as ligas de alumínio são usinadas da mesma maneira. A liga escolhida determina a resistência, a resistência à corrosão, a facilidade de corte e o custo final da peça. A tabela abaixo resume as classes especificadas com mais frequência para componentes de alumínio usinados CNC.
| Liga | Resistência à tração (MPa) | Usinabilidade | Resistência à corrosão | Aplicações Típicas |
|---|---|---|---|---|
| 6061-T6 | 310 | Excelente (90%) | Bom | Quadros estruturais, peças automotivas, componentes hidráulicos |
| 7075-T6 | 572 | Excelente (90%) | Justo | Suportes aeroespaciais, componentes de alta tensão |
| 2024-T4 | 450 | Bom | Justo | Estruturas de aeronaves, peças resistentes à fadiga |
| 5052-H32 | 228 | Justo (70%) | Excelente | Tanques de combustível, peças marítimas, carcaças de chapa metálica |
| 6063-T5 | 215 | Bom | Excelente | Perfis extrudados, gabinetes, peças de acabamento |
Para a maioria das aplicações usinadas CNC, 6061-T6 é o melhor ponto de partida porque equilibra resistência, usinabilidade, resistência à corrosão e custo. Quando a peça está altamente tensionada e o peso é crítico, o 7075-T6 fornece cerca de 85% mais resistência à tração, mas custa cerca de 30% mais e reduz a resistência à corrosão. Para peças expostas a ambientes marinhos ou químicos, o 5052 tem um desempenho mais forte contra corrosão, mas tem menor resistência e requer parâmetros de corte um pouco mais lentos.
Se a rota de fabricação pretendida for fundição sob pressão em vez de usinagem a partir de barra sólida, a escolha da liga muda. As peças fundidas geralmente usam ligas de alumínio-silício A380 ou A383, que apresentam excelente moldabilidade, mas menor ductilidade em comparação com 6061-T6. Fundição sob pressão de alumínio cria o formato quase final e a usinagem CNC define as dimensões críticas que a fundição por si só não consegue manter economicamente.
Processos de usinagem CNC usados para peças de alumínio
Cinco métodos de usinagem CNC são mais comuns para componentes de alumínio. Cada um produz diferentes geometrias, tolerâncias e características de superfície.
Fresamento CNC de 3 eixos
O fresamento de 3 eixos é o carro-chefe das peças de alumínio, com a ferramenta de corte se movendo ao longo dos eixos X, Y e Z. Ele lida com placas planas, blocos quadrados, bolsões e a maioria das geometrias de suporte. Para peças em que mais de 90% do material é removido de um lado, a usinagem em 3 eixos é quase sempre a opção mais barata.
Fresamento CNC de 5 eixos
O fresamento de 5 eixos inclina a mesa ou cabeçote para aproximar a peça de qualquer direção. Isso reduz o número de configurações para formas complexas, melhora o acabamento superficial e possibilita cortes inferiores e canais internos. Para pás de turbinas, impulsores e blocos coletores complexos, a usinagem de alumínio em 5 eixos é a rota preferida, mesmo que a taxa de máquina seja maior.
Torneamento CNC
O torneamento produz peças redondas, como eixos, buchas e componentes de pistão. O alumínio gira muito bem e o torneamento em alta velocidade pode atingir excelentes tolerâncias dimensionais com um acabamento superficial muito fino. Tornos CNC com ferramentas motorizadas também podem realizar operações de fresamento e perfuração em um único mandril.
Perfuração e rosqueamento
Perfuração e rosqueamento are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Usinagem CNC suíça
Tornos do tipo suíço são usados para peças de pequeno diâmetro com tolerâncias restritas, normalmente abaixo de 32 mm. Eles oferecem excelente concentricidade e podem produzir perfis complexos em uma única passagem, o que é valioso para pinos, conexões e pequenos invólucros de sensores.
Fundição sob pressão e usinagem de acabamento CNC
Uma rota híbrida cada vez mais usada na produção em grande escala é a fundição sob pressão da forma bruta e depois a usinagem CNC apenas das faces críticas. A etapa de fundição sob pressão custa muito menos por peça do que a remoção de todo o material da barra sólida, e a etapa de usinagem adiciona a precisão que a fundição por si só não consegue manter. Esta é a abordagem preferida pelos fabricantes que fabricam componentes automotivos, hidráulicos e elétricos em quantidades de 1.000 ou mais por ano.
Principais considerações de usinagem ao cortar alumínio
A usinagem CNC de alumínio é mais tolerante do que a usinagem de aço, mas ainda surgem problemas específicos na produção. Compreender a formação de cavacos, o desgaste da ferramenta, a expansão térmica e o uso do líquido refrigerante ajuda a evitar peças descartadas e atrasos desnecessários.
- Formação e evacuação de cavacos: O alumínio puro produz um chip longo e fibroso que pode envolver o fuso e estragar a superfície. Fresas de alto cisalhamento, altas velocidades do fuso e engate radial profundo quebram os cavacos em pequenas seções. O corte a seco ou o uso de líquido refrigerante também ajuda a evitar a soldagem de cavacos.
- Seleção de ferramentas: Fresas de topo de metal duro com canais polidos são padrão para trabalhos gerais em alumínio. Para produção de alto volume, as ferramentas de diamante policristalino (PCD) duram substancialmente mais e podem manter dimensões mais estreitas. A deflexão da ferramenta geralmente é a principal limitação, por isso são preferidos porta-ferramentas curtos e rígidos.
- Expansão térmica: O alumínio se expande a 23 um por metro por grau C, aproximadamente o dobro do aço. Peças precisas usinadas em temperatura ambiente podem sair da tolerância em uma oficina não controlada. Para tolerâncias abaixo de /-0,01 mm, são recomendados ambientes de usinagem com temperatura controlada.
- Estratégia de refrigeração: O refrigerante de inundação é o método mais comum para o alumínio; ele remove o calor e libera os chips. A lubrificação por quantidade mínima (MQL) é uma alternativa seca que utiliza uma névoa fina e é popular em usinagem de alta velocidade. A escolha afeta o tempo de ciclo, a limpeza da peça e a vida útil da ferramenta.
- Formação de rebarbas: O último corte na borda da peça geralmente deixa rebarbas. Chanfros brunidos, cortadores de alto avanço e uma estação de rebarbação dedicada ajudam a produzir bordas limpas sem adicionar trabalho manual lento.
Em termos práticos, a maioria dos problemas de usinagem de alumínio remontam à taxa de avanço e às folgas das ferramentas. Por exemplo, uma fresa de topo de 6 mm em 6061-T6 operando a 12.000 RPM com avanço de 0,05 mm por dente limpará os cavacos com eficiência, enquanto a mesma ferramenta a 4.000 RPM com 0,02 mm por dente geralmente carrega cavacos nos canais e produz acabamento superficial ruim. A oficina que ajusta os parâmetros de corte para cada liga e tipo de ferramenta fornece peças mais consistentes.
Tolerâncias de usinagem CNC de alumínio e acabamentos de superfície
O alumínio usinado CNC pode manter tolerâncias de /-0,10 mm para peças comerciais padrão até /-0,005 mm para componentes torneados com precisão ou retificados. A tolerância alcançável depende da operação, do tamanho da peça e da rigidez de todo o sistema de usinagem, não apenas do controlador CNC.
| Operação | Tolerância Padrão | Tolerância de Precisão | Rugosidade Superficial (Ra) |
|---|---|---|---|
| Fresamento de 3 eixos | /-0,05 mm | /-0,015 mm | 1,6 hum |
| Fresamento de 5 eixos | /-0,025mm | /-0,008mm | 0,8um |
| Torneamento CNC | /-0,025mm | /-0,005 mm | 0,4 hum |
| Moagem | /-0,005 mm | /-0,002mm | 0,2 hum |
| Usinagem de fundição sob pressão | /-0,10mm | /-0,01mm | 1,6 hum |
As opções comuns de pós-processamento para alumínio usinado incluem anodização Tipo II (normalmente revestimento de 20-25 um) para proteção e aparência contra corrosão, anodização dura (Tipo III) para resistência ao desgaste, revestimento em pó para cor durável e revestimento de níquel sem eletrólito para aplicações onde a condutividade ou soldabilidade são importantes. O acabamento da superfície afeta diretamente essas escolhas de pós-processamento: uma superfície lisa de Ra 0,8 um produz uma camada anodizada uniforme, enquanto uma superfície fresada áspera pode produzir espessura de revestimento irregular.
Para superfícies de vedação, o acabamento superficial recomendado é normalmente Ra 0,8 um a 1,6 um. As faces de contato da junta que são muito ásperas não podem vedar adequadamente sob pressão, enquanto superfícies excessivamente lisas podem, às vezes, reduzir o atrito necessário para que alguns materiais da junta permaneçam no lugar.
Como a fundição sob pressão e a usinagem CNC funcionam juntas para peças de alumínio
Quando o volume é alto e a geometria da peça é complexa, a usinagem de tudo, desde barras sólidas de alumínio, torna-se economicamente pouco atraente. Uma abordagem mais simples é começar com uma peça fundida que já se aproxime da forma final e depois usinar apenas as faces funcionais. Esse processo híbrido pode reduzir o desperdício de material em 60 a 70 por cento e reduzir o tempo de usinagem em 40 a 50 por cento em comparação com a usinagem a partir de um tarugo sólido.
A compensação é o custo inicial do ferramental. Uma matriz de fundição sob pressão de alumínio custa entre US$ 5.000 e US$ 50.000, dependendo do número de cavidades e da complexidade. Para volumes anuais acima de 1.000 peças, o custo da matriz geralmente é recuperado através de um preço unitário mais baixo. Para volumes menores, a usinagem em barra continua sendo a melhor escolha.
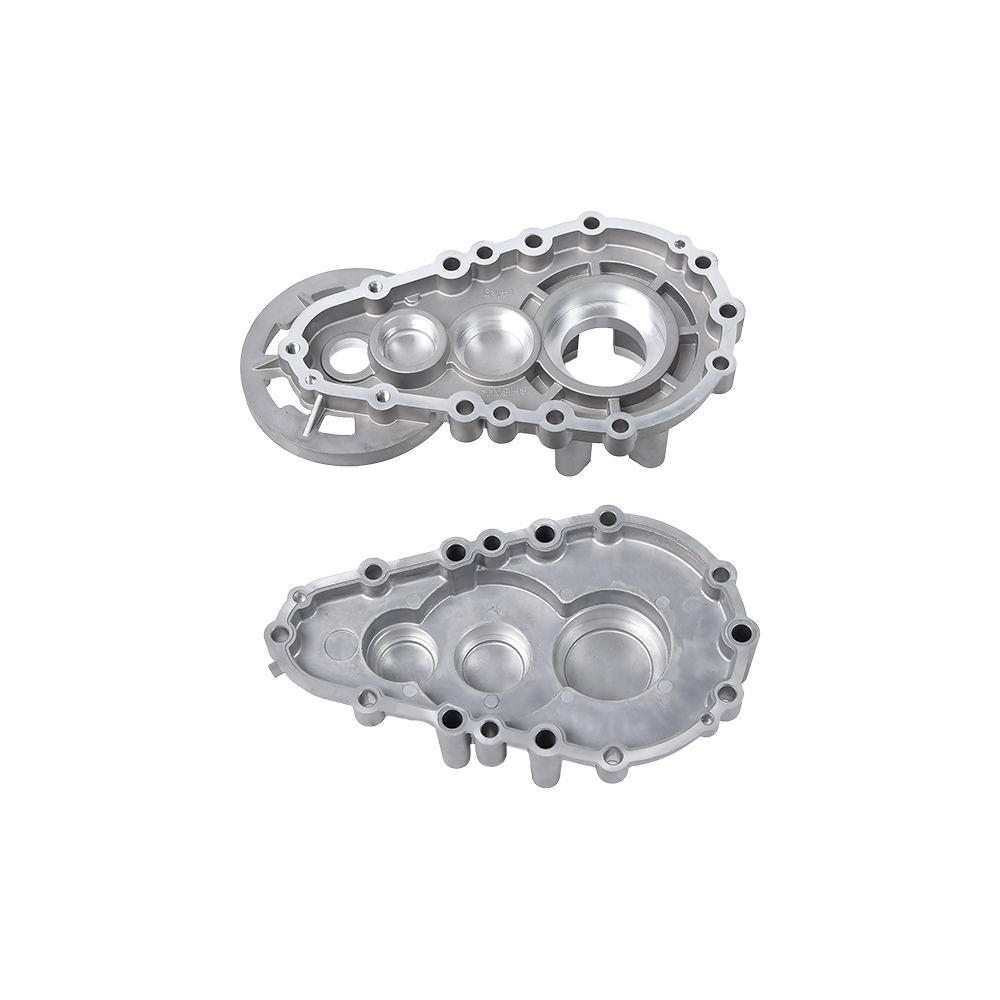
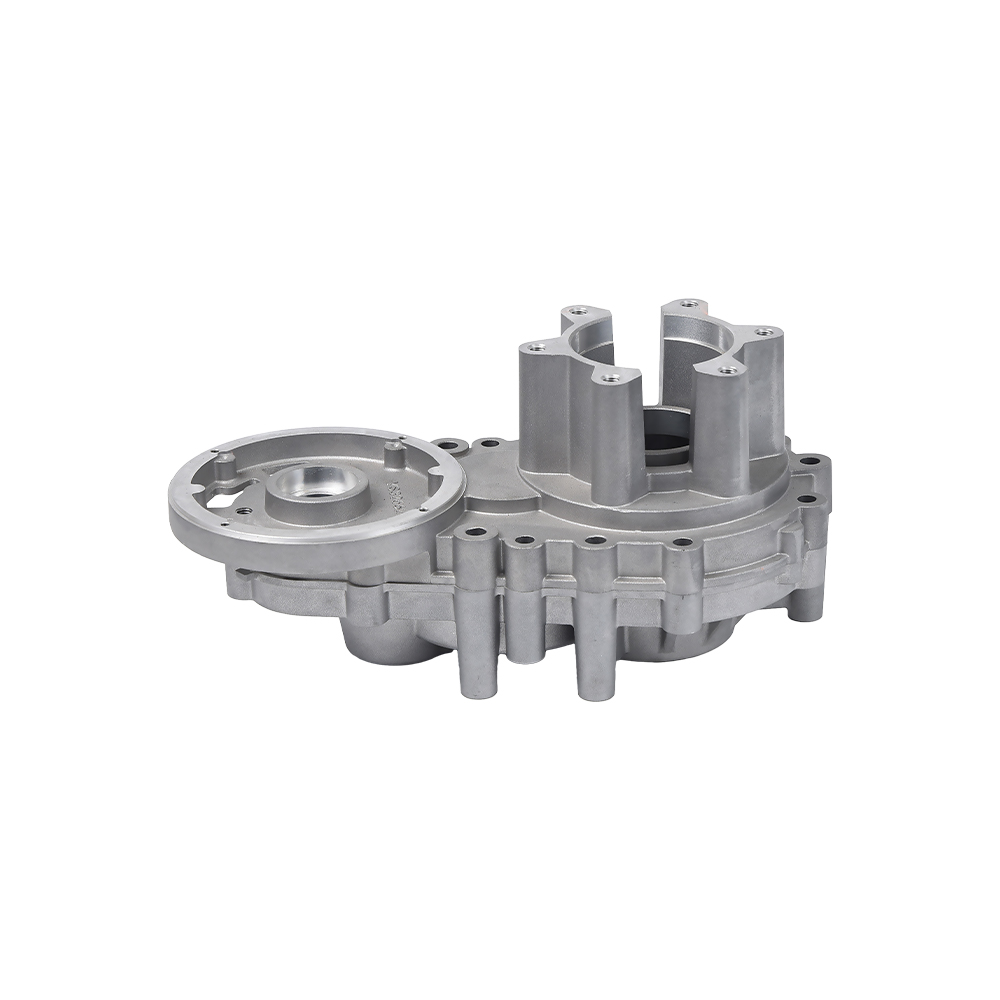
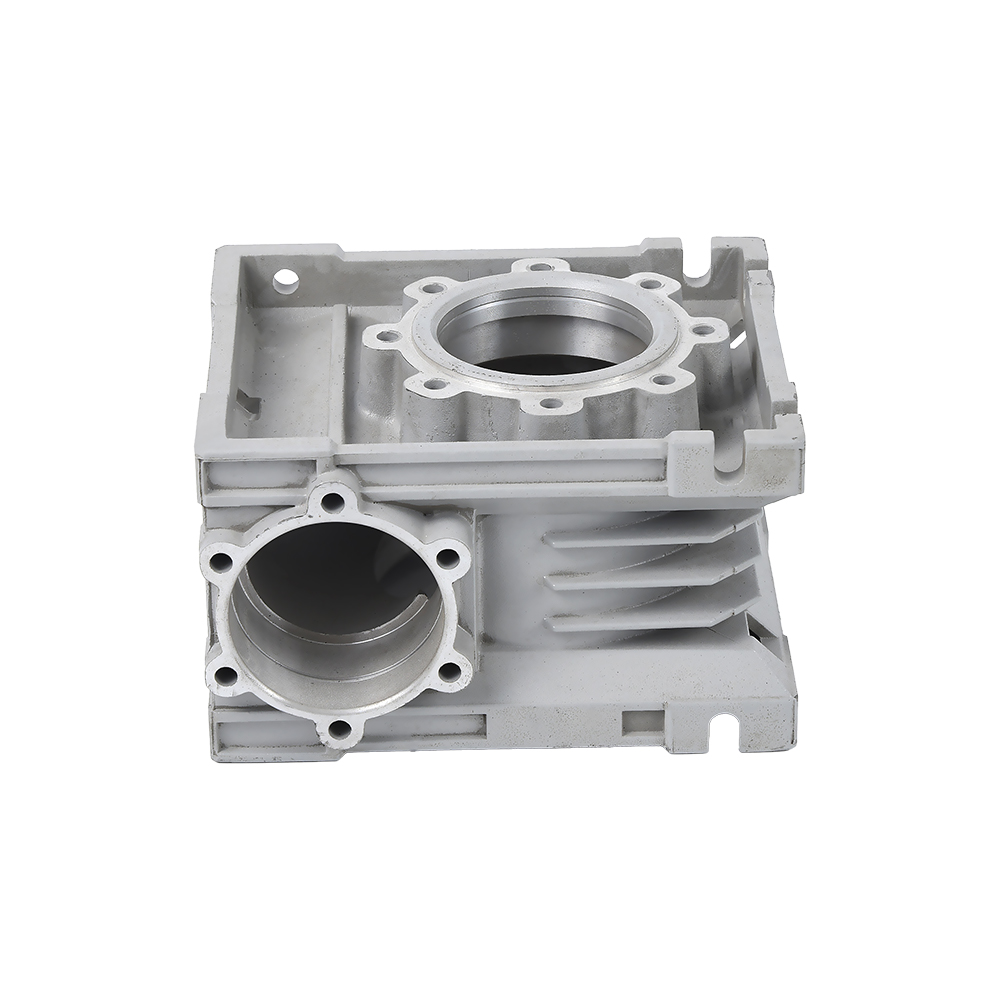
 Corpo da caixa de engrenagens de fundição sob pressão de alumínio para transplante de arroz Este corpo da caixa de engrenagens é fabricado em alumínio fundido, adequado para máquinas agrícolas como transplantadores de arroz. O processo garante dimensões precisas e durabilidade, tornando-o um componente confiável para sistemas de transmissão. Ver Produto →
Na Ningbo Beilun Youyuan Machinery Manufacturing, a empresa combina ferramentas, fundição sob pressão e usinagem CNC sob o mesmo teto. O resultado é uma cadeia de fabricação contínua: a oficina de fundição sob pressão produz o formato quase final e a oficina mecânica o finaliza de acordo com a tolerância do desenho. O cliente recebe uma peça completa, e não uma peça bruta que necessita de coordenação separada do fornecedor. Tal arranjo é importante para carcaças de caixas de engrenagens e caixas de transmissão onde múltiplas faces de parafusos, furos e superfícies de vedação devem atender a especificações rígidas.
Além de uma oficina mecânica padrão, a prática também melhora a consistência dos componentes. Os fornecedores de fundição que usinam suas próprias peças podem separar sucata, ajustar parâmetros de fundição e compensar pequenas mudanças dimensionais antes que cheguem ao programa CNC. Isto torna todo o processo de fabricação mais estável e reduz o número de peças finais rejeitadas.
Para projetos que já utilizam casting, as vantagens da fundição de alumínio incluem altas taxas de produção e excelentes detalhes de superfície. Quando a usinagem de acabamento CNC é adicionada, a peça obtém os benefícios econômicos da fundição e a precisão da usinagem.
Aplicações de peças de alumínio usinadas CNC
Componentes de alumínio usinados CNC aparecem em quase todos os setores industriais. As categorias mais comuns incluem:
Veículos automotivos e de novas energias
Os suportes do motor, as carcaças da transmissão, as placas do dissipador de calor, os suportes dos sensores, as carcaças da bateria e as peças estruturais do motor são padrão. A elevada relação resistência/peso do alumínio melhora diretamente a autonomia do veículo, reduzindo o peso total. Cada 100 kg de redução de peso num veículo elétrico pode adicionar aproximadamente 10-15 km de autonomia , tornando o alumínio uma escolha óbvia para programas de redução de massa. Por exemplo, os fabricantes de veículos elétricos substituíram os suportes de rolamento de aço por peças fundidas de alumínio que são usinadas em CNC para manter tolerâncias de rolamento de /-0,02 mm.
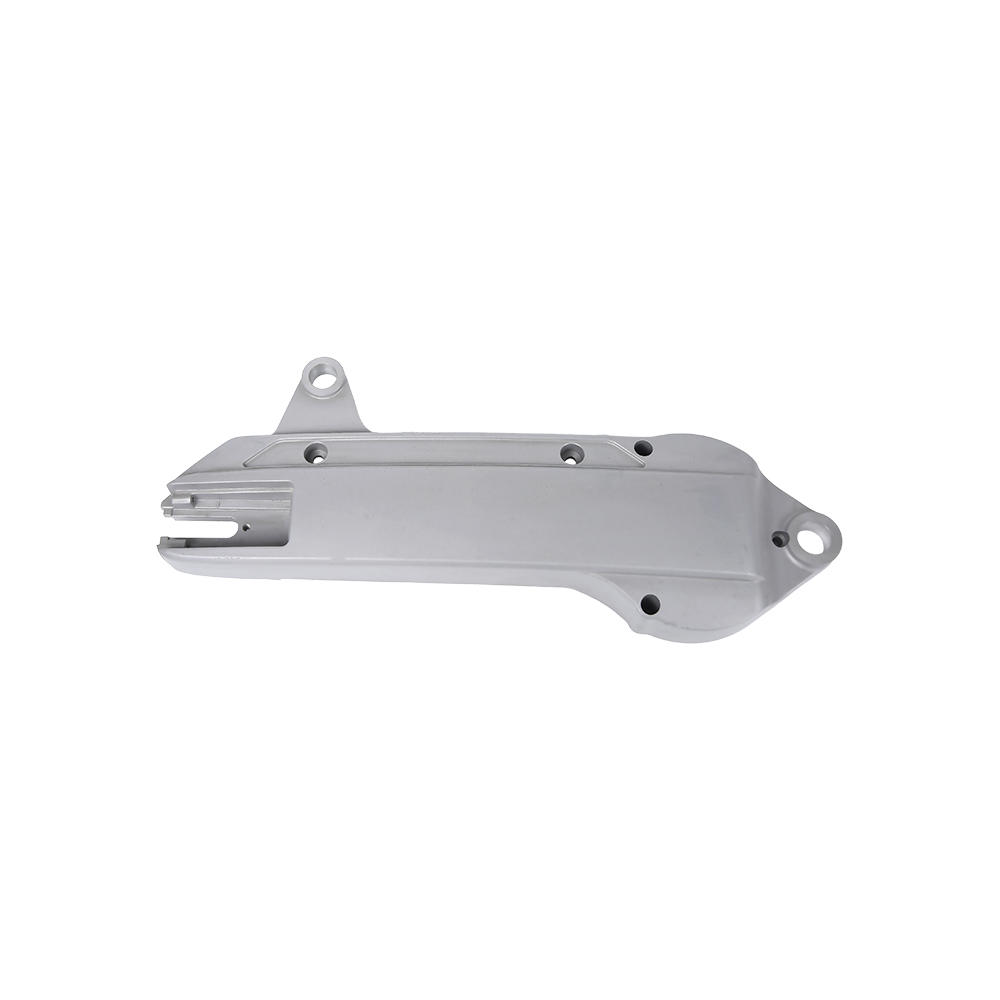
 Cárter de motocicleta feito com fundição sob pressão de alumínio Este cárter de motocicleta é produzido através de fundição de alumínio, proporcionando resistência e propriedades de leveza. É essencial para a montagem do motor, exigindo usinagem CNC subsequente para furos e roscas precisos. Ver Produto →
Ferramentas elétricas e motores pequenos
Cárteres de motocicletas, caixas de transmissão e tampas de motor são frequentemente fundidos e depois usinados. Essas peças precisam de furos roscados, furos de rolamento e faces de gaxeta, todos produzidos de maneira mais econômica por usinagem após a fundição. A mesma lógica se aplica às caixas de engrenagens de microcultivadores e aos componentes de máquinas de plantio.
Hidráulica e pneumática
Válvulas hidráulicas, blocos de válvulas, corpos reguladores e conexões pneumáticas contam com alumínio para leveza e resistência à corrosão. A usinagem CNC produz furos internos e portas roscadas que controlam o fluxo de fluido. Muitos corpos de válvulas são testados quanto à pressão após a usinagem para confirmar que atendem à classe de pressão especificada.
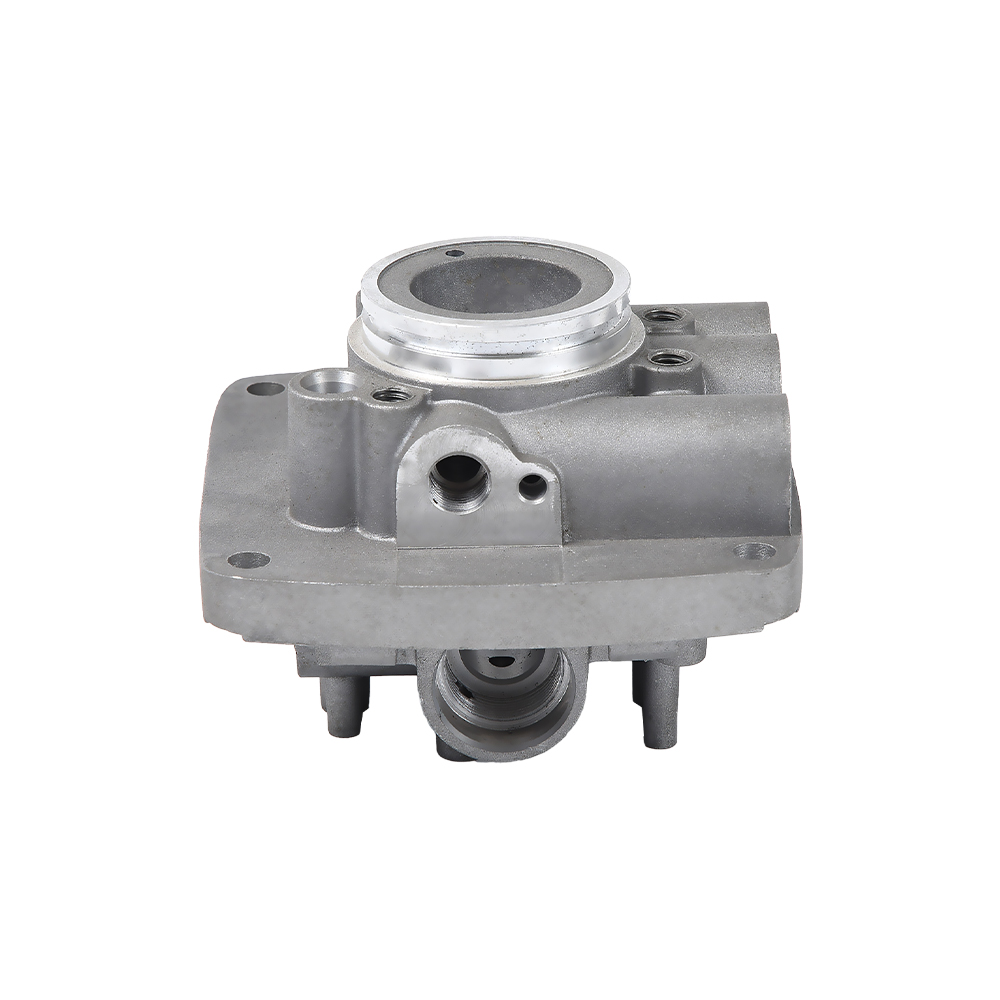
 Válvula hidráulica de fundição sob pressão de alumínio para controle de fluidos Esta válvula hidráulica é feita de alumínio fundido, oferecendo resistência à corrosão e construção leve. É utilizado em sistemas de controle de fluidos, com passagens internas usinadas de acordo com especificações exatas. Ver Produto →
Eletrônica e gerenciamento térmico
Dissipadores de calor, caixas de LED e gabinetes eletrônicos são frequentemente usinados em CNC ou fundidos em alumínio. Como o alumínio dissipa o calor de forma eficaz, essas peças são usadas em fontes de alimentação, inversores e controladores de motores. A baixa permeabilidade magnética do alumínio também o torna adequado para invólucros de sensores onde o material não deve interferir com campos magnéticos.
Máquinas agrícolas
As peças do transplantador de arroz, as carcaças do cárter e as caixas de engrenagens são comumente fundidas e usinadas. Essas peças precisam de vedação confiável, montagem de parafusos e intercambialidade dimensional. A usinagem CNC produz ajustes consistentes e superfícies lisas que reduzem o desgaste e vazamentos no campo.
Componentes de dispositivos médicos
As caixas e suportes de instrumentos de alumínio são usados em dispositivos médicos portáteis onde o peso e a resistência à corrosão são importantes. A usinagem CNC confere ao dispositivo uma superfície lisa e dimensões exatas, enquanto a anodização proporciona um acabamento limpo que resiste a limpezas repetidas.
Como escolher um fornecedor de alumínio para usinagem CNC
Selecionar o fornecedor certo para alumínio usinado CNC exige mais do que comparar cotações. Os fatores a seguir determinam consistentemente se um projeto será bem-sucedido ou se sofrerá atrasos e problemas de qualidade.
- Solicite o envelope de usinagem e a capacidade do fuso: Algumas lojas atingem no máximo 600 mm de deslocamento no X, enquanto outras suportam 1.000 mm ou mais. Saiba se a sua peça maior cabe antes de emitir o pedido.
- Solicite dados de tolerância e acabamento superficial: Um fornecedor competente deve informar quais tolerâncias ele mantém na produção, e não apenas o que é possível. Para peças de alumínio, procure /-0,01 mm em furos críticos e Ra 0,8 um nas faces de vedação.
- Confira a lista de máquinas: CNCs, centros de fresagem, centros de torneamento e máquinas de corte de fio compõem a capacidade da oficina. Se a oficina também tiver fundição sob pressão, ela poderá produzir formatos quase perfeitos para trabalhos de alto volume. A Ningbo Beilun Youyuan Machinery lista quantidades de fundição sob pressão e usinagem CNC em seu sistema de produção.
- Procure ferramentas e fundição integradas: Um fornecedor que pode produzir as ferramentas, fundir a peça e usiná-la é um parceiro forte para a produção em volume. Isso reduz a sobrecarga de coordenação e facilita o controle de qualidade.
- Avalie a configuração da inspeção: As ferramentas padrão incluem paquímetros, micrômetros, medidores de altura e equipamentos CMM. O fornecedor deverá poder fornecer um relatório dimensional junto com o primeiro artigo.
- Teste com um pedido de amostra: Sempre execute um pequeno lote ou protótipo antes de solicitar quantidades de produção. Isso verifica o processo de usinagem, a embalagem e o tempo de resposta antes de comprometer um grande capital.
Para os compradores que compram peças de alumínio na China, a localização da fábrica é importante. O fornecedor deve demonstrar um histórico na família de peças específica: automotiva, hidráulica, agrícola ou elétrica. O exemplo de uma empresa de fundição e usinagem estabelecida em Ningbo, com mais de uma década de experiência em produção, mostra o valor do alinhamento entre a linha de produtos do fornecedor e a aplicação do cliente.
Drivers de custo na usinagem CNC de alumínio
Compreender para onde vai o dinheiro ajuda os compradores a negociar o preço certo e a evitar pagar a mais por requisitos irrelevantes.
| Gerador de custos | Impacto no custo da peça | Como reduzi-lo |
|---|---|---|
| Grau do material | 7075-T6 custa cerca de 30-40 por cento mais que 6061-T6 | Use 6061-T6, a menos que o projeto exija resistência específica |
| Ferramentas de fundição sob pressão | USD 5.000-50.000 por conjunto de matrizes | Use fundição somente quando o volume justificar o custo do ferramental |
| Tempo de usinagem | Geralmente o maior item de custo único | Minimize o número de configurações e caminhos de corte; projeto para 3 eixos sempre que possível |
| Tratamento de superfície | Adiciona de US$ 0,5 a 3 por peça, dependendo do tipo | Incluir anodização ou revestimento apenas quando a função ou aparência assim o exigir |
| Inspeção | A inspeção completa da CMM acrescenta tempo e custo | Inspecione apenas as dimensões críticas por completo, use amostragem estatística para outras |
| Quantidade | Custos fixos de configuração e ferramentas distribuídos por mais peças | Aumentar a quantidade do pedido onde a demanda permitir; pedidos pequenos têm alto custo fixo |
Para dar um exemplo prático, um simples suporte de alumínio de 0,2 kg pode custar de 2 a 4 dólares para usinar de 6061-T6 em um pedido de baixo volume de 50 peças. Esse mesmo suporte, quando produzido como fundição sob pressão e depois finalizado em CNC em uma quantidade de 10.000 peças, pode cair para US$ 0,8-1,5 por peça, mesmo após a etapa de usinagem.
FAQ: Perguntas frequentes sobre usinagem CNC de alumínio
Qual é a tolerância típica para usinagem CNC de alumínio?
O alumínio para usinagem CNC padrão mantém tolerâncias de /-0,10 mm para a maioria das peças comerciais. Tolerâncias mais rigorosas de /-0,01 mm são obtidas com configuração cuidadosa e controle de temperatura. A retificação de precisão pode atingir /-0,002 mm, mas acrescenta um custo significativo por peça.
O alumínio usinado CNC pode obter um acabamento espelhado?
Sim, um acabamento espelhado requer uma combinação de usinagem em alta velocidade com ferramentas de polimento fino e, muitas vezes, um pós-processamento como polimento ou torneamento com diamante. O fresamento CNC padrão fornece Ra 0,8-1,6 um, que é suave, mas não espelhado. Para superfícies decorativas, geralmente é adicionado anodização ou polimento.
Quanto tempo leva a usinagem CNC de alumínio para uma peça típica?
Para um suporte simples, o prazo de entrega é geralmente de 3 a 5 dias úteis. Para uma peça complexa com trabalho de 5 eixos e anodização, aguarde 2 a 3 semanas. Se o componente começar como uma fundição sob pressão e precisar de ferramentas, o prazo de entrega total geralmente é de 4 a 6 semanas, incluindo a fabricação da ferramenta e a aprovação do primeiro artigo.
Como escolho entre usinagem e fundição sob pressão para peças de alumínio?
A decisão se resume ao volume e à geometria. Para quantidades abaixo de 500 peças, a usinagem em barra é mais econômica. Para 1.000 peças ou mais, com um formato complexo quase final, a fundição sob pressão e a usinagem de acabamento CNC economizam dinheiro. A diferença é principalmente o custo do ferramental da matriz de fundição.
Devo especificar 6061-T6 ou 7075-T6 para alumínio usinado CNC?
Use 6061-T6 para peças de uso geral, componentes de máquinas e gabinetes. Escolha o 7075-T6 quando a peça estiver altamente carregada, como um suporte aeroespacial ou uma armadura de alta resistência, e quando o custo adicional for justificado. A resistência à tração do 7075 é de 572 MPa contra 310 MPa do 6061, mas o custo e a resistência à corrosão são menos favoráveis.
O alumínio usinado CNC pode ser soldado?
Sim, o alumínio pode ser soldado pelos métodos TIG ou MIG. Contudo, o calor da soldagem pode alterar as propriedades mecânicas do material base, especialmente na zona afetada pelo calor. Se a peça for usinada após a soldagem, a tensão e a distorção da solda precisam de consideração cuidadosa. A maioria dos fornecedores de alumínio usinado CNC evita a soldagem, a menos que o projeto não tenha alternativa.
Como posso saber se minha peça de alumínio usinada CNC sofrerá corrosão?
O alumínio resiste bem à corrosão atmosférica, mas pode sofrer corrosão galvânica quando acoplado com aço ou cobre em um ambiente úmido. Anodização, anodização selada ou revestimento em pó fornecem proteção adicional. Se a peça operar ao ar livre ou perto do oceano, especifique um revestimento anódico mais espesso.
Conclusão final sobre usinagem CNC de alumínio
A usinagem CNC de alumínio é um processo de fabricação maduro e confiável. A baixa densidade, a resistência natural à corrosão e a excelente usinabilidade do alumínio fazem dele o material padrão para componentes de precisão em equipamentos automotivos, eletrônicos, hidráulicos, agrícolas e médicos. Tolerâncias de até /-0,01 mm e acabamentos superficiais de Ra 0,8 um são totalmente realistas, e o melhor fornecedor irá ajudá-lo a escolher a combinação certa de liga e processo para sua aplicação.
Para volumes maiores, combinar a fundição sob pressão com a usinagem de acabamento CNC oferece o menor custo total sem perder a precisão dimensional. O segredo é escolher um parceiro de fabricação que controle internamente as etapas de fundição e usinagem, proporcionando a você um ponto de responsabilidade. Com o fornecedor certo, as peças de alumínio usinadas CNC chegam com a tolerância certa, no prazo e a um custo que reflete o esforço real de fabricação.