 LINGUAGEM

Lar / Notícias / Notícias da indústria / Ligas de alumínio para fundição: um guia prático para classes, propriedades e seleção
Um desenho chega à sua mesa com um bloco de material onde se lê apenas “liga de alumínio”. Essa linha única pode significar A356 para um suporte estrutural, A380 para uma carcaça fundida de alto volume ou B390 para um cilindro de compressor que deve sobreviver a anos de contato deslizante. Escolha a classe errada e os primeiros protótipos podem parecer perfeitos – então aparecem rachaduras após a usinagem, vazamentos em testes de pressão surgem em um lote de 2.000 peças ou acabamentos anodizados ficam irregulares e escuros.
Aqui está a resposta direta antes dos detalhes. Para fundição sob pressão, os padrões práticos são A380 e A383 , com ADC12 como a designação asiática para uma liga semelhante. Para fundição em baixa pressão, gravidade e areia, as opções padrão são A356 e 356 . Se o desgaste por deslizamento dominar o projeto – camisas de cilindro, cilindros de compressor, superfícies de rolamento – B390 merece avaliação. Se a resistência à corrosão e o acabamento cosmético superarem a resistência bruta, 518 é a liga a ser testada. O restante deste artigo explica essas conclusões com números que você pode trazer para uma conversa com fornecedores.
Como funcionam as designações de ligas de alumínio fundido
As ligas de alumínio fundido na América do Norte seguem o sistema de quatro dígitos da Aluminum Association com ponto decimal. O primeiro dígito identifica o principal elemento de liga, e esse dígito por si só lhe diz muito do que você precisa saber sobre o comportamento da liga em um molde e em serviço.
- 1xx.x — 99,0% ou mais de alumínio, utilizado principalmente em condutores elétricos e equipamentos químicos.
- 2xx.x — cobre como elemento principal. Esta família produz a maior resistência de todas as ligas de alumínio fundido após tratamento térmico, mas a resistência à corrosão é prejudicada.
- 3xx.x — silício com adição de cobre e/ou magnésio. Esta é a família robusta tanto para fundição sob pressão quanto para fundição por gravidade.
- 4xx.x — silício como elemento principal, oferecendo excelente fluidez e estanqueidade à pressão para peças com vazamento crítico.
- 5xx.x — magnésio, proporcionando a melhor resistência à corrosão e o acabamento anodizado mais consistente.
- 7xx.x — zinco, endurecível por envelhecimento e com alta resistência quando fundido, mas menos comum em trabalhos de fundição comercial.
O que os números, letras e decimais realmente significam
O segundo dígito indica uma modificação da liga básica; os dois últimos dígitos identificam a liga específica dentro da família. O decimal também importa: x.x é a forma de fundição, x.xx é a forma de lingote. O prefixo da letra, como o A em A356, significa limites de impureza mais rígidos do que a liga de base sem letras. Na prática, uma especificação como A356-T6 é uma instrução completa: família de liga 3xx.x, composição 356 modificada, impurezas mais compactas e tratamento térmico T6.
Designações de temperamento explicadas brevemente
A têmpera é escrita após a liga, separada por um hífen. T6 significa tratamento térmico de solução seguido de envelhecimento artificial – o revenido mais frequentemente especificado quando uma peça fundida estrutural deve suportar carga. T5 significa que a peça é resfriada desde a fundição e depois envelhecida artificialmente, ignorando a etapa de solução, que é comumente usada em fundições para evitar distorções e bolhas. F significa como fabricado, que é como a maioria das peças fundidas são fornecidas. Essas distinções afetam diretamente o limite de escoamento: o A356-T6 atinge aproximadamente Resistência ao escoamento de 186 MPa , enquanto o A356 fundido fica parado 125 MPa .
As ligas de alumínio mais comuns para fundição
De acordo com o Metal Casting Institute, as ligas mais comuns para fundição em areia, fundição por gravidade e fundição a baixa pressão são 356 e 357 , contendo cerca de 6% e 7% de silício, respectivamente. Uma visão geral da ciência de materiais publicada na ScienceDirect confirma o padrão, observando que A319 (Al-6Si-3Cu-1Fe-1Zn) e A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) são responsáveis pela maioria das aplicações industriais em fundição por gravidade. Para fundição sob pressão, a orientação de seleção de liga mostra a série 3xx.x dominante, seguida por 4xx.x, 5xx.x e 2xx.x.
| Liga | Si% | % Cu | mg% | Fe máx % | UTS (MPa) | Rendimento (MPa) | Alongamento % | Processo típico |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Baixa pressão / gravidade / areia |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Baixa pressão / gravidade / areia |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravidade / areia |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (como lançado) | 160 (conforme elenco) | 3.5 | Fundição sob pressão |
| A383/ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (conforme elenco) | 150 (conforme elenco) | 3.5 | Fundição sob pressão |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (como lançado) | 240 (conforme elenco) | 1 | Fundição sob pressão |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (conforme elenco) | 190 (conforme elenco) | 4–7 | Fundição sob pressão |
Os valores de propriedade acima seguem os dados publicados da ASM International para barras de teste fundidas separadamente. Trate-os como o ponto de partida para a avaliação de engenharia, e não como uma garantia para a geometria específica de uma peça.
Como o processo de fundição restringe a escolha da liga
O processo de fundição é o primeiro filtro na seleção da liga. Cada processo preenche o molde de maneira diferente e a liga deve tolerar as condições de enchimento.
Fundição sob pressão: velocidade e paredes finas
O processo de fundição de alumínio injeta metal fundido em uma matriz de aço endurecido sob pressões entre 10 e 175 MPa. Os tempos de enchimento são medidos em milissegundos, portanto a liga deve ser extremamente fluida na temperatura de fundição. A380 e A383 são as escolhas dominantes porque seu conteúdo de silício proporciona a fluidez necessária para paredes finas e nervuras complexas. O A356 pode ser fundido sob pressão, mas seu menor teor de silício torna mais difícil o preenchimento limpo de seções finas e aumenta o risco de soldagem em matriz.
Fundição de baixa pressão: preenchimento limpo e menos poros
A fundição de baixa pressão preenche a matriz de um forno abaixo, empurrando o fundido para cima através de um tubo ascendente sob pressão controlada de gás. O fluxo é constante e laminar em comparação com a injeção de alta pressão. Os níveis de porosidade tendem a ser mais baixos e as propriedades mecânicas são mais repetíveis – razão pela qual as rodas, os braços de suspensão e os suportes estruturais são feitos desta forma. A356 em T6 é a combinação padrão para estes componentes. Quando a porosidade for o principal motivo de rejeição, vale a pena verificar com um fornecedor se fundição sob pressão de baixa pressão pode reduzir buracos de gás o suficiente para atender ao seu padrão de teste de vazamento.
Fundição por gravidade e areia: versatilidade com seções mais espessas
A fundição em molde permanente por gravidade usa geometria simples de preenchimento de fundo ou inclinação e vazamento, enquanto a fundição em areia oferece a mais ampla liberdade de forma. Ambos os processos são mais tolerantes com menor fluidez, então A356, 356, 319 e 357 são os mais utilizados. Como o resfriamento é mais lento do que na fundição sob pressão, a microestrutura é mais grosseira e você compensa especificando um tratamento térmico em vez de tentar manter as propriedades rígidas do molde.
Quais propriedades da liga são importantes em componentes reais
Além da resistência à tração, uma liga fundida precisa sobreviver ao próprio processo de fundição e ter bom desempenho no ambiente final. Essas seis propriedades decidem a maioria das seleções do mundo real.
Resistência à fissuração a quente
Rachaduras se formam durante a solidificação quando a liga apresenta uma ampla faixa de congelamento e alimentação insuficiente de metal líquido entre os dendritos. As ligas 2xx.x ricas em cobre são as piores infratoras aqui. O A356 solidifica em uma faixa estreita, o que lhe confere forte resistência à trinca a quente e explica por que domina as fundições estruturais por gravidade.
Tendência de soldagem
O alumínio fundido pode reagir com as superfícies da matriz de aço, soldando-se ao ferramental. O ferro na liga atenua isso formando fases intermetálicas ricas em ferro que reduzem o umedecimento. As ligas fundidas sob pressão, portanto, especificam ferro em até 1,3%, enquanto as ligas fundidas por gravidade, como A356, mantêm o ferro em 0,20% porque não há matriz para soldar. Se você pegar uma liga fundida por gravidade e tentar fundi-la, poderá esperar problemas de soldagem.
Estanqueidade à pressão
Corpos de válvulas hidráulicas, carcaças de bombas e caixas de transmissão enfrentam requisitos de teste de vazamento. A413 com aproximadamente 12% de silício possui excelente estanqueidade à pressão. A356 e A380 também apresentam bom desempenho. O B390, com 16–18% de silício, é menos confiável para peças fundidas estanques à pressão porque as partículas primárias de silício perturbam a continuidade da matriz e podem criar redes de microporosidade.
Resistência à corrosão
518 é o candidato mais forte na maioria dos ambientes externos ou de água salgada entre as ligas de fundição sob pressão, graças ao seu teor de magnésio de 7,5 a 8,5%. Ligas contendo cobre como A380 e 319 corroem mais rapidamente em ar carregado de sal. O A356 fica no meio e é aceitável para a maioria das máquinas e aplicações automotivas sob o capô, se for aplicada proteção de superfície adequada.
Usinabilidade
As A380 e 319 usinam bem, produzindo cavacos curtos e quebrados e proporcionando boa vida útil da ferramenta em altas velocidades de corte. O alto teor de magnésio do 518 produz cavacos fibrosos que podem se enroscar nas ferramentas, portanto, são necessárias pastilhas mais afiadas e geometria do quebra-cavacos. Se a sua peça precisar de furação e rosqueamento extensos, leve isso em consideração na decisão da liga.
Ormal conductivity
Ormal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , enquanto o A380 mede cerca de 96 W/(m·K) . Se uma peça remove calor de um motor elétrico ou de um sistema eletrônico de potência, essa diferença de cerca de 55 W/(m·K) altera significativamente a temperatura da junção.
Seleção de ligas orientada por aplicação
A seleção da liga geralmente é uma interseção dos requisitos estruturais e da economia do processo de fundição. A tabela abaixo mapeia componentes comuns para as classes que as oficinas de fundição realmente oferecem para eles.
| Aplicação | Notas recomendadas | O que impulsiona a decisão |
|---|---|---|
| Peças do cilindro do motor | A380, A383, B390 | Volume, estanqueidade à pressão, resistência ao desgaste |
| Caixas de engrenagens e caixas de transmissão | A380, A383 | Rigidez, estanqueidade, precisão dimensional |
| Bombas de óleo e bombas de água | A356, A380 | Estanqueidade à pressão, machinability, thermal fatigue |
| Válvulas e blocos hidráulicos | A356, A380 | Estanqueidade, resistência, superfícies de vedação usinadas |
| Carcaças do motor e tampas finais | A380, ADC12 | Preenchimento de parede fina, precisão dimensional, resistência |
| Caixas de engrenagens agrícolas | A356, 319 | Dureza, resistência à fadiga em fundição por gravidade/areia |
| Dissipadores de calor para veículos de nova energia | A383, A356 | Ormal conductivity, flatness, thin-wall detail |
| Residências inteligentes e recintos médicos | A383, ADC12 | Geometria complexa, superfície cosmética, paredes finas |
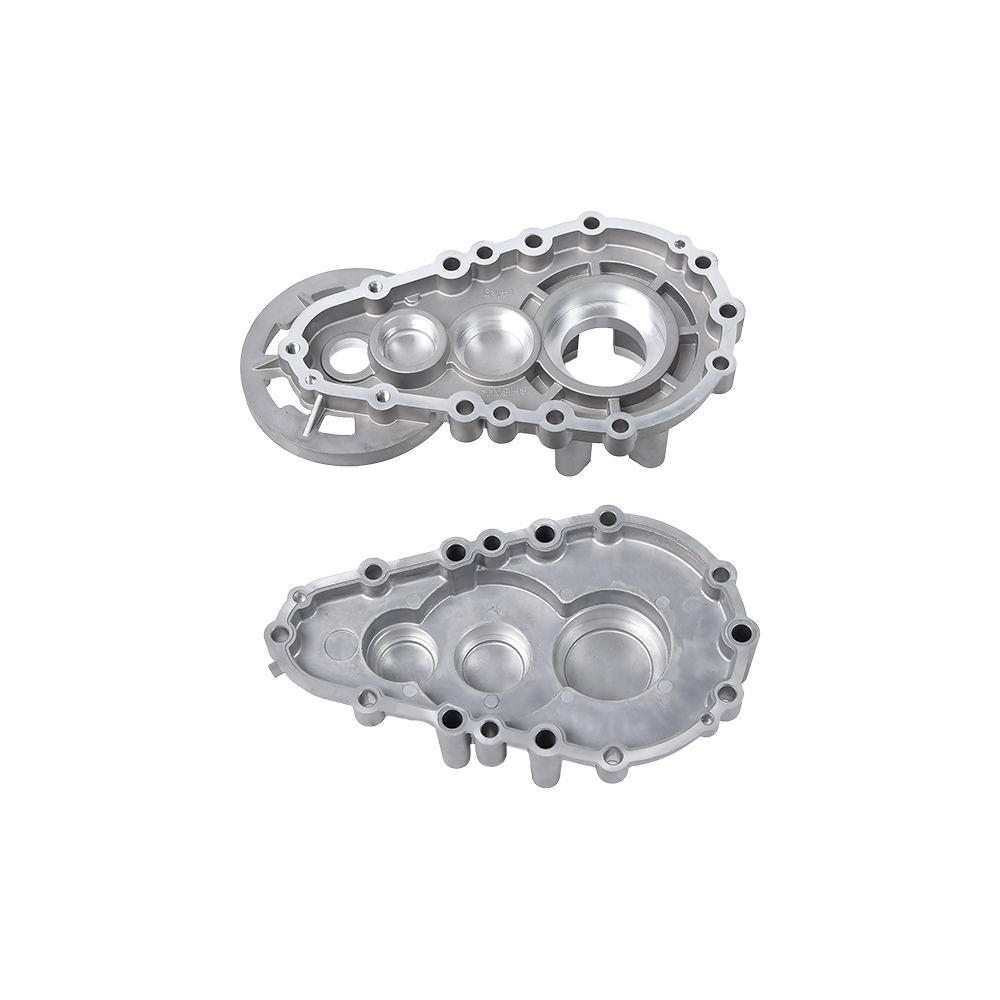
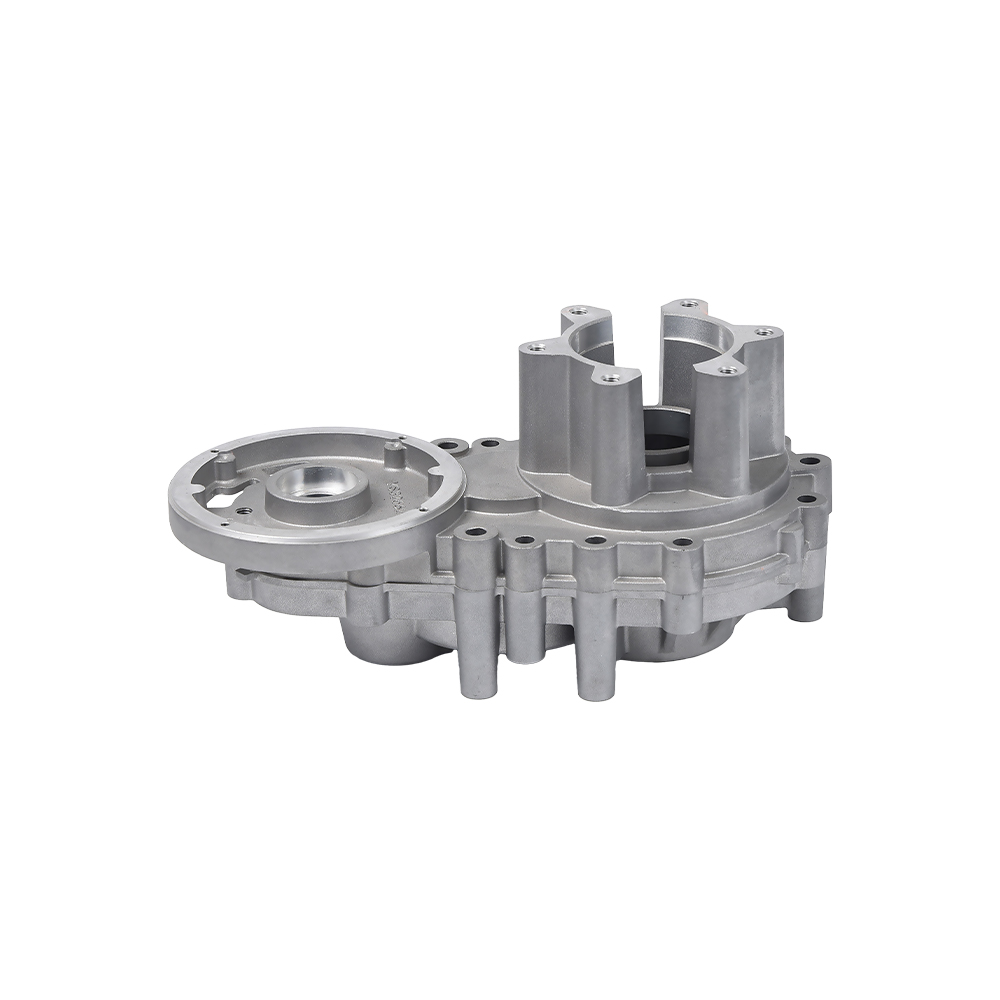
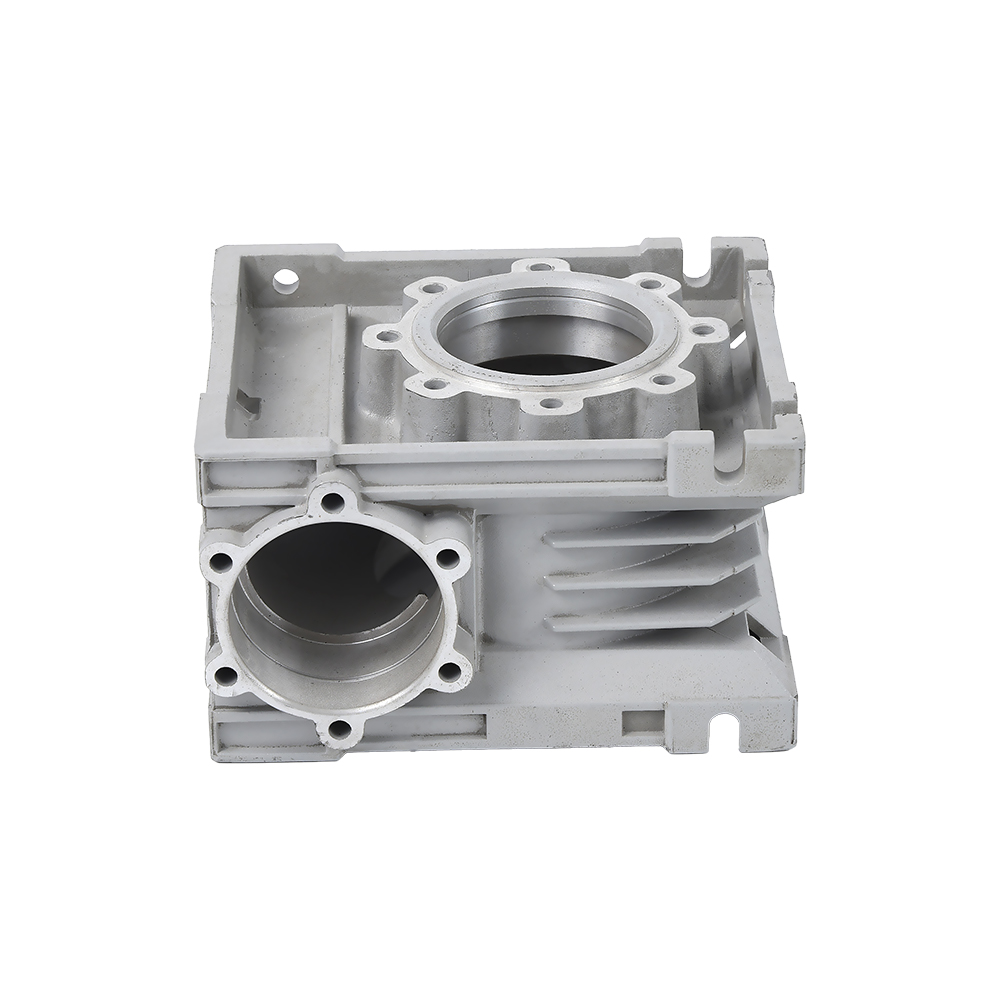
Para aplicações estruturais e de transmissão, os fornecedores geralmente produzem caixas de engrenagens fundidas em alumínio em A380 ou A383 porque essas ligas proporcionam a rigidez e a estanqueidade à pressão necessárias no serviço de transmissão. Quando uma carcaça de caixa de engrenagens também precisa sobreviver à fadiga por vibração, vale a pena considerar o A356 com têmpera T6, mesmo que o tempo de ciclo seja mais longo.
 Carcaça de caixa de engrenagens de fundição sob pressão de alumínio - Ningbo Beilun Youyuan Machinery Manufactur O aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Ver Produto →
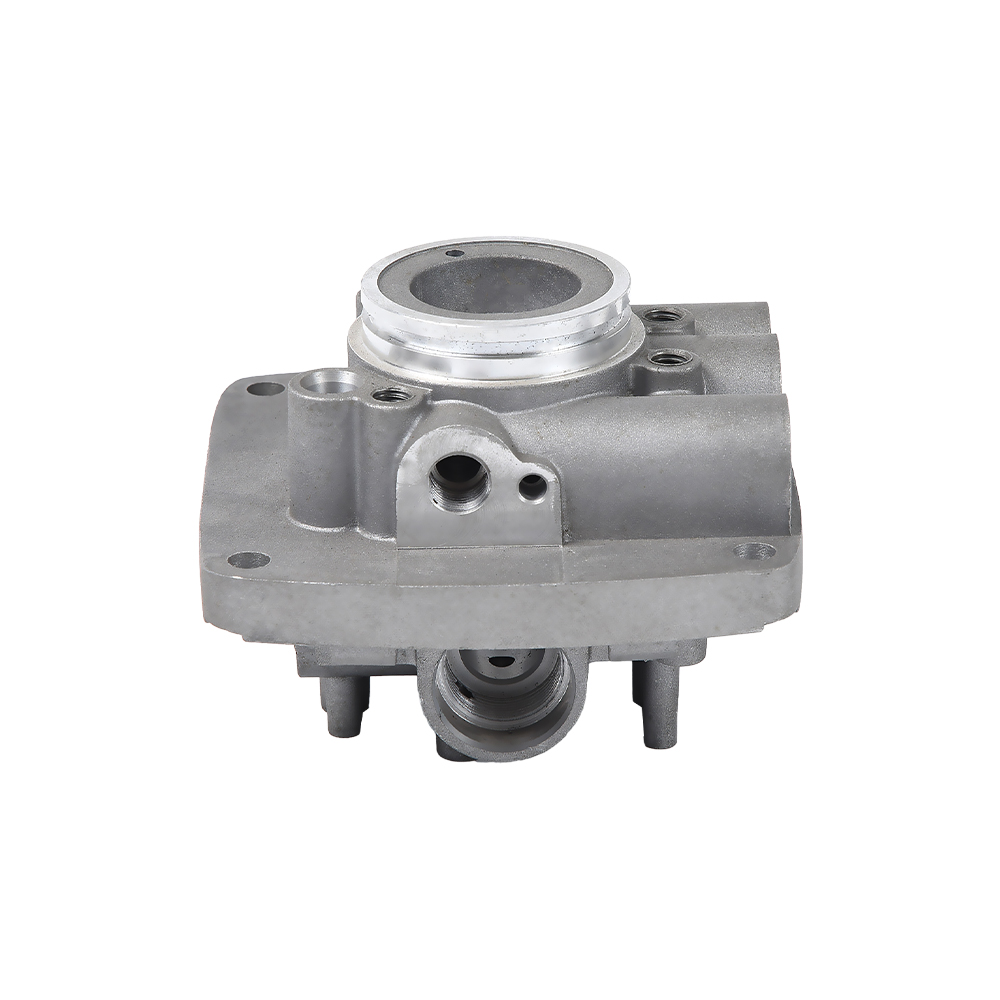
Na categoria de motores automotivos, peças de cilindro de motor automotivo de alumínio geralmente são especificados em A356-T6 quando a integridade estrutural e o desempenho de refrigeração são importantes, ou A380 quando o volume de produção exige o menor custo possível por peça. O B390 é selecionado quando a área do furo do cilindro precisa de alta resistência ao desgaste por deslizamento sem uma camisa separada.
 Fabricantes de peças de cilindro de motor automotivo de alumínio personalizado. Fornecedores OEM -Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd é um fabricante de peças de cilindro de motor automotivo de alumínio OEM / ODM na China e equipamentos automotivos de alumínio ... Ver Produto →
Para componentes de energia fluida, válvula hidráulica fundida em alumínio os corpos são normalmente fundidos em A380 porque ele é usinado de maneira limpa em faces de vedação planas e mantém a pressão sem macroporosidade. Para séries moderadas com maior exigência de fadiga, o A356 em T6 continua sendo a referência.
 Fabricantes de válvulas hidráulicas de fundição sob pressão de alumínio personalizadas. Fornecedores OEM -Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd é um fabricante de válvulas hidráulicas de fundição sob pressão de alumínio OEM / ODM na China e fabricantes de válvulas hidráulicas de alumínio ... Ver Produto →
Considerações de projeto que afetam a escolha da liga
O alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Espessura da parede
- Fundição sob pressão — paredes mínimas de 0,8–1,5 mm para componentes pequenos; 2–3 mm é o piso prático para caixas médias com nervuras e saliências.
- Fundição de baixa pressão — paredes mínimas de 2,5–4 mm dependendo da faixa de congelamento da liga.
- Fundição por gravidade e areia — paredes mínimas de 3–5 mm para evitar erros de funcionamento e defeitos de contração.
Tolerâncias dimensionais
- Fundição sob pressão mantém cerca de ±0,1 mm em dimensões pequenas e ±0,3–0,5 mm em 100 mm. É por isso que a maioria das caixas e suportes de precisão são fundidos sob pressão.
- Fundição de baixa pressão e gravidade normalmente corre ±0,5 mm acima de 100 mm. As peças estruturais A356-T6 são usinadas após tratamento térmico se for necessária maior precisão.
- Fundição em areia fornece ±0,8 mm ou mais, e a usinagem é quase sempre necessária em faces funcionais.
Ângulo de inclinação
A fundição sob pressão precisa de pelo menos 1–2 graus de inclinação nas paredes externas e 1,5–2,5 graus nos núcleos internos para extrair a peça de forma limpa. Ferramentas de baixa pressão e gravidade também precisam de tração, mas um pouco menos porque as forças de enchimento e ejeção são menores. Se o seu projeto permitir rascunho zero devido aos requisitos de montagem, espere uma conversa sobre tolerâncias de usinagem ou ações de deslizamento que acrescentem custos.
Tratamento térmico e distorção
O tratamento térmico T6 aumenta substancialmente o limite de escoamento, mas também leva à distorção da etapa de têmpera. Em peças fundidas de paredes finas, muitas vezes é necessária uma operação de endireitamento após T6. Ligas de alumínio fundido são geralmente usadas na têmpera F porque o conteúdo de gás retido pela injeção de alta pressão pode causar bolhas na superfície durante o tratamento térmico da solução. Confirme se sua peça realmente precisa de T6; a atualização de F para T6 pode adicionar custos de processo e taxa de refugo.
Compatibilidade de tratamento de superfície
O revestimento em pó e a pintura funcionam em todas as ligas deste artigo. A anodização é a exceção. Níveis de silício acima de cerca de 7% produzem um revestimento anódico irregular e mais escuro, e as películas fundidas geralmente contêm uma camada de porosidade fina que fica ruim após a anodização. Se você precisar de um acabamento anodizado decorativo, especifique uma liga com baixo teor de silício, como 518, ou planeje usinar a superfície fundida antes da anodização. Os exemplos de referências para um acabamento de produção limpo mostram como aplicações de fundição de alumínio dependem cada vez mais de etapas de preparação de superfície para atender aos padrões cosméticos.
Perguntas frequentes sobre ligas de alumínio para fundição
Qual tipo de alumínio é melhor para fundição?
Ore is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12 é igual ao A383?
Oy are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
As peças de alumínio fundido podem ser anodizadas?
Sim, mas o resultado depende do teor de silício. A380 e A383 anodizam até obter um acabamento escuro e irregular que não atende às especificações arquitetônicas. Ligas de fundição sob pressão com baixo teor de silício, como 518, produzem um revestimento anódico muito melhor. Para obter uma aparência consistente, usine ou esmerilhe a superfície antes da anodização e teste amostras de pré-produção da matriz real antes de confirmar as especificações de acabamento.
O que significa T6 em A356-T6?
T6 é a designação de têmpera para tratamento térmico em solução, têmpera e envelhecimento artificial. Para o A356, isso aumenta o limite de escoamento de aproximadamente 125 MPa na condição de fundido para cerca de 186 MPa, enquanto mantém o alongamento de 5 a 10%. É a têmpera padrão para peças fundidas estruturais que enfrentarão cargas mecânicas significativas.
Qual liga fundida de alumínio tem a melhor estanqueidade à pressão?
A413, com cerca de 12% de silício, é amplamente citada como a liga de fundição sob pressão mais estanque à pressão. O A356 também funciona bem para peças fundidas por gravidade e de baixa pressão que precisam reter óleo ou fluido hidráulico. Evite ligas de cobre 2xx.x para aplicações à prova de pressão e projete a peça com espessura de parede uniforme para evitar porosidade de contração, independentemente da liga.
Por que o B390 é usado para aplicações em compressores e cilindros de motor?
B390 contém 16–18% de silício e 4–5% de cobre. O alto teor de silício forma partículas duras de silício primário que proporcionam excepcional resistência ao desgaste por deslizamento, o que é essencial em furos de cilindros e cilindros de compressores. As compensações são menor ductilidade, usinagem mais difícil e menor estanqueidade à pressão, portanto, é selecionado apenas quando o desgaste é o modo de falha dominante.
Uma recomendação prática de fechamento
Coloque a decisão da liga na mesa antes de cortar a matriz. Pergunte ao seu fornecedor de fundição quais ligas eles usam regularmente em seus equipamentos – uma fundição que produz peças A380 todos os dias irá cotá-las com tempos de ciclo apertados e taxas de refugo previsíveis, enquanto uma peça fundida A356 pela primeira vez acarreta um risco de desenvolvimento que o comprador eventualmente paga. Por outro lado, se a sua peça for certificada quanto à fadiga ou à estanqueidade, mudar da liga preferida do seu fornecedor para uma liga mais adequada à aplicação poderá reduzir as falhas em campo o suficiente para justificar o preço mais alto da peça. Verifique a composição química através de um relatório de teste de material certificado, usine um lote de teste sob condições de produção e verifique se as propriedades mecânicas da geometria real da peça atendem aos requisitos do desenho. Essa sequência sempre será mais barata do que descobrir uma incompatibilidade de liga durante uma auditoria do cliente.